
BLOG
Kho tri thức
Công nghệ và Dịch vụ
Kinh nghiệm gia công bồn bể công nghiệp cho dự án EPC quốc tế
2026-09-24
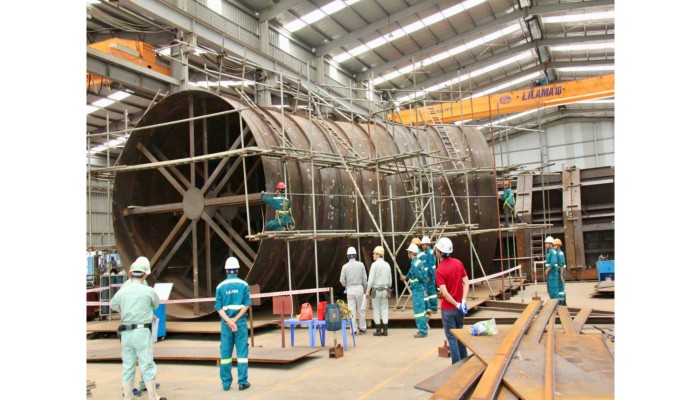
Trong các dự án năng lượng, dầu khí, hóa chất và công nghiệp nặng, gia công bồn bể không chỉ là quá trình cắt, lốc và hàn các tấm thép thành kết cấu hoàn chỉnh. Đối với dự án EPC (Engineering, Procurement and Construction - Thiết kế, mua sắm và thi công) quốc tế, nhà chế tạo còn phải đáp ứng đồng thời yêu cầu về vật liệu, truy xuất nguồn gốc, quy trình hàn, kiểm tra không phá hủy, kiểm soát biến dạng, xử lý nhiệt, sơn phủ, hồ sơ chất lượng và tiến độ giao hàng.Vì vậy, năng lực của một nhà gia công bồn bể cho EPC quốc tế không chỉ được đánh giá bằng kích thước nhà xưởng hay khả năng gia công thép tấm dày. Khả năng kiểm soát toàn bộ quá trình chế tạo và chứng minh chất lượng bằng hồ sơ mới là yếu tố quyết định sản phẩm có thể được nghiệm thu và đưa vào dự án hay không.
EPC quốc tế thường kiểm soát những gì khi đặt gia công bồn bể?
Tùy theo loại bồn, môi chất, điều kiện vận hành và yêu cầu riêng của dự án, phạm vi kiểm soát có thể khác nhau. Tuy nhiên, một dự án EPC thường tập trung vào các nhóm yêu cầu sau:
| Hạng mục | Nội dung thường được kiểm soát |
| Tiêu chuẩn thiết kế | API, ASME, EN hoặc tiêu chuẩn riêng của dự án |
| Vật liệu | Chủng loại thép, chứng chỉ vật liệu, số mẻ luyện và khả năng truy xuất |
| Gia công | Cắt, vát mép, lốc tấm, lắp ráp và dung sai kích thước |
| Hàn | Quy trình hàn, chứng nhận quy trình và năng lực thợ hàn |
| Kiểm tra | Kiểm tra kích thước và NDT (Non-Destructive Testing - Kiểm tra không phá hủy) |
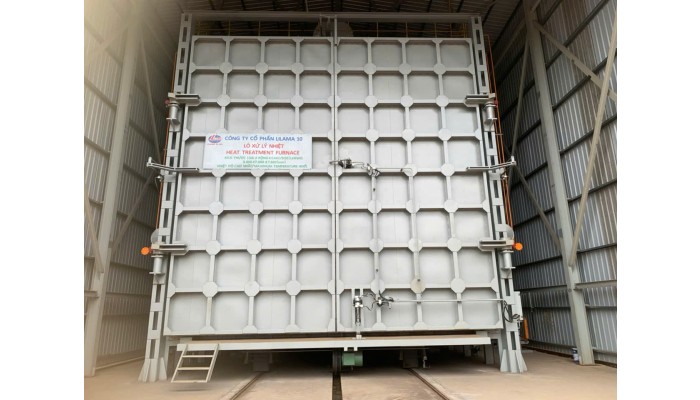
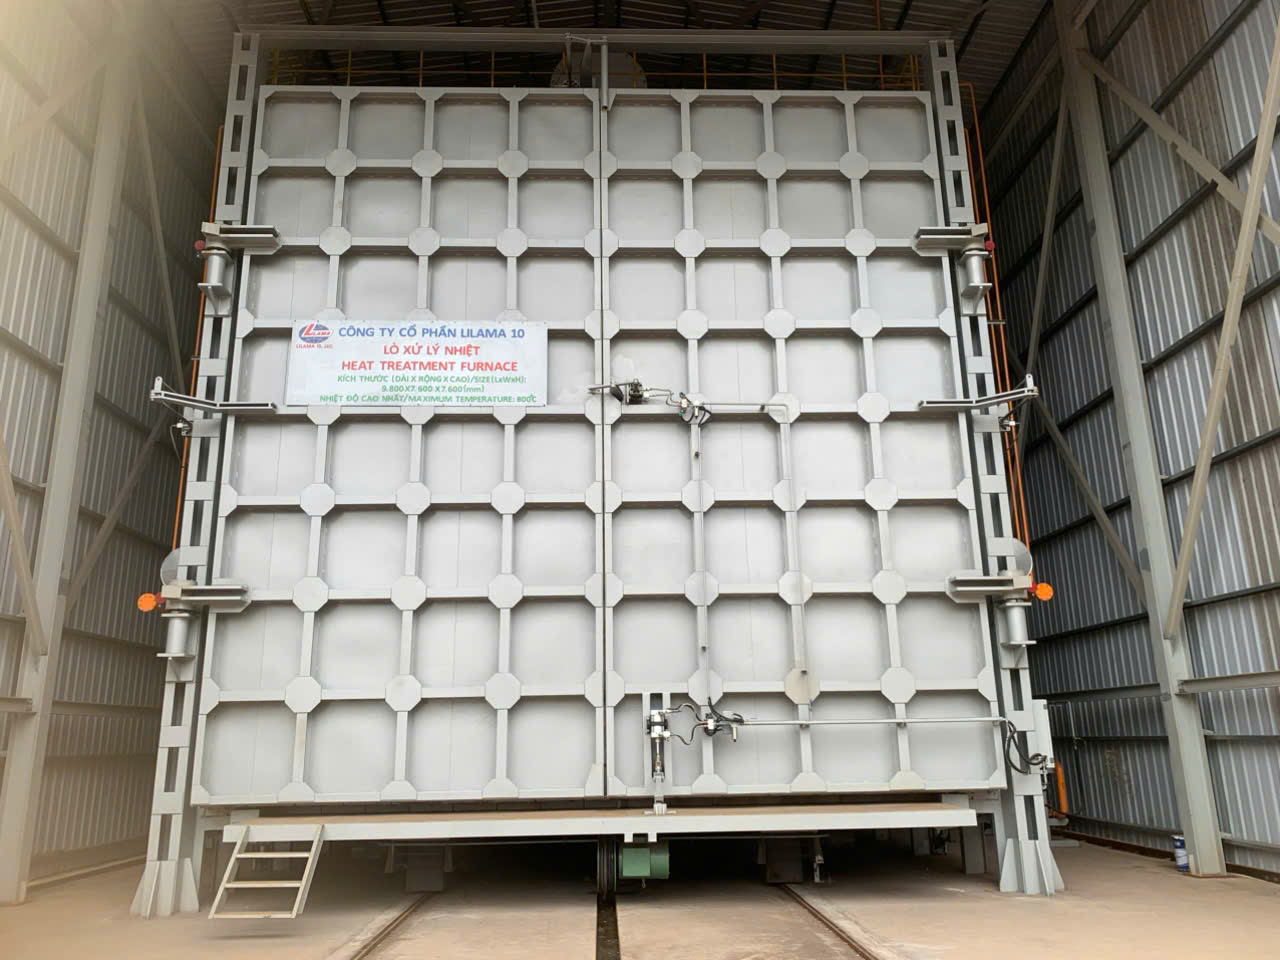
| Xử lý nhiệt | PWHT (Post Weld Heat Treatment - Xử lý nhiệt sau hàn) khi được yêu cầu |
| Bề mặt | Làm sạch, phun bi/phun cát, hệ sơn và chiều dày màng sơn |
| QA/QC | Kiểm soát chất lượng, điểm kiểm tra và xử lý sai lệch |
| Hồ sơ | Hồ sơ vật liệu, hàn, NDT, xử lý nhiệt, sơn và nghiệm thu |
| Giao hàng | Chia module, đóng gói, nâng hạ và phương án vận chuyển |
1. Làm rõ yêu cầu kỹ thuật ngay từ giai đoạn RFQ
RFQ (Request for Quotation - Yêu cầu báo giá) là bước đầu tiên nhưng cũng là giai đoạn dễ phát sinh sai lệch nhất nếu nhà chế tạo chỉ nhìn vào kích thước và khối lượng thép để tính giá.Trước khi báo giá, cần xác nhận tối thiểu các tài liệu như:
- bản vẽ tổng thể;
- bản vẽ chế tạo;
- bảng dữ liệu kỹ thuật;
- chủng loại và tiêu chuẩn vật liệu;
- tiêu chuẩn thiết kế;
- yêu cầu hàn;
- phạm vi NDT;
- yêu cầu PWHT;
- yêu cầu sơn và chống ăn mòn;
- yêu cầu kiểm tra của chủ đầu tư hoặc đơn vị kiểm định thứ ba;
- phương án chia module và vận chuyển;
- danh mục hồ sơ phải bàn giao sau chế tạo.
Đối với EPC quốc tế, bản vẽ thường tiếp tục được cập nhật trong quá trình triển khai. Vì vậy, việc quản lý revision (phiên bản tài liệu) cũng đặc biệt quan trọng.Nếu xưởng sản xuất sử dụng nhầm một phiên bản bản vẽ đã hết hiệu lực, sản phẩm dù được gia công chính xác về mặt cơ khí vẫn có thể không đáp ứng thiết kế cuối cùng.
Một nhà chế tạo có kinh nghiệm cần thiết lập rõ quy trình từ khi nhận tài liệu, xác nhận phiên bản, phát hành xuống sản xuất cho đến khi cập nhật thay đổi.
2. Kiểm soát vật liệu và khả năng truy xuất nguồn gốc
Đối với các bồn công nghiệp lớn, vật liệu không chỉ cần đúng mác thép mà còn phải có khả năng truy xuất trong suốt quá trình chế tạo.
MTC (Material Test Certificate - Chứng chỉ thử nghiệm vật liệu) thường thể hiện các thông tin như thành phần hóa học, cơ tính, tiêu chuẩn vật liệu và số mẻ luyện.Khi một tấm thép lớn được chia thành nhiều chi tiết, thông tin nhận dạng vật liệu cũng phải được quản lý theo từng chi tiết sau khi cắt.
Một chuỗi truy xuất điển hình có thể được hiểu như sau:
Thép tấm → cắt chi tiết → lốc tạo hình → lắp ráp → hàn → kiểm tra → sản phẩm hoàn thiện
Tại mỗi công đoạn, nhà chế tạo cần có khả năng xác định chi tiết đó được sản xuất từ vật liệu nào và chứng chỉ tương ứng nằm ở đâu.
Đây là một điểm khác biệt lớn giữa gia công kết cấu thông thường và chế tạo thiết bị cho dự án EPC quốc tế. Nếu sản phẩm hoàn thành nhưng không chứng minh được nguồn gốc vật liệu, quá trình nghiệm thu có thể bị ảnh hưởng.
3. Kiểm soát kích thước và biến dạng khi gia công bồn bể kích thước lớn
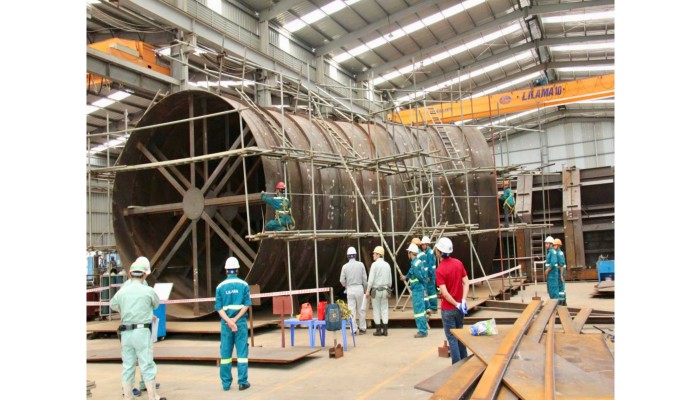
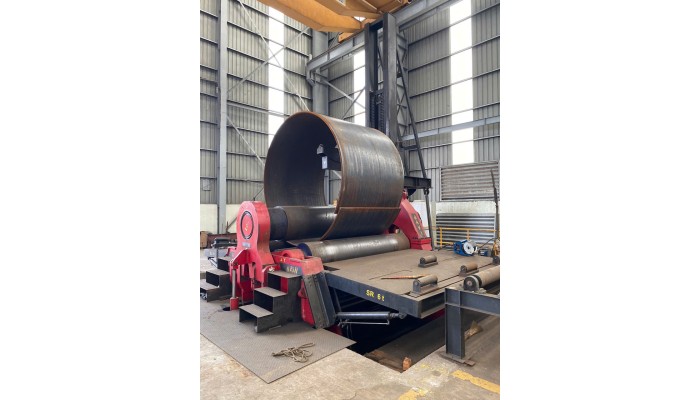
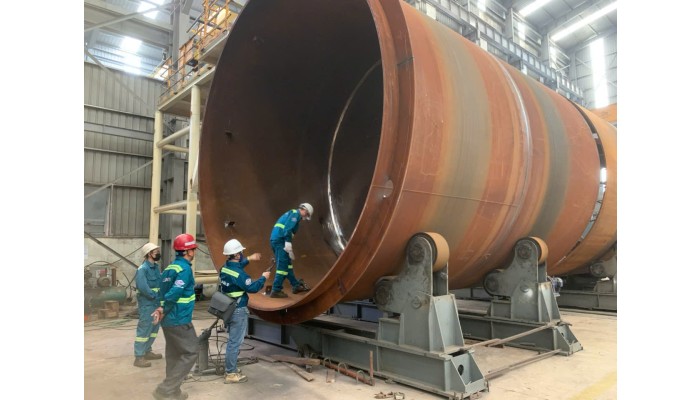
Bồn bể công nghiệp thường được chế tạo từ các tấm thép có kích thước và chiều dày lớn, trải qua các công đoạn cắt, vát mép, lốc, lắp ráp và hàn. Sai lệch phát sinh ở một công đoạn có thể tích lũy và ảnh hưởng đến độ tròn, độ thẳng đứng, độ đồng tâm hoặc khả năng lắp ráp của toàn bộ kết cấu.
Đặc biệt trong quá trình hàn, sự gia nhiệt và co ngót không đồng đều có thể gây cong vênh, lệch mép hoặc biến dạng cục bộ. Vì vậy, với các dự án EPC, việc kiểm soát kích thước cần được thực hiện trong suốt quá trình chế tạo, thay vì chỉ đo kiểm sau khi sản phẩm đã hoàn thành.Các biện pháp thường được áp dụng gồm:
- kiểm tra kích thước sau cắt và tạo hình;
- kiểm soát bán kính và độ tròn sau lốc;
- kiểm tra fit-up (lắp ghép trước hàn);
- lựa chọn trình tự hàn phù hợp;
- kiểm soát heat input (nhiệt đầu vào);
- sử dụng jig/fixture (đồ gá) khi cần;
- đo kiểm tại các công đoạn trung gian.
Đối với EPC, những chỉ tiêu như roundness (độ tròn), verticality (độ thẳng đứng), alignment (độ căn chỉnh), local deformation (biến dạng cục bộ) cần được kiểm soát theo tiêu chuẩn thiết kế và specification (yêu cầu kỹ thuật) của từng dự án.
Kiểm soát biến dạng trong chế tạo bồn chứa dầu công nghiệp
4. WPS, PQR và năng lực thợ hàn quyết định chất lượng liên kết
Đối với bồn bể và thiết bị công nghiệp, chất lượng mối hàn có ảnh hưởng trực tiếp đến độ kín, độ bền và khả năng vận hành lâu dài.
Vì vậy, EPC thường yêu cầu nhà chế tạo quản lý chặt chẽ ba nhóm hồ sơ quan trọng.
- WPS (Welding Procedure Specification - Quy trình hàn) quy định cách thực hiện một mối hàn cụ thể, bao gồm phương pháp hàn, vật liệu hàn, chiều dày, vị trí hàn, nhiệt độ gia nhiệt và các thông số liên quan.
- PQR (Procedure Qualification Record - Hồ sơ chứng nhận quy trình hàn) là bằng chứng cho thấy quy trình hàn đã được thử nghiệm và đáp ứng các yêu cầu cơ tính hoặc kỹ thuật được quy định.
- WPQ (Welder Performance Qualification - Chứng nhận năng lực thợ hàn) xác nhận người thợ có đủ năng lực thực hiện loại mối hàn trong phạm vi được chứng nhận.
Trong quá trình sản xuất, việc có đầy đủ WPS, PQR và WPQ mới chỉ là điều kiện ban đầu. Các thông số thực tế như vật liệu hàn, nhiệt độ giữa các lớp hàn và trình tự hàn cũng phải được kiểm soát.
Đây là lý do các dự án quốc tế thường yêu cầu quản lý hồ sơ hàn song song với quá trình sản xuất thay vì chỉ kiểm tra sản phẩm sau khi hoàn thành.
5. NDT và PWHT phải được áp dụng theo yêu cầu thiết kế
Không phải mọi loại bồn đều áp dụng cùng một phương pháp NDT (Non-Destructive Testing - Kiểm tra không phá hủy) hoặc bắt buộc phải thực hiện PWHT (Post Weld Heat Treatment - Xử lý nhiệt sau hàn).
Phạm vi kiểm tra phụ thuộc vào:
- loại thiết bị;
- vật liệu;
- chiều dày;
- loại mối hàn;
- điều kiện vận hành;
- tiêu chuẩn thiết kế;
- yêu cầu riêng của dự án.
NDT cho phép đánh giá chất lượng mối hàn mà không làm ảnh hưởng đến sản phẩm. Các phương pháp có thể bao gồm:
- VT (Visual Testing - Kiểm tra trực quan);
- UT (Ultrasonic Testing - Kiểm tra siêu âm);
- RT (Radiographic Testing - Kiểm tra chụp ảnh bức xạ);
- MT (Magnetic Particle Testing - Kiểm tra từ tính);
- PT (Penetrant Testing - Kiểm tra thẩm thấu);
- TOFD (Time of Flight Diffraction - Kỹ thuật nhiễu xạ thời gian truyền).
Đối với các kết cấu thép dày hoặc thiết bị chịu áp lực, dự án có thể yêu cầu PWHT để kiểm soát ứng suất dư và ổn định tính chất vật liệu.
Tuy nhiên, quyết định thực hiện PWHT phải dựa trên tiêu chuẩn thiết kế, loại vật liệu, chiều dày và yêu cầu kỹ thuật của từng dự án, thay vì áp dụng mặc định cho mọi bồn chứa.
6. ITP giúp EPC kiểm soát chất lượng theo từng công đoạn
ITP (Inspection and Test Plan - Kế hoạch kiểm tra và thử nghiệm) là một trong những tài liệu quan trọng khi nhà chế tạo làm việc với EPC.
ITP xác định:
- hạng mục cần kiểm tra;
- tiêu chí chấp nhận;
- tài liệu tham chiếu;
- bên chịu trách nhiệm kiểm tra;
- công đoạn nào EPC hoặc chủ đầu tư cần chứng kiến;
- công đoạn nào không được tiếp tục nếu chưa có chấp thuận.
Ví dụ:
| Công đoạn | Nội dung kiểm tra | Hồ sơ điển hình |
| Tiếp nhận vật liệu | Mác thép, chứng chỉ, số mẻ | Biên bản kiểm tra vật liệu |
| Cắt | Kích thước | Biên bản kiểm tra kích thước |
| Lắp ráp | Khe hở, căn chỉnh | Biên bản kiểm tra lắp ráp |
| Hàn | WPS và thông số hàn | Nhật ký hàn |
| NDT | Khuyết tật mối hàn | Báo cáo NDT |
| Kiểm tra kích thước | Độ tròn, độ thẳng, dung sai | Báo cáo đo kiểm |
| Sơn | Chuẩn bị bề mặt, DFT | Báo cáo sơn |
| Nghiệm thu cuối | Tình trạng tổng thể | Biên bản nghiệm thu |
Đặc biệt, một số công đoạn có thể được quy định là Hold Point (Điểm dừng bắt buộc).
Khi đó, nhà chế tạo không được chuyển sang bước tiếp theo trước khi nhận được chấp thuận của bên kiểm tra.
Nếu ITP không được tích hợp vào kế hoạch sản xuất ngay từ đầu, nhà máy có thể hoàn thành một công đoạn nhưng phải dừng lại hoặc thực hiện kiểm tra lại do chưa có sự chứng kiến của EPC hoặc đơn vị kiểm định.
7. Hồ sơ chế tạo quan trọng không kém sản phẩm thực tế
Một trong những khác biệt lớn của dự án EPC quốc tế là yêu cầu rất cao về hồ sơ.MDR (Manufacturing Data Record - Hồ sơ dữ liệu chế tạo) có thể bao gồm:
- chứng chỉ vật liệu;
- danh sách vật liệu;
- WPS;
- PQR;
- chứng nhận thợ hàn;
- bản đồ mối hàn;
- nhật ký hàn;
- báo cáo NDT;
- báo cáo kiểm tra kích thước;
- biểu đồ xử lý nhiệt;
- báo cáo sơn;
- chứng chỉ hiệu chuẩn thiết bị đo;
- hồ sơ sai lệch và hành động khắc phục;
- biên bản nghiệm thu cuối cùng.
Một sản phẩm có thể đã hoàn thiện về mặt cơ khí nhưng vẫn chưa đủ điều kiện bàn giao nếu hồ sơ chưa hoàn chỉnh.Do đó, nhà chế tạo nên tổ chức việc thu thập và kiểm soát tài liệu song song với quá trình sản xuất, thay vì chờ đến cuối dự án mới tập hợp hồ sơ.
Cách làm này đặc biệt quan trọng đối với dự án kéo dài nhiều tháng, có nhiều phiên bản bản vẽ và nhiều bên tham gia kiểm tra.
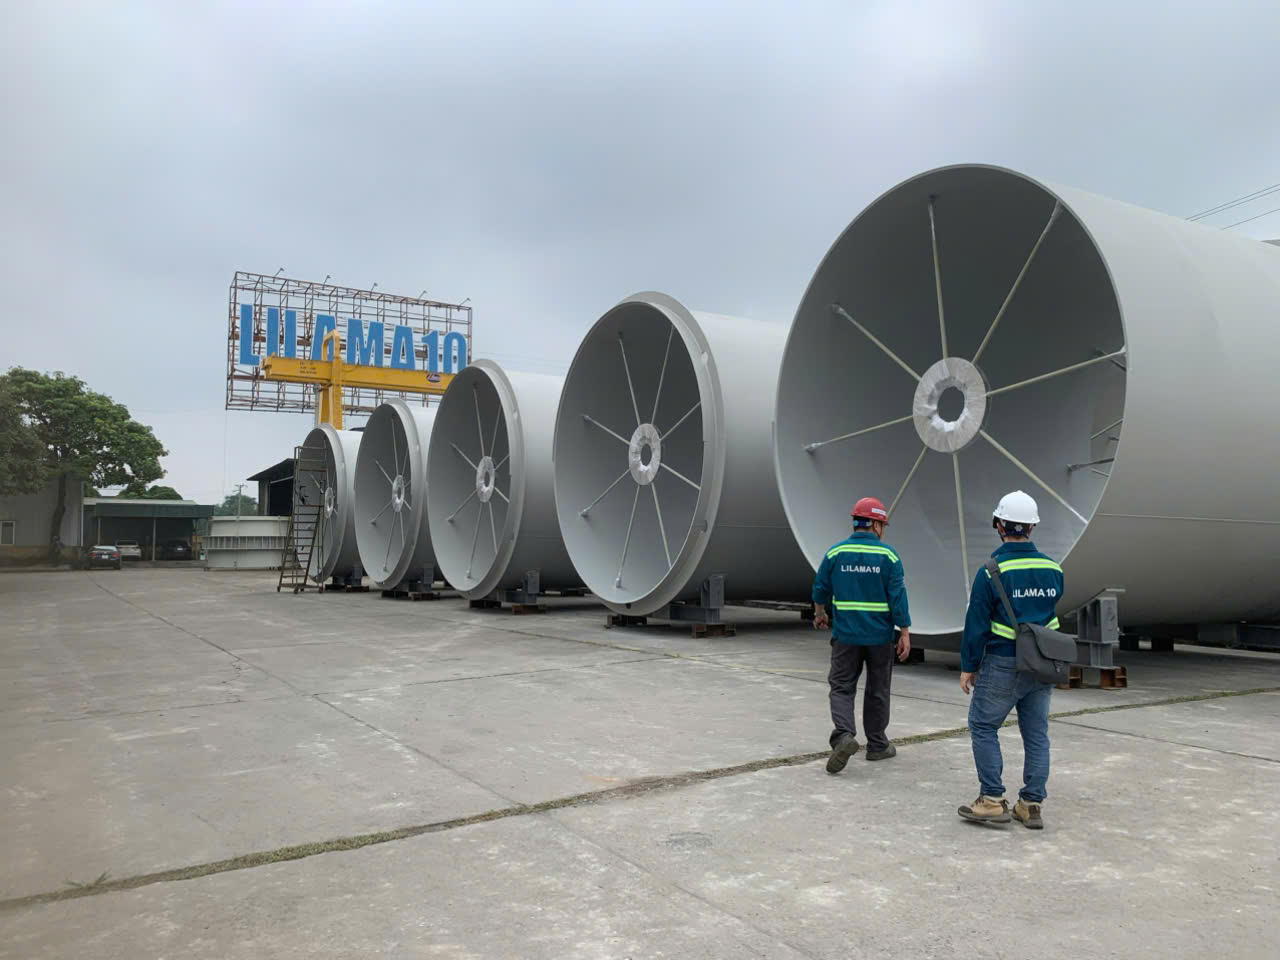
8. Sơn, chia module và vận chuyển cần được tính từ giai đoạn chế tạo
Đối với bồn bể công nghiệp kích thước lớn, câu hỏi không chỉ là "có chế tạo được hay không" mà còn là "sau khi chế tạo sẽ vận chuyển đến công trường như thế nào".
Kích thước giới hạn của đường vận chuyển, phương tiện nâng hạ và điều kiện công trường có thể quyết định cách chia kết cấu thành từng module ngay từ đầu.
Nhà chế tạo cần xem xét đồng thời:
- kích thước và khối lượng từng module;
- vị trí điểm nâng;
- độ cứng khi vận chuyển;
- yêu cầu bảo vệ bề mặt;
- khả năng lắp ráp lại tại công trường;
- phương pháp đóng gói;
- phương án vận chuyển hàng quá khổ nếu cần.
Tương tự, hệ thống sơn cũng phải được quản lý từ khâu chuẩn bị bề mặt đến nghiệm thu cuối cùng.DFT (Dry Film Thickness - Chiều dày màng sơn khô) cần được kiểm tra theo yêu cầu của hệ sơn và thông số kỹ thuật dự án. Đối với thiết bị phải vận chuyển đường dài hoặc lưu kho ngoài trời, phương án bảo vệ sau sơn cũng cần được tính đến.
9. Một nhà chế tạo phù hợp với EPC cần quản lý toàn bộ chuỗi công việc
Quy trình hợp tác điển hình giữa EPC và nhà chế tạo có thể diễn ra theo chuỗi:
RFQ (Yêu cầu báo giá) → làm rõ kỹ thuật → đặt hàng → phê duyệt bản vẽ → mua vật liệu → chế tạo → kiểm tra → FAT (Factory Acceptance Test - Nghiệm thu tại nhà máy) → đóng gói → giao hàng → lắp đặt tại công trường
Ở mỗi bước đều có tài liệu đầu vào, tiêu chí kiểm soát và trách nhiệm phê duyệt khác nhau.Vì vậy, khả năng làm việc với EPC không chỉ phụ thuộc vào năng lực của bộ phận sản xuất. Nó đòi hỏi sự phối hợp giữa kỹ thuật, mua hàng, sản xuất, QA/QC, quản lý tài liệu, logistics và quản lý dự án.
Đây cũng là lý do những dự án lớn thường đánh giá nhà cung cấp dựa trên cả năng lực chế tạo lẫn năng lực quản trị dự án.
LILAMA 10 có kinh nghiệm chế tạo và lắp đặt thiết bị, kết cấu cơ khí nặng cho nhiều dự án năng lượng và công nghiệp quy mô lớn trong nước và quốc tế. Một số dự án tiêu biểu gồm:
- Pumped Storage Hydropower Project - Australia: chế tạo penstock xuất khẩu, áp dụng NDT/TOFD và PWHT. (Chi tiết xem tại đây)
- Ialy Expansion Hydropower Project: chế tạo đường ống áp lực và thiết bị thủy công. (Chi tiết xem tại đây)
- Song Hau 1 Thermal Power Plant: kết cấu và thiết bị cho dự án nhiệt điện quy mô lớn.
- Southern Vietnam Petrochemical Complex: kinh nghiệm trong dự án công nghiệp/hóa dầu, gần hơn với nhóm khách hàng EPC mà bài đang hướng tới.
Kinh nghiệm này, kết hợp với năng lực gia công thép tấm dày, hàn, NDT (kiểm tra không phá hủy), PWHT (xử lý nhiệt sau hàn) và kiểm soát chất lượng, là nền tảng để LILAMA 10 đáp ứng các yêu cầu kỹ thuật và quản lý hồ sơ của các dự án EPC quốc tế.
Thông tin công ty
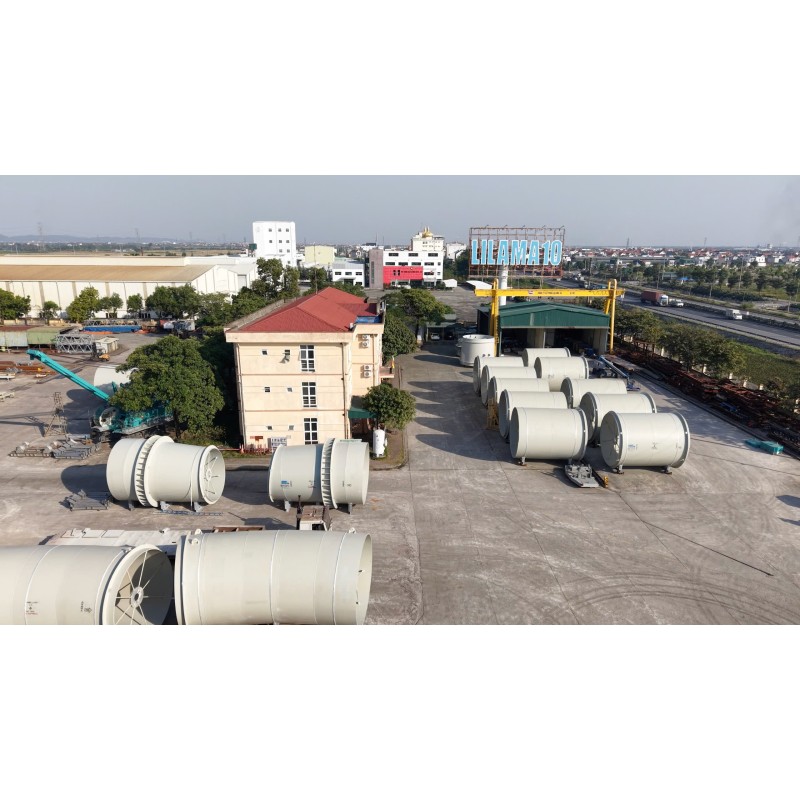
Cần cẩu trên tàu / Cần trục / Cần trục trên bệ đỡ
1. THIẾT KẾ, CHẾ TẠO KẾT CẤU THÉP & THIẾT BỊ2. LẮP ĐẶT CÔNG TRÌNH
PICKUP
Công nghệ và dịch vụ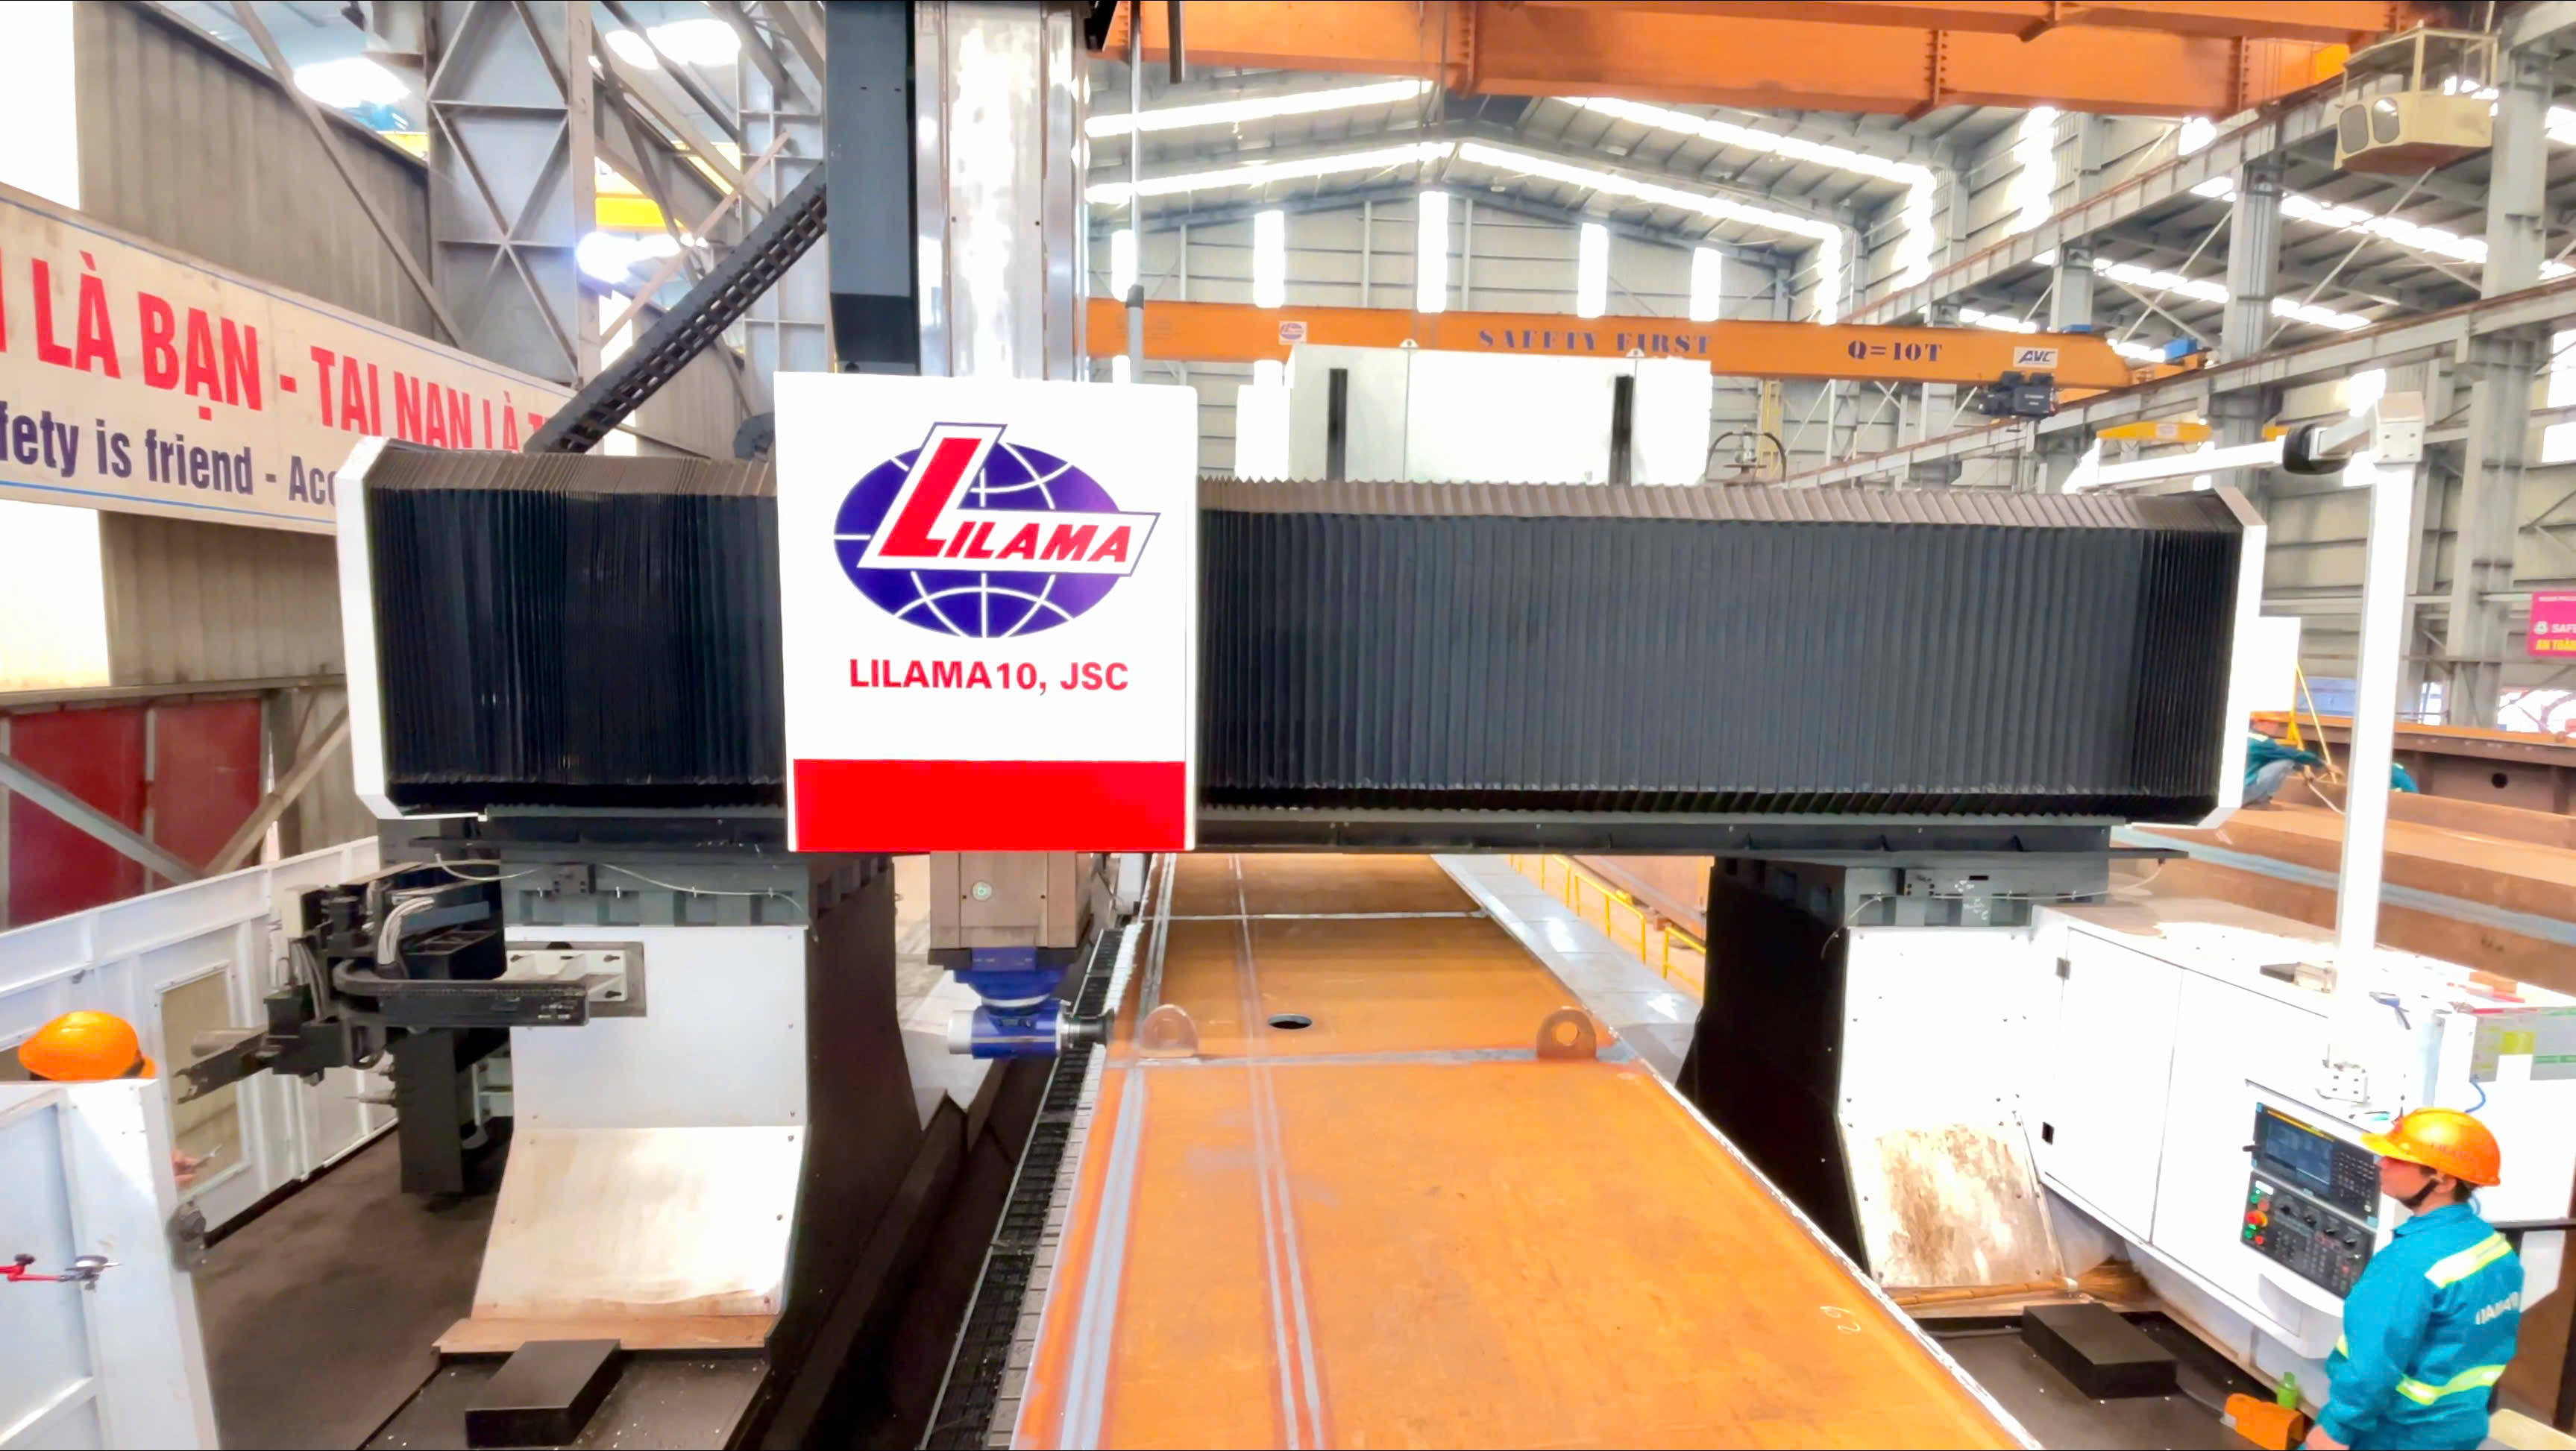
CONTACT
Liên hệ