
BLOG
ナレッジ
技術・サービス
国際EPCプロジェクト向け産業用タンク・槽の製作経験
2026-09-24
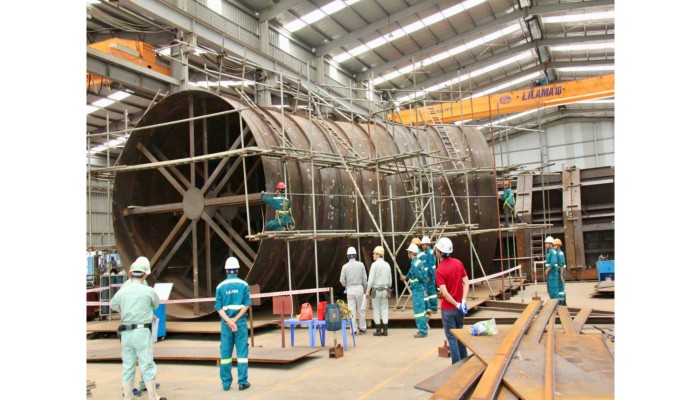
エネルギー、石油・ガス、化学、重工業プロジェクトにおいて、タンク・容器の加工は、鋼板を切断、ロール成形、溶接して完全な構造物にするだけの工程ではありません。国際的なEPC(Engineering, Procurement and Construction - 設計、調達、建設)プロジェクトでは、製造業者は材料、トレーサビリティ、溶接プロセス、非破壊検査、変形管理、熱処理、塗装、品質記録、納期に関する要件を同時に満たす必要があります。したがって、国際的なEPC向けタンク・容器加工業者の能力は、工場規模や厚板加工能力だけで評価されるものではありません。製造プロセス全体を管理し、記録によって品質を証明する能力こそが、製品が承認されプロジェクトに導入されるかどうかの決定要因となります。
国際EPCはタンク・容器の加工を依頼する際、通常何を管理しますか?
タンクの種類、流体、運転条件、およびプロジェクト固有の要件に応じて、管理範囲は異なる場合があります。ただし、EPCプロジェクトは通常、以下の要件グループに焦点を当てます。
| 項目 | 通常管理される内容 |
| 設計基準 | API、ASME、ENまたはプロジェクト固有の基準 |
| 材料 | 鋼種、材料証明書、ロット番号、トレーサビリティ |
| 加工 | 切断、開先加工、板巻き、組立、寸法公差 |
| 溶接 | 溶接手順、手順認定、溶接工の能力 |
| 検査 | 寸法検査およびNDT(Non-Destructive Testing - 非破壊検査) |
| 熱処理 | PWHT(Post Weld Heat Treatment - 溶接後熱処理)が要求される場合 |
| 表面 | 清掃、ショットブラスト/サンドブラスト、塗装システム、塗膜厚 |
| QA/QC | 品質管理、検査ポイント、不適合処理 |
| 記録 | 材料、溶接、NDT、熱処理、塗装、受入の記録 |
| 納品 | モジュール分割、梱包、吊り上げ、輸送計画 |
1. RFQ段階からの技術要件の明確化
RFQ(Request for Quotation - 見積依頼)は最初のステップですが、製造業者が寸法と鋼材の重量だけを見て価格を計算すると、最も不一致が生じやすい段階でもあります。見積もり前に、少なくとも以下の書類を確認する必要があります。
- 全体図面;
- 製作図面;
- 技術データシート;
- 材料の種類と規格;
- 設計基準;
- 溶接要件;
- NDTの範囲;
- PWHT要件;
- 塗装および防食要件;
- 発注者または第三者検査機関の検査要件;
- モジュール分割および輸送計画;
- 製作後に引き渡すべき記録のリスト。
国際的なEPCの場合、図面は通常、実施中に継続的に更新されます。そのため、revision(文書の版)の管理も特に重要です。製造工場が誤って無効な版の図面を使用した場合、機械的に正確に加工された製品であっても、最終設計を満たさない可能性があります。
経験豊富な製造業者は、文書の受領、版の確認、製造への発行から変更の更新に至るまでのプロセスを明確に確立する必要があります。
2. 材料管理とトレーサビリティ
大型の産業用タンクの場合、材料は適切な鋼種であるだけでなく、製造プロセス全体を通じてトレーサビリティが確保されている必要があります。
MTC(Material Test Certificate - 材料試験証明書)には通常、化学成分、機械的特性、材料規格、ヒート番号などの情報が記載されています。大きな鋼板が複数の部品に分割される場合、材料識別情報も切断後の各部品ごとに管理される必要があります。
典型的なトレーサビリティチェーンは次のように理解できます。
鋼板 → 部品切断 → ロール成形 → 組立 → 溶接 → 検査 → 完成品
各工程において、製造業者はその部品がどの材料から製造されたか、および対応する証明書がどこにあるかを特定できる必要があります。
これは、通常の構造物加工と国際的なEPCプロジェクト向け機器製造との大きな違いです。製品が完成しても材料の出所を証明できない場合、受入プロセスに影響が出る可能性があります。
3. 大型タンク・容器加工における寸法および変形管理
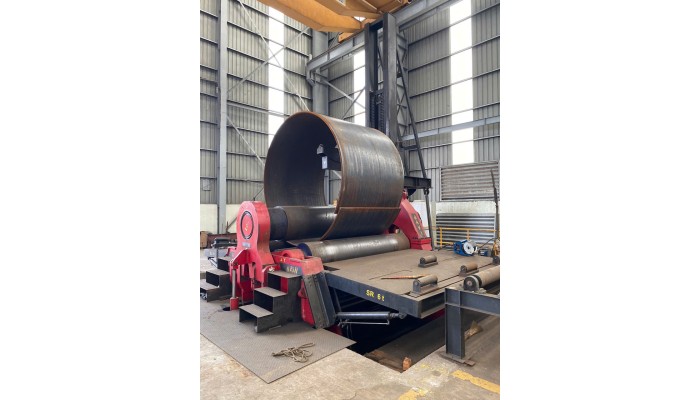
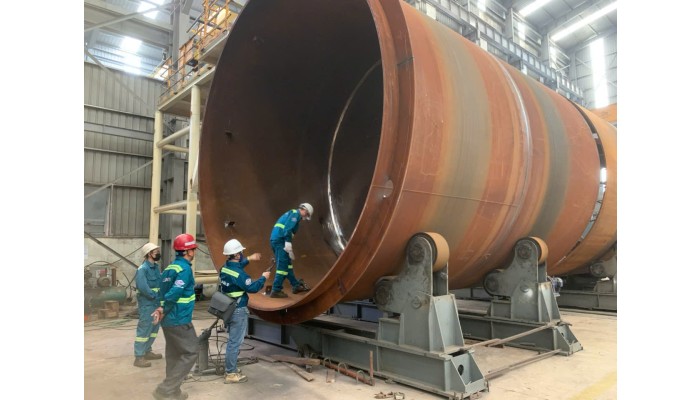
産業用タンク・容器は通常、大型で厚い鋼板から製造され、切断、開先加工、ロール成形、組立、溶接の工程を経ます。ある工程で発生した誤差は蓄積され、構造物全体の真円度、垂直度、同心度、または組立性に影響を与える可能性があります。
特に溶接工程では、不均一な加熱と収縮により、反り、エッジのずれ、または局所的な変形が発生する可能性があります。そのため、EPCプロジェクトでは、製品完成後の測定だけでなく、製造プロセス全体を通じて寸法管理を行う必要があります。一般的に採用される対策は以下の通りです。
- 切断および成形後の寸法検査;
- ロール成形後の半径と真円度の管理;
- フィットアップ(溶接前組立)検査;
- 適切な溶接順序の選択;
- 入熱(heat input)の管理;
- 必要に応じて治具/固定具の使用;
- 中間工程での測定検査。
EPCの場合、真円度(roundness)、垂直度(verticality)、アライメント(alignment)、局所変形(local deformation)などの指標は、各プロジェクトの設計基準および仕様書(specification - 技術要件)に従って管理する必要があります。
4. WPS、PQR、および溶接工の能力が接合品質を決定する
タンク・容器および産業機器において、溶接部の品質は気密性、強度、および長期的な運転能力に直接影響します。
そのため、EPCは通常、製造業者に3つの重要な記録グループを厳格に管理するよう要求します。
- WPS(Welding Procedure Specification - 溶接手順書)は、溶接方法、溶接材料、板厚、溶接姿勢、予熱温度、および関連するパラメータを含む、特定の溶接の実施方法を規定します。
- PQR(Procedure Qualification Record - 溶接手順認定記録)は、溶接手順が試験され、規定された機械的または技術的要件を満たしていることを示す証拠です。
- WPQ(Welder Performance Qualification - 溶接工技量認定)は、溶接工が認定された範囲内の溶接タイプを実行するのに十分な能力を持っていることを確認します。
製造プロセスにおいて、WPS、PQR、WPQがすべて揃っていることは初期条件に過ぎません。溶接材料、層間温度、溶接順序などの実際のパラメータも管理する必要があります。
これが、国際プロジェクトが通常、製品完成後の検査だけでなく、製造プロセスと並行して溶接記録の管理を要求する理由です。
5. NDTおよびPWHTは設計要件に従って適用されるべきである
すべての種類のタンクに同じNDT(Non-Destructive Testing - 非破壊検査)方法が適用されるわけではなく、PWHT(Post Weld Heat Treatment - 溶接後熱処理)が義務付けられているわけでもありません。
検査範囲は以下に依存します。
- 機器の種類;
- 材料;
- 板厚;
- 溶接の種類;
- 運転条件;
- 設計基準;
- プロジェクト固有の要件。
NDTは、製品に影響を与えることなく溶接部の品質を評価することを可能にします。方法は以下の通りです。
- VT(Visual Testing - 目視検査);
- UT(Ultrasonic Testing - 超音波探傷検査);
- RT(Radiographic Testing - 放射線透過検査);
- MT(Magnetic Particle Testing - 磁粉探傷検査);
- PT(Penetrant Testing - 浸透探傷検査);
- TOFD(Time of Flight Diffraction - 回折波超音波探傷法).
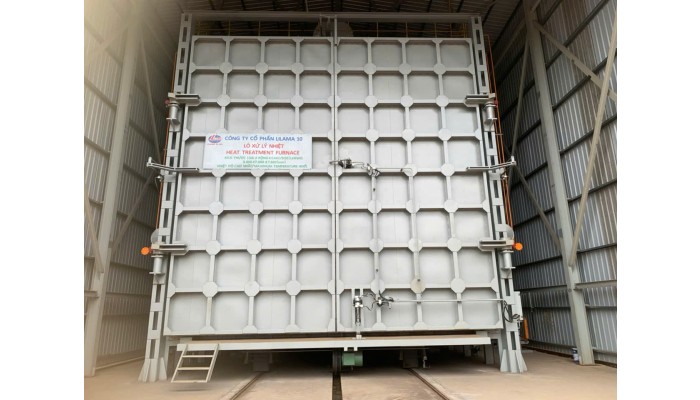
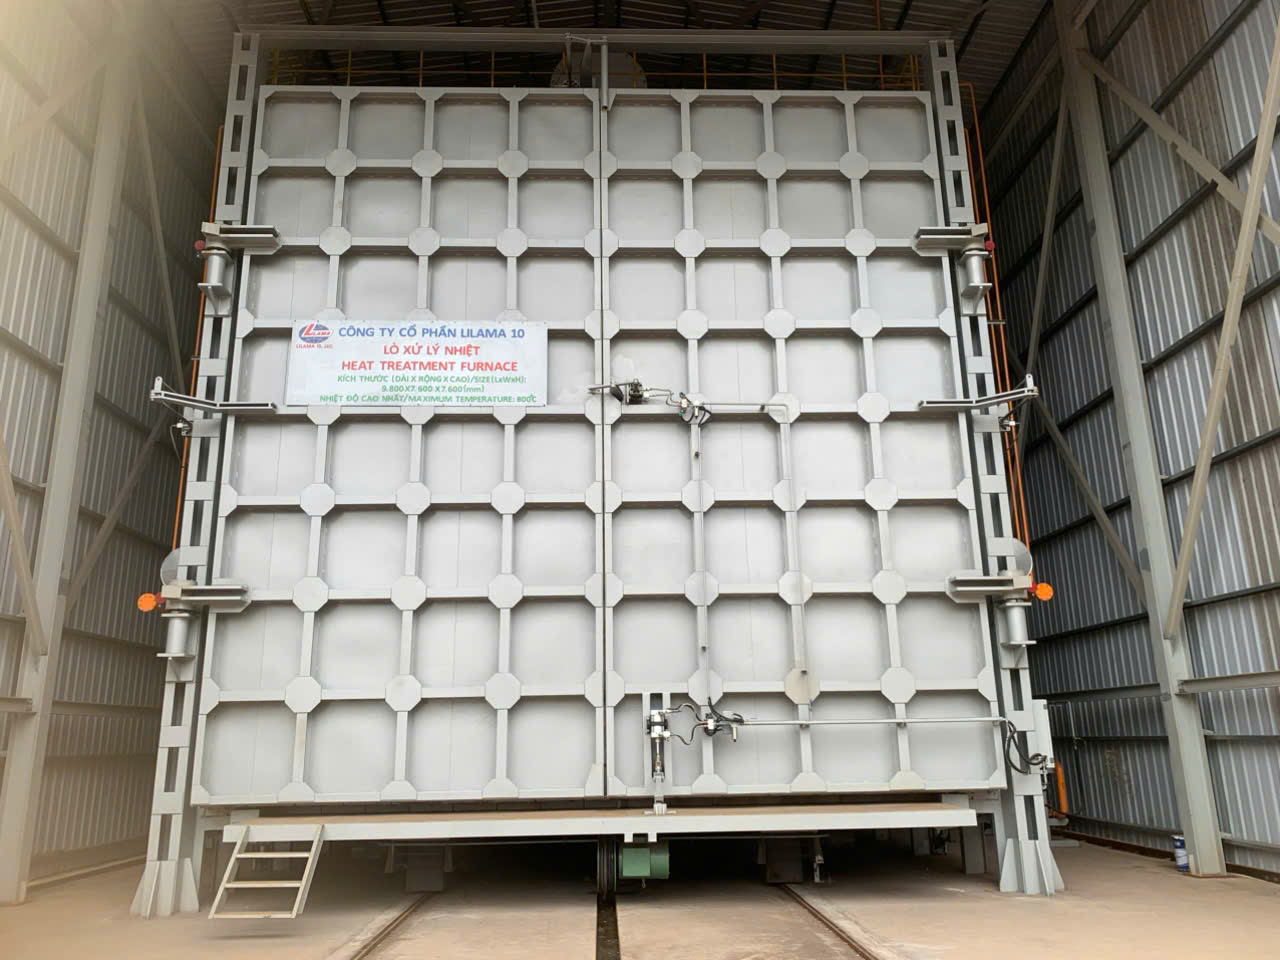
厚肉鋼構造物や圧力機器の場合、プロジェクトは残留応力を管理し、材料特性を安定させるためにPWHTを要求する場合があります。
ただし、PWHTの実施決定は、すべての貯蔵タンクにデフォルトで適用するのではなく、各プロジェクトの設計基準、材料の種類、板厚、および技術要件に基づいて行う必要があります。
6. ITPはEPCが各工程で品質を管理するのに役立つ
ITP(Inspection and Test Plan - 検査試験計画)は、製造業者がEPCと協力する際に重要な文書の一つです。
ITPは以下を特定します。
- 検査項目;
- 合否判定基準;
- 参照文書;
- 検査責任者;
- EPCまたは発注者が立ち会う必要がある工程;
- 承認がない限り続行できない工程。
例:
| 工程 | 検査内容 | 典型的な記録 |
| 材料受入 | 鋼種、証明書、ロット番号 | 材料検査報告書 |
| 切断 | 寸法 | 寸法検査報告書 |
| 組立 | ギャップ、アライメント | 組立検査報告書 |
| 溶接 | WPSおよび溶接パラメータ | 溶接日誌 |
| NDT | 溶接欠陥 | NDT報告書 |
| 寸法検査 | 真円度、真直度、公差 | 測定検査報告書 |
| 塗装 | 表面処理、DFT | 塗装報告書 |
| 最終受入 | 全体状況 | 受入報告書 |
特に、一部の工程はホールドポイント(Hold Point - 強制停止点)として規定される場合があります。
その場合、製造業者は検査側の承認を得るまで次のステップに進むことはできません。
ITPが最初から生産計画に組み込まれていない場合、工場はEPCまたは検査機関の立ち会いがなかったために、ある工程を完了しても停止したり、再検査を実施したりする必要が生じる可能性があります。
7. 製造記録は実際の製品と同様に重要である
国際的なEPCプロジェクトの大きな違いの一つは、記録に対する非常に高い要件です。MDR(Manufacturing Data Record - 製造データ記録)には以下が含まれる場合があります。
- 材料証明書;
- 材料リスト;
- WPS;
- PQR;
- 溶接工認定;
- 溶接マップ;
- 溶接日誌;
- NDT報告書;
- 寸法検査報告書;
- 熱処理チャート;
- 塗装報告書;
- 測定機器校正証明書;
- 不適合記録および是正措置;
- 最終受入報告書。
製品は機械的に完成していても、記録が不完全な場合、引き渡し条件を満たさない可能性があります。そのため、製造業者はプロジェクトの最後に記録をまとめるのではなく、製造プロセスと並行して文書の収集と管理を行うべきです。
この方法は、数ヶ月にわたるプロジェクト、複数の図面バージョン、および多数の検査関係者が関与するプロジェクトにとって特に重要です。
8. 塗装、モジュール分割、および輸送は製造段階から考慮されるべきである
大型の産業用タンク・容器の場合、問題は「製造できるか否か」だけでなく、「製造後に現場までどのように輸送するか」でもあります。
輸送経路の制限、吊り上げ手段、および現場の条件によって、構造物を最初からどのようにモジュールに分割するかが決まる場合があります。
製造業者は以下を同時に考慮する必要があります。
- 各モジュールの寸法と重量;
- 吊り上げ点の位置;
- 輸送時の剛性;
- 表面保護要件;
- 現場での再組立の可能性;
- 梱包方法;
- 必要に応じた特大貨物輸送計画。
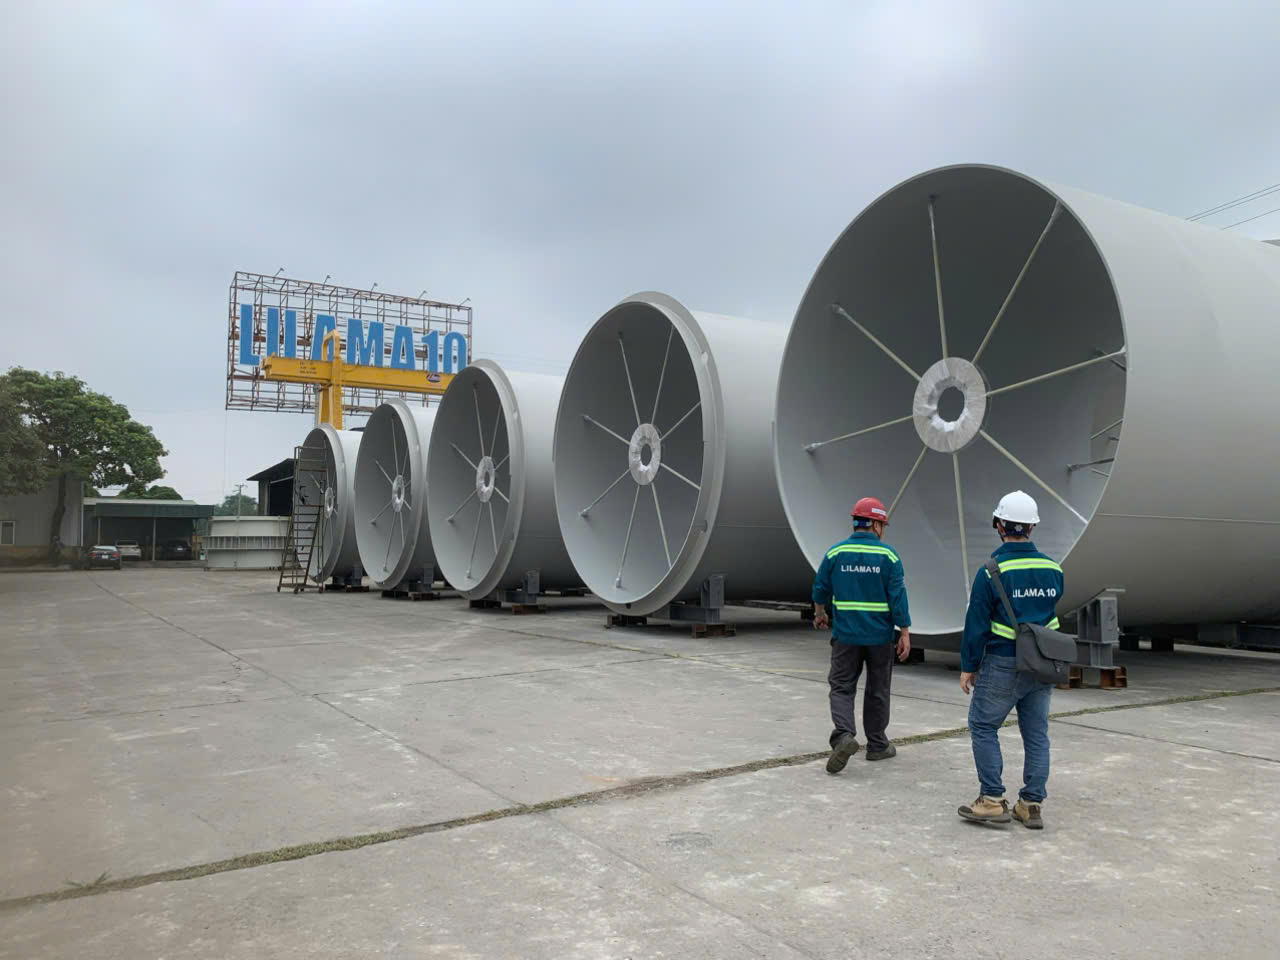
同様に、塗装システムも表面処理から最終受入まで管理される必要があります。DFT(Dry Film Thickness - 乾燥塗膜厚)は、塗装システムの要件およびプロジェクトの仕様に従って検査される必要があります。長距離輸送または屋外保管が必要な機器の場合、塗装後の保護計画も考慮に入れる必要があります。
9. EPCに適した製造業者は、作業チェーン全体を管理する必要がある
EPCと製造業者間の典型的な協力プロセスは、以下のチェーンで進行します。
RFQ(見積依頼)→ 技術明確化 → 発注 → 図面承認 → 材料購入 → 製造 → 検査 → FAT(Factory Acceptance Test - 工場受入試験)→ 梱包 → 納品 → 現場設置
各ステップには、異なる入力文書、管理基準、および承認責任があります。したがって、EPCと協力する能力は、製造部門の能力だけに依存するものではありません。それは、技術、調達、生産、QA/QC、文書管理、ロジスティクス、およびプロジェクト管理間の連携を必要とします。
これが、大規模プロジェクトが通常、サプライヤーを製造能力とプロジェクト管理能力の両方に基づいて評価する理由でもあります。
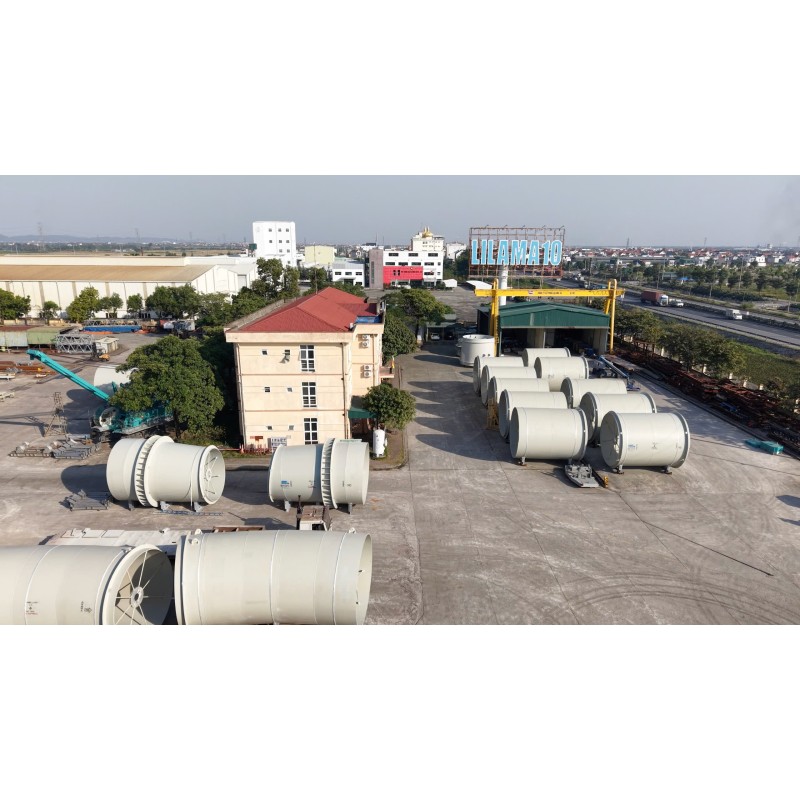
LILAMA 10は、国内外の多くの大規模エネルギーおよび産業プロジェクト向けに、機器および重機構造物の製造と設置の経験があります。代表的なプロジェクトには以下が含まれます。
- Pumped Storage Hydropower Project - オーストラリア:水圧鉄管の輸出製造、NDT/TOFDおよびPWHTを適用。(詳細はこちら)
- Ialy Expansion Hydropower Project:圧力管路および水力機械設備の製造。(詳細はこちら)
- Song Hau 1 Thermal Power Plant:大規模火力発電プロジェクト向けの構造物および機器。
- Southern Vietnam Petrochemical Complex:産業/石油化学プロジェクトでの経験、本記事が対象とするEPC顧客グループにより近い。
この経験は、厚板加工、溶接、NDT(非破壊検査)、PWHT(溶接後熱処理)、および品質管理の能力と相まって、LILAMA 10が国際的なEPCプロジェクトの技術要件と記録管理要件を満たすための基盤となっています。
PICKUP
技術・サービス
CONTACT
お問い合わせ