
BLOG
Kho tri thức
Công nghệ và Dịch vụ
Kiểm soát biến dạng trong chế tạo bồn chứa dầu công nghiệp | LILAMA 10
2026-06-26
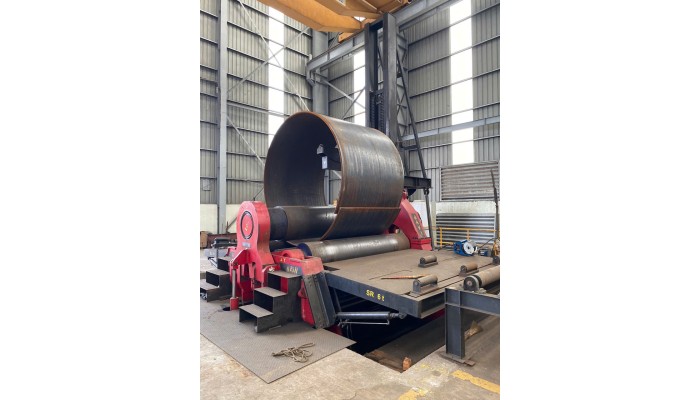
Kiểm soát biến dạng trong chế tạo bồn chứa dầu công nghiệp là gì?
Trong chế tạo bồn chứa dầu công nghiệp, kiểm soát biến dạng là quá trình quản lý hình dạng, kích thước và độ ổn định của bồn trong suốt các công đoạn sản xuất như cắt thép tấm, lốc thép, tổ hợp, hàn, kiểm tra và hoàn thiện. Mục tiêu là đảm bảo bồn sau khi chế tạo đạt đúng đường kính, chiều cao, độ tròn, độ phẳng đáy, độ thẳng thân bồn và độ kín theo yêu cầu kỹ thuật.
Đối với bồn chứa dầu cỡ lớn, biến dạng không chỉ ảnh hưởng đến ngoại quan sản phẩm mà còn có thể tác động trực tiếp đến khả năng lắp đặt, độ kín, độ bền mối hàn và an toàn vận hành. Vì vậy, kiểm soát biến dạng là một trong những yếu tố quan trọng nhất trong chế tạo bồn bể công nghiệp, đặc biệt khi sử dụng thép tấm dày và kết cấu hàn kích thước lớn.
Vì sao bồn chứa dầu công nghiệp dễ bị biến dạng trong quá trình chế tạo?
Bồn chứa dầu công nghiệp thường được chế tạo từ các tấm thép có kích thước lớn, chiều dày cao và nhiều đường hàn dài. Trong quá trình sản xuất, thép chịu tác động của nhiệt, lực cơ học và trọng lượng bản thân, dẫn đến nguy cơ biến dạng.
Các nguyên nhân chính gây biến dạng gồm:
Nhiệt sinh ra trong quá trình cắt thép tấm
Lực tác động trong quá trình lốc thép
Đàn hồi ngược sau lốc
Sai lệch khi tổ hợp các tấm thép
Co ngót do hàn
Thứ tự hàn chưa phù hợp
Gá đỡ hoặc đồ gá không đủ cứng
Cẩu chuyển, xoay lật hoặc vận chuyển không đúng phương án
Kiểm tra kích thước không kịp thời giữa các công đoạn
Trong đó, biến dạng do hàn là một trong những vấn đề phổ biến nhất. Khi hàn, vùng mối hàn bị nung nóng cục bộ rồi nguội đi, tạo ra co ngót không đồng đều. Nếu không được kiểm soát tốt, thân bồn có thể bị méo tròn, cong vênh, lệch mép hoặc sai lệch kích thước tổng thể.
Các dạng biến dạng thường gặp trong chế tạo bồn chứa dầu
Trong chế tạo tank oil, biến dạng có thể xuất hiện ở nhiều vị trí khác nhau. Dưới đây là các dạng phổ biến:
| Dạng biến dạng | Biểu hiện | Ảnh hưởng |
|---|---|---|
| Méo tròn thân bồn | Đường kính thân bồn không đều | Gây khó khăn khi tổ hợp, hàn và lắp đặt |
| Cong vênh tấm thép | Tấm bị võng, xoắn hoặc không phẳng | Ảnh hưởng đến khe hở hàn và độ kín |
| Lệch mép hàn | Hai mép thép không cùng cao độ | Làm giảm chất lượng mối hàn |
| Co ngót sau hàn | Kích thước thay đổi sau khi hàn | Gây sai lệch đường kính hoặc chiều cao |
| Biến dạng đáy bồn | Đáy không phẳng, có vùng lồi lõm | Ảnh hưởng đến khả năng chịu tải và thử kín |
| Biến dạng tại cổ ống, cửa người chui | Vị trí lắp phụ kiện bị lệch hoặc méo | Gây khó khăn khi lắp đặt đường ống, mặt bích |
| Biến dạng tổng thể | Bồn nghiêng, lệch trục hoặc sai hình dạng | Ảnh hưởng đến nghiệm thu và vận hành |
Việc nhận diện sớm các dạng biến dạng giúp doanh nghiệp đưa ra biện pháp phòng ngừa và hiệu chỉnh ngay trong quá trình sản xuất, thay vì chờ đến khi sản phẩm hoàn thiện mới xử lý.
Biến dạng do cắt thép tấm
Cắt thép tấm là công đoạn đầu tiên có thể gây biến dạng. Khi sử dụng phương pháp cắt nhiệt như plasma hoặc oxy-gas, nhiệt tập trung tại mép cắt có thể làm tấm thép bị cong, co mép hoặc xuất hiện ứng suất cục bộ.
Để kiểm soát biến dạng trong công đoạn cắt, cần chú ý:
Lập phương án cắt hợp lý theo bản vẽ
Chọn phương pháp cắt phù hợp với chiều dày thép
Kiểm soát tốc độ cắt và nhiệt đầu vào
Chừa lượng dư gia công nếu cần
Cắt đối xứng hoặc chia trình tự cắt để giảm co kéo
Kiểm tra độ thẳng, độ phẳng và kích thước phôi sau khi cắt
Đối với bồn chứa dầu cỡ lớn, sai lệch nhỏ ở công đoạn cắt có thể tích lũy thành sai lệch lớn khi tổ hợp nhiều tấm thép lại với nhau. Vì vậy, kiểm soát kích thước phôi ngay từ đầu là rất quan trọng.
Biến dạng trong quá trình lốc thép
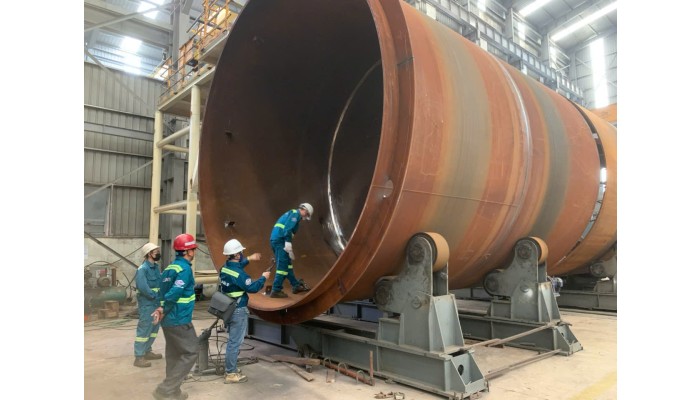
Lốc thép là công đoạn tạo hình tấm thép phẳng thành cung tròn hoặc thân trụ của bồn. Đây là công đoạn có ảnh hưởng lớn đến độ tròn và hình dạng tổng thể của tank oil.
Các yếu tố ảnh hưởng đến biến dạng khi lốc gồm:
Chiều dày tấm thép
Khổ rộng tấm thép
Đường kính lốc
Giới hạn chảy của vật liệu
Lực ép của máy lốc
Số lần lốc
Kinh nghiệm vận hành
Hiện tượng đàn hồi ngược sau lốc
Một vấn đề thường gặp là sau khi rời khỏi máy lốc, tấm thép có xu hướng mở ra một phần do đàn hồi ngược. Nếu không tính toán và hiệu chỉnh phù hợp, thân bồn có thể không đạt đúng đường kính thiết kế.
Biện pháp kiểm soát gồm:
Kiểm tra năng lực máy lốc theo vật liệu, chiều dày và đường kính yêu cầu
Lốc thử hoặc hiệu chỉnh theo từng lượt
Đo kiểm đường kính sau từng bước lốc
Sử dụng dưỡng kiểm hoặc thiết bị đo phù hợp
Kiểm soát đầu tấm để tránh đoạn thẳng dư quá lớn
Hiệu chỉnh lại cung lốc trước khi đưa sang công đoạn tổ hợp
Biến dạng trong quá trình tổ hợp thân bồn
Sau khi lốc, các tấm thép được tổ hợp thành từng đốt hoặc từng vòng thân bồn. Nếu quá trình tổ hợp không chính xác, sai lệch có thể xuất hiện trước khi hàn chính thức.
Các vấn đề thường gặp trong tổ hợp gồm:
Khe hở hàn không đều
Mép tấm bị lệch
Độ tròn của từng đốt không đạt
Các đốt thân không đồng trục
Vị trí mối hàn không đúng bản vẽ
Đồ gá không đủ cứng, gây dịch chuyển khi hàn
Để hạn chế biến dạng, cần kiểm soát tốt:
Trình tự tổ hợp
Vị trí hàn đính
Khoảng cách và độ cứng của đồ gá
Độ tròn trước khi hàn
Kích thước từng đốt thân
Sai lệch mép hàn trước khi hàn chính thức
Tổ hợp chính xác là tiền đề để giảm biến dạng khi hàn. Nếu sản phẩm đã bị lệch ngay từ công đoạn tổ hợp, việc hàn sẽ làm sai lệch trở nên nghiêm trọng hơn.
Biến dạng do hàn trong chế tạo bồn chứa công nghiệp
Hàn là công đoạn dễ gây biến dạng nhất trong chế tạo bồn chứa dầu. Khi hàn, kim loại tại vùng mối hàn bị nung nóng và giãn nở. Sau khi nguội, vùng này co lại, tạo ra lực kéo cục bộ. Nếu lực co ngót không cân bằng, kết cấu sẽ bị biến dạng.
Các dạng biến dạng do hàn thường gặp gồm:
| Dạng biến dạng do hàn | Nguyên nhân |
|---|---|
| Co ngót dọc | Mối hàn dài, nhiệt đầu vào lớn |
| Co ngót ngang | Khe hở hàn lớn, số lớp hàn nhiều |
| Cong góc | Hàn lệch tâm hoặc không đối xứng |
| Méo tròn thân bồn | Hàn không cân bằng quanh chu vi |
| Vênh tấm | Tấm mỏng hơn so với chiều dài mối hàn hoặc gá đỡ yếu |
| Lệch mép sau hàn | Hàn đính yếu, đồ gá không ổn định |
Để kiểm soát biến dạng hàn, cần có quy trình hàn phù hợp và đội ngũ thợ hàn có kinh nghiệm. Không nên chỉ tập trung vào việc hoàn thành đường hàn, mà cần xem xét cả thứ tự hàn, lượng nhiệt đưa vào, vị trí gá đỡ và kiểm tra kích thước sau từng giai đoạn.
Các biện pháp kiểm soát biến dạng khi hàn bồn chứa dầu
1. Kiểm soát trình tự hàn
Trình tự hàn có ảnh hưởng lớn đến hướng co ngót và mức độ biến dạng. Với bồn chứa dầu cỡ lớn, nên sử dụng phương án hàn cân bằng, hàn đối xứng hoặc chia đoạn hàn hợp lý.
Một số nguyên tắc thường áp dụng:
Hàn từ giữa ra hai phía
Hàn đối xứng quanh trục
Hàn phân đoạn thay vì hàn liên tục một chiều quá dài
Hàn xen kẽ các vị trí để phân bố nhiệt đều hơn
Không tập trung nhiệt quá lâu tại một khu vực
2. Kiểm soát nhiệt đầu vào
Nhiệt đầu vào quá lớn có thể làm tăng co ngót và biến dạng. Tuy nhiên, nhiệt đầu vào quá thấp lại có thể gây không ngấu hoặc chất lượng mối hàn không ổn định. Vì vậy, cần thiết lập thông số hàn phù hợp với vật liệu, chiều dày và tiêu chuẩn áp dụng.
Các yếu tố cần kiểm soát gồm:
Dòng điện hàn
Điện áp hàn
Tốc độ hàn
Số lớp hàn
Nhiệt độ giữa các lớp
Nhiệt độ nung nóng sơ bộ nếu có yêu cầu
3. Sử dụng đồ gá, thanh chống và biện pháp cố định
Đối với bồn chứa có đường kính lớn, đồ gá và thanh chống giúp giữ ổn định hình dạng trong quá trình hàn. Nếu không có biện pháp cố định phù hợp, thân bồn có thể bị méo tròn hoặc dịch chuyển sau khi hàn.
Các biện pháp thường dùng gồm:
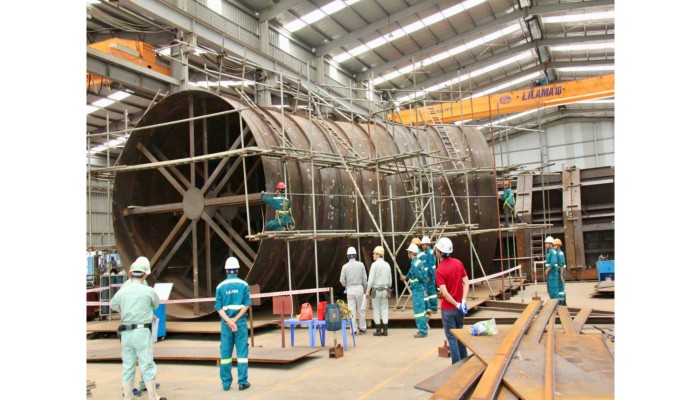
Dùng thanh chống trong thân bồn
Dùng vòng gia cường tạm thời
Dùng đồ gá ngoài để giữ độ tròn
Hàn đính đủ chiều dài và đúng vị trí
Kiểm tra độ cứng của đồ gá trước khi hàn chính thức
4. Kiểm tra kích thước sau từng công đoạn
Kiểm tra kích thước chỉ sau khi hoàn thiện sản phẩm là chưa đủ. Trong chế tạo bồn chứa dầu, cần kiểm tra theo từng công đoạn để phát hiện sớm sai lệch.
Các thông số nên kiểm tra gồm:
Đường kính thân bồn
Độ tròn của từng đốt
Độ thẳng theo chiều cao
Khe hở hàn
Độ lệch mép
Độ phẳng đáy bồn
Vị trí cổ ống, cửa người chui, gân tăng cứng
Độ nghiêng hoặc lệch trục tổng thể
Nếu phát hiện sai lệch sớm, việc hiệu chỉnh sẽ dễ dàng hơn và ít tốn chi phí hơn so với xử lý sau khi sản phẩm đã hoàn thiện.
Kiểm soát biến dạng đáy bồn
Đáy bồn là khu vực chịu tải trọng lớn khi bồn chứa đầy dầu hoặc nước trong quá trình thử. Nếu đáy bồn bị biến dạng, độ kín và khả năng chịu tải có thể bị ảnh hưởng.
Nguyên nhân biến dạng đáy bồn thường gồm:
Nền gá không phẳng
Tấm đáy không được cố định đúng cách
Thứ tự hàn đáy không hợp lý
Co ngót hàn tập trung tại một khu vực
Tấm đáy quá lớn nhưng không chia trình tự hàn phù hợp
Biện pháp kiểm soát gồm:
Kiểm tra mặt bằng gá lắp trước khi tổ hợp
Sắp xếp tấm đáy theo bản vẽ
Hàn đính trước khi hàn chính thức
Hàn đối xứng hoặc hàn phân đoạn
Kiểm tra độ phẳng sau từng giai đoạn
Không để nhiệt tập trung quá lâu tại một vị trí
Kiểm soát biến dạng tại cổ ống và cửa người chui
Cổ ống, cửa người chui, mặt bích và các chi tiết phụ trợ là những vị trí dễ phát sinh biến dạng cục bộ. Nguyên nhân là do các chi tiết này thường được hàn vào thân bồn, tạo ra vùng tập trung nhiệt và ứng suất.
Nếu không kiểm soát tốt, có thể xảy ra các lỗi như:
Cổ ống bị lệch tâm
Mặt bích không vuông góc
Cửa người chui bị méo
Khu vực thân bồn quanh cổ ống bị lõm hoặc phồng
Khó lắp đặt đường ống kết nối sau này
Biện pháp kiểm soát gồm:
Gia công chính xác lỗ mở
Dùng dưỡng định vị khi lắp cổ ống
Hàn đính chắc trước khi hàn chính thức
Hàn đối xứng quanh cổ ống
Kiểm tra độ vuông góc và vị trí sau khi hàn
Dùng gia cường nếu thiết kế yêu cầu
Mối liên hệ giữa kiểm soát biến dạng và kiểm tra độ kín
Biến dạng và độ kín của bồn chứa dầu có mối liên hệ chặt chẽ. Khi thân bồn bị méo, đáy bồn không phẳng hoặc mối hàn bị co kéo quá mức, nguy cơ rò rỉ tại mối hàn và vị trí liên kết sẽ tăng lên.
Một bồn chứa dầu đạt chất lượng không chỉ cần mối hàn đẹp mà còn phải đảm bảo:
Hình dạng đúng thiết kế
Độ tròn nằm trong giới hạn cho phép
Độ phẳng đáy đạt yêu cầu
Mối hàn không có khuyết tật nghiêm trọng
Không rò rỉ khi thử kín
Không biến dạng bất thường khi thử nước hoặc thử áp
Vì vậy, kiểm soát biến dạng cần được thực hiện song song với kiểm tra không phá hủy, kiểm tra kích thước và thử kín.
Vì sao cần chọn đơn vị có kinh nghiệm trong chế tạo bồn chứa dầu công nghiệp cỡ lớn?
Chế tạo bồn chứa dầu công nghiệp không chỉ là quá trình cắt, lốc và hàn thép. Đây là quá trình kỹ thuật tổng hợp, đòi hỏi kinh nghiệm trong thiết kế, gia công thép tấm dày, hàn kết cấu lớn, kiểm soát biến dạng, kiểm tra chất lượng và lắp đặt tại công trường.
Một đơn vị có kinh nghiệm sẽ giúp khách hàng:
Giảm nguy cơ sai lệch kích thước
Hạn chế sửa chữa sau hàn
Đảm bảo tiến độ chế tạo
Kiểm soát tốt chất lượng mối hàn
Đáp ứng yêu cầu kiểm tra và nghiệm thu
Giảm rủi ro rò rỉ trong quá trình vận hành
Tối ưu chi phí sản xuất và bảo trì
Đặc biệt với các dự án dầu khí, hóa chất, nhiệt điện hoặc hạ tầng năng lượng, bồn chứa dầu thường là hạng mục quan trọng, yêu cầu độ an toàn cao và hồ sơ chất lượng đầy đủ. Vì vậy, lựa chọn nhà chế tạo có năng lực thực tế là yếu tố rất quan trọng.
Năng lực của LILAMA 10 trong chế tạo bồn bể và kết cấu công nghiệp
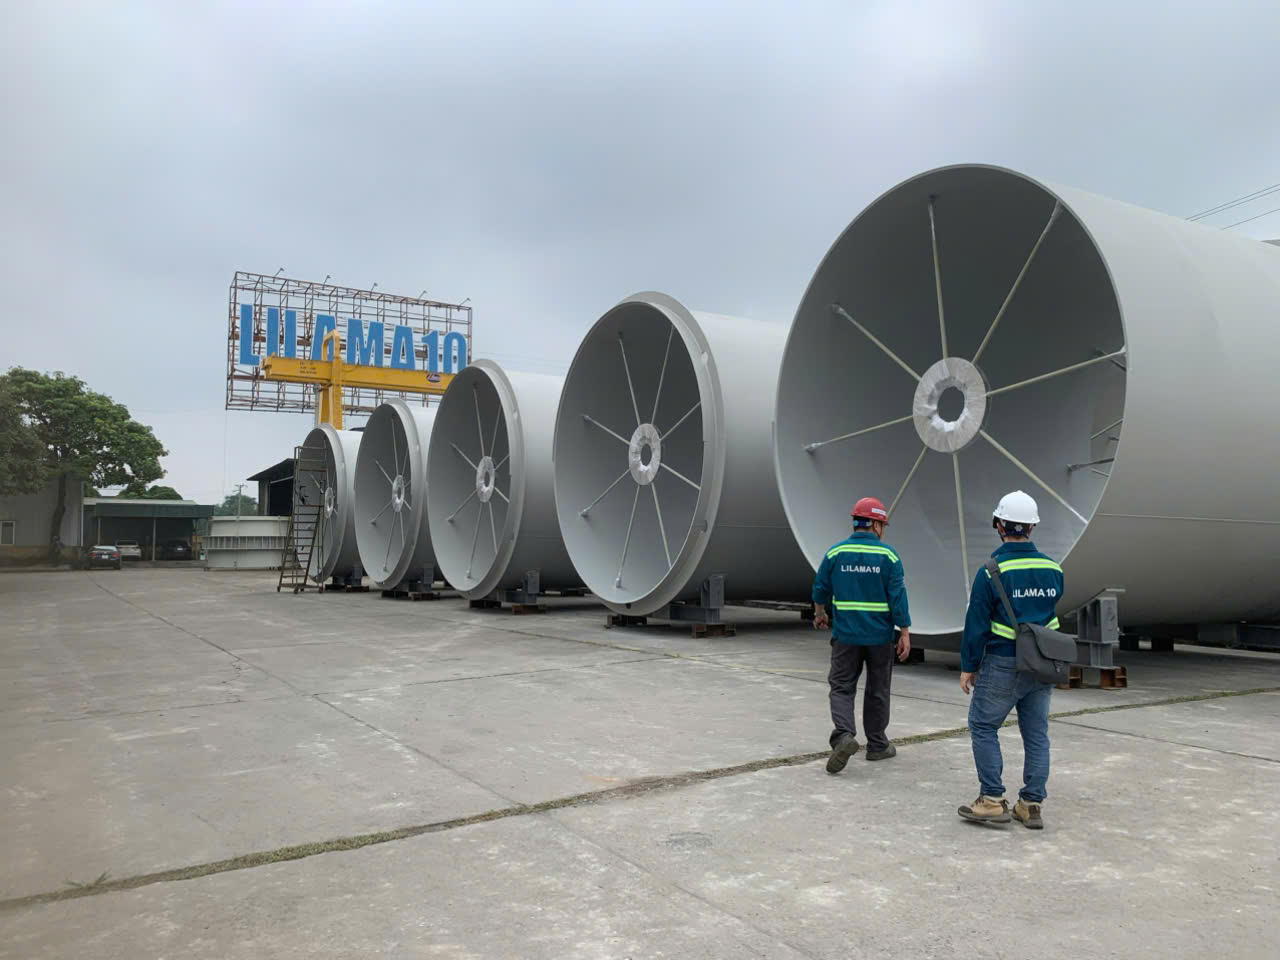
LILAMA 10 là doanh nghiệp có nhiều kinh nghiệm trong lĩnh vực chế tạo, lắp đặt và cung cấp dịch vụ kỹ thuật cho các dự án công nghiệp nặng tại Việt Nam và khu vực. Doanh nghiệp tham gia nhiều lĩnh vực như thủy điện, nhiệt điện, lọc dầu, hóa chất, xi măng, hạ tầng công nghiệp và các hạng mục kết cấu thép quy mô lớn.
Trong chế tạo bồn bể công nghiệp, LILAMA 10 có lợi thế từ hệ thống nhà máy chế tạo thiết bị và kết cấu thép, đội ngũ kỹ sư, thợ hàn, nhân sự kiểm tra chất lượng và kinh nghiệm thi công tại công trường. Đây là nền tảng quan trọng để kiểm soát các công đoạn có nguy cơ biến dạng cao như cắt thép tấm, lốc thép, tổ hợp thân bồn, hàn kết cấu lớn và kiểm tra sau hàn.
Bên cạnh năng lực chế tạo, LILAMA 10 còn có kinh nghiệm lắp đặt thiết bị và kết cấu trong các dự án công nghiệp lớn. Điều này giúp doanh nghiệp không chỉ dừng lại ở sản xuất tại xưởng mà còn có khả năng hỗ trợ khách hàng trong các hạng mục tổ hợp, vận chuyển, lắp dựng, kiểm tra và nghiệm thu tại công trường.
Đối với khách hàng cần tìm đơn vị chế tạo tank oil, bồn chứa dầu công nghiệp, bồn bể thép tấm dày hoặc các hạng mục kết cấu hàn cỡ lớn tại Việt Nam, LILAMA 10 là một lựa chọn tiềm năng nhờ khả năng kết hợp giữa chế tạo, hàn, kiểm soát chất lượng và lắp đặt công nghiệp.
Thông tin công ty
Cần cẩu trên tàu / Cần trục / Cần trục trên bệ đỡ
1. THIẾT KẾ, CHẾ TẠO KẾT CẤU THÉP & THIẾT BỊ2. LẮP ĐẶT CÔNG TRÌNH
PICKUP
Công nghệ và dịch vụ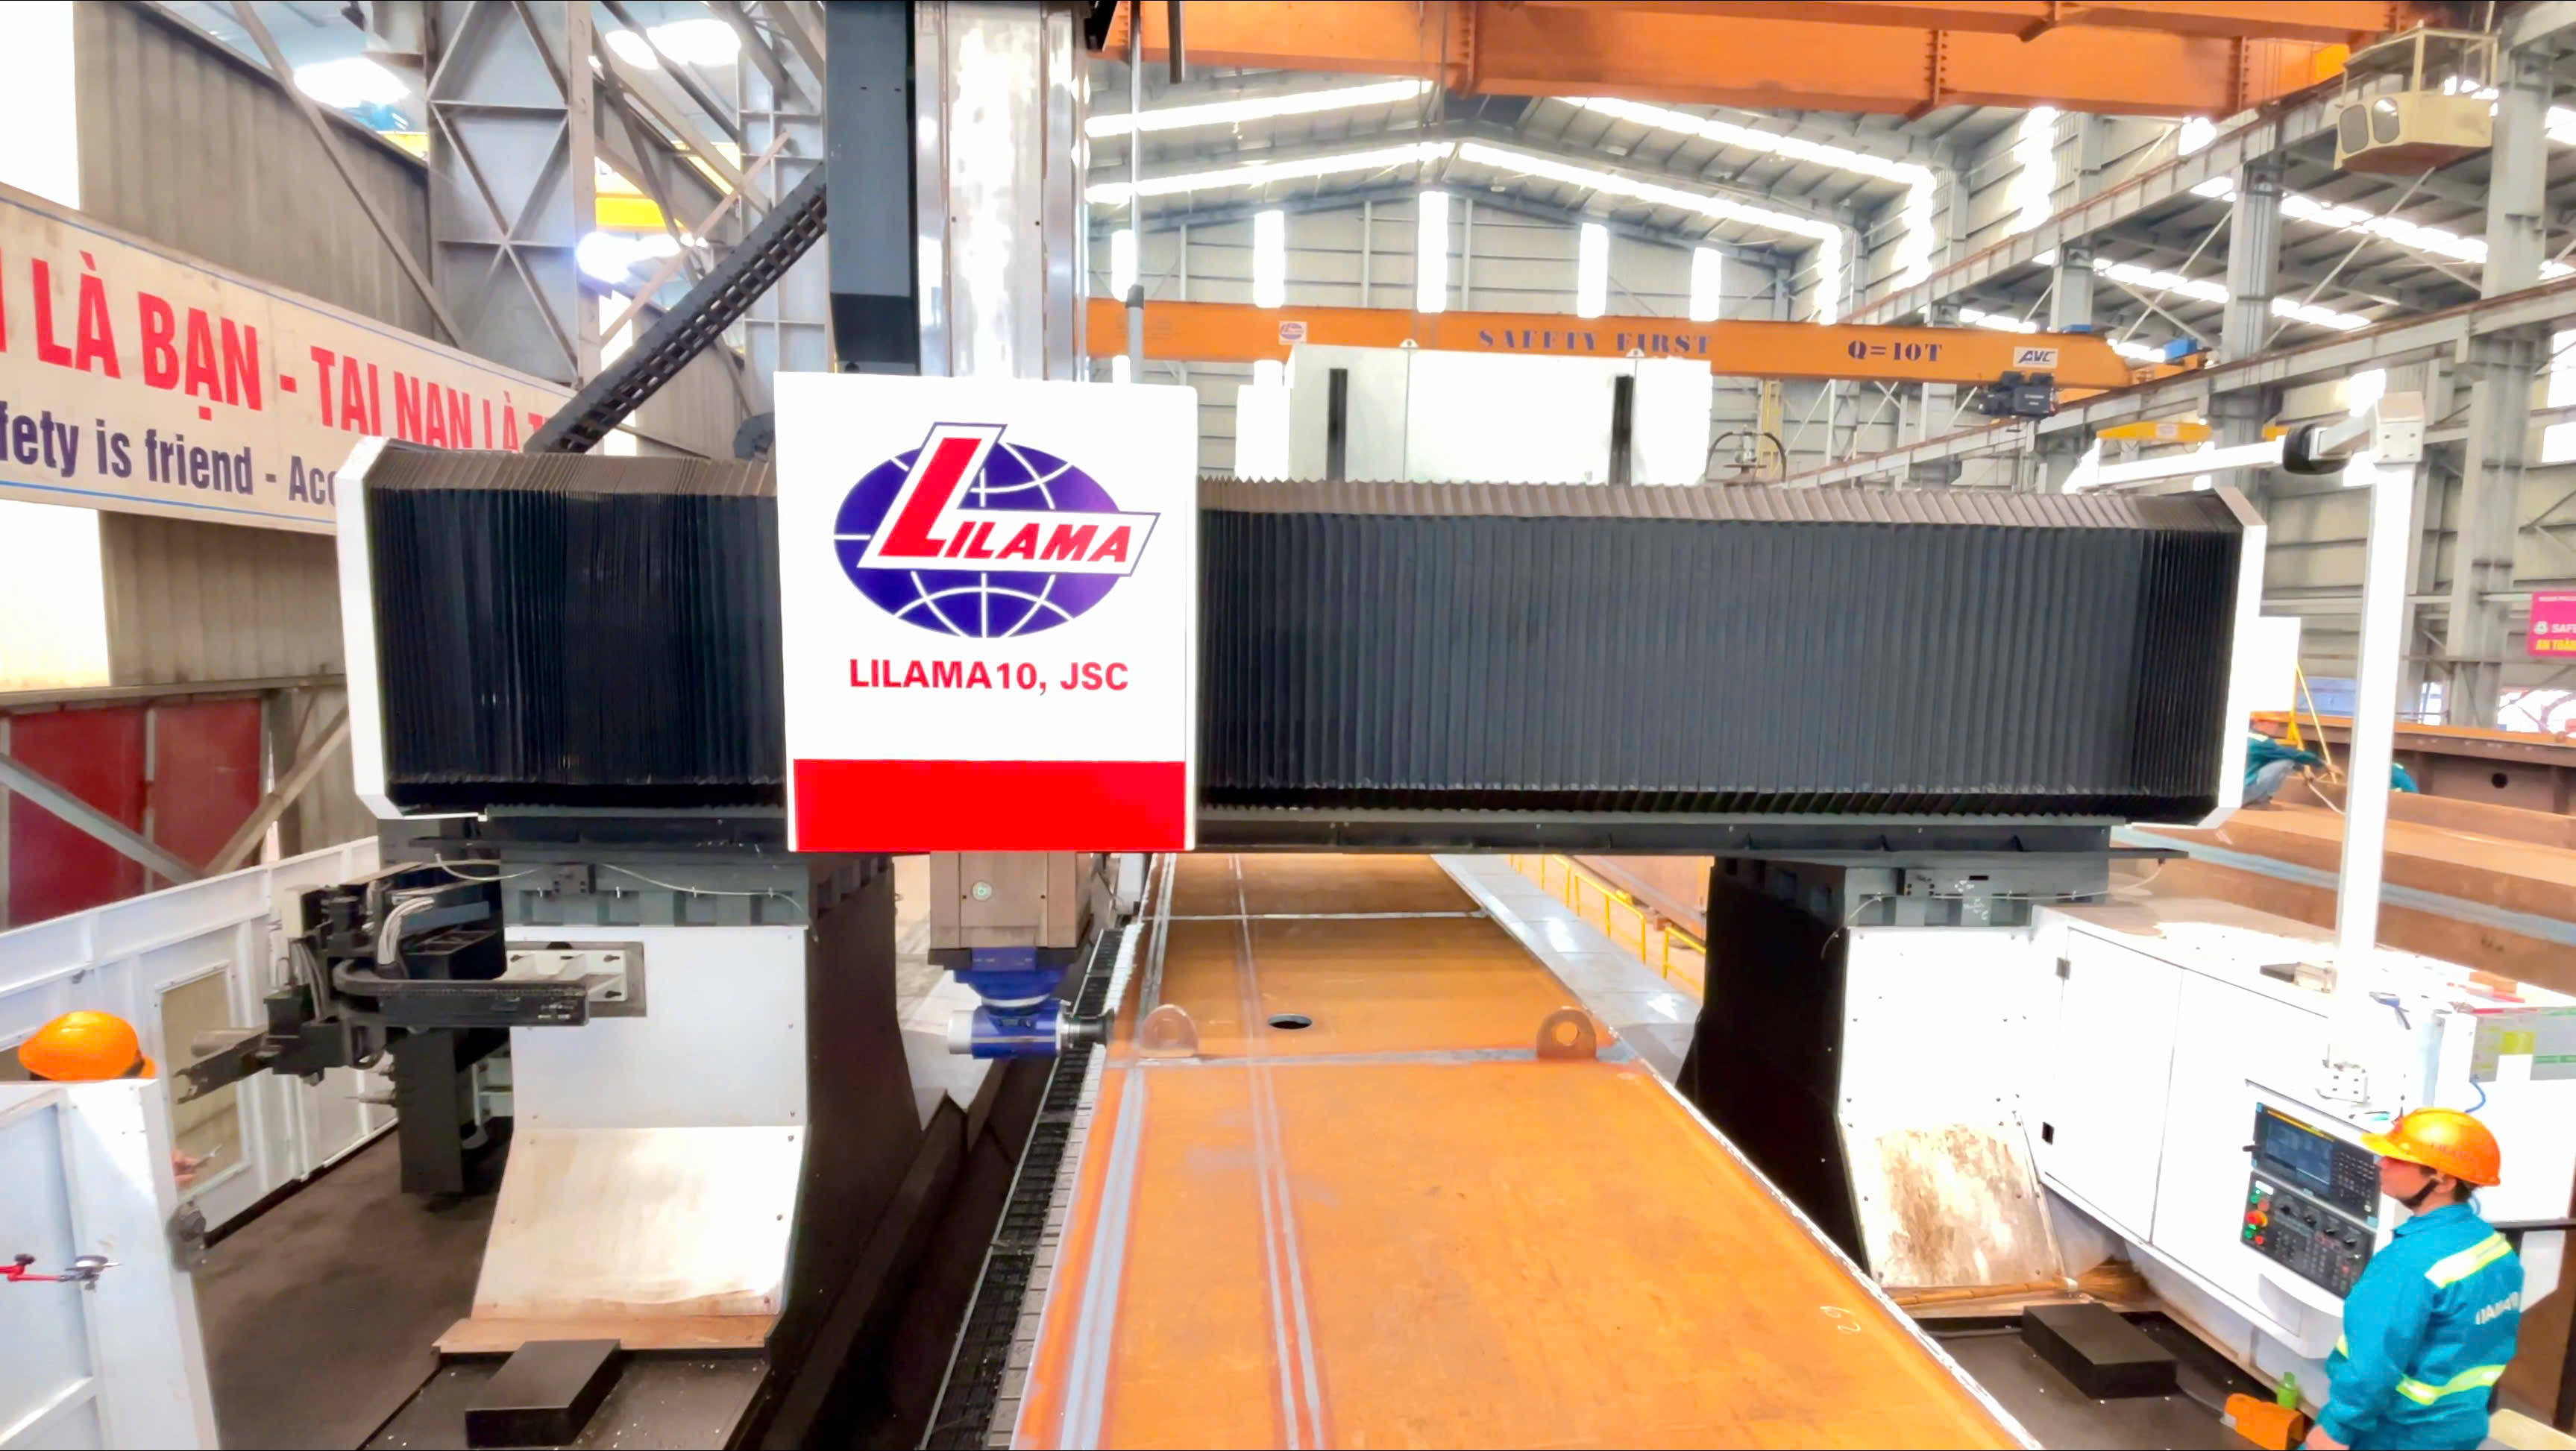
CONTACT
Liên hệ