BLOG
Kho tri thức
Công nghệ và Dịch vụ
So sánh đúc áp lực và đúc trọng lực linh kiện nhôm: Khác nhau thế nào?
2026-07-15
Trong sản xuất linh kiện nhôm, đúc áp lực và đúc trọng lực là hai công nghệ phổ biến nhưng có nguyên lý, ưu điểm và phạm vi ứng dụng khác nhau. Đúc áp lực phù hợp với sản phẩm thành mỏng, hình dạng phức tạp và sản lượng lớn. Trong khi đó, đúc trọng lực thường được lựa chọn cho các chi tiết cần độ đặc chắc, khả năng nhiệt luyện hoặc có khoang rỗng bên trong.Có thể hiểu ngắn gọn:
Đúc áp lực ưu tiên năng suất, độ chính xác và khả năng tạo thành mỏng. Đúc trọng lực ưu tiên độ đặc chắc, khả năng nhiệt luyện và kết cấu khoang trong.
Đúc áp lực nhôm là gì?
Đúc áp lực nhôm là phương pháp sử dụng piston để ép hợp kim nhôm lỏng vào khuôn kim loại với tốc độ và áp suất cao.Quy trình cơ bản gồm:
- Nấu chảy hợp kim nhôm.
- Đưa lượng nhôm lỏng đã định lượng vào buồng ép.
- Piston ép nhôm lỏng vào lòng khuôn.
- Duy trì áp suất trong quá trình đông đặc.
- Mở khuôn và lấy sản phẩm.
- Cắt hệ thống rót, xử lý ba via và hoàn thiện.
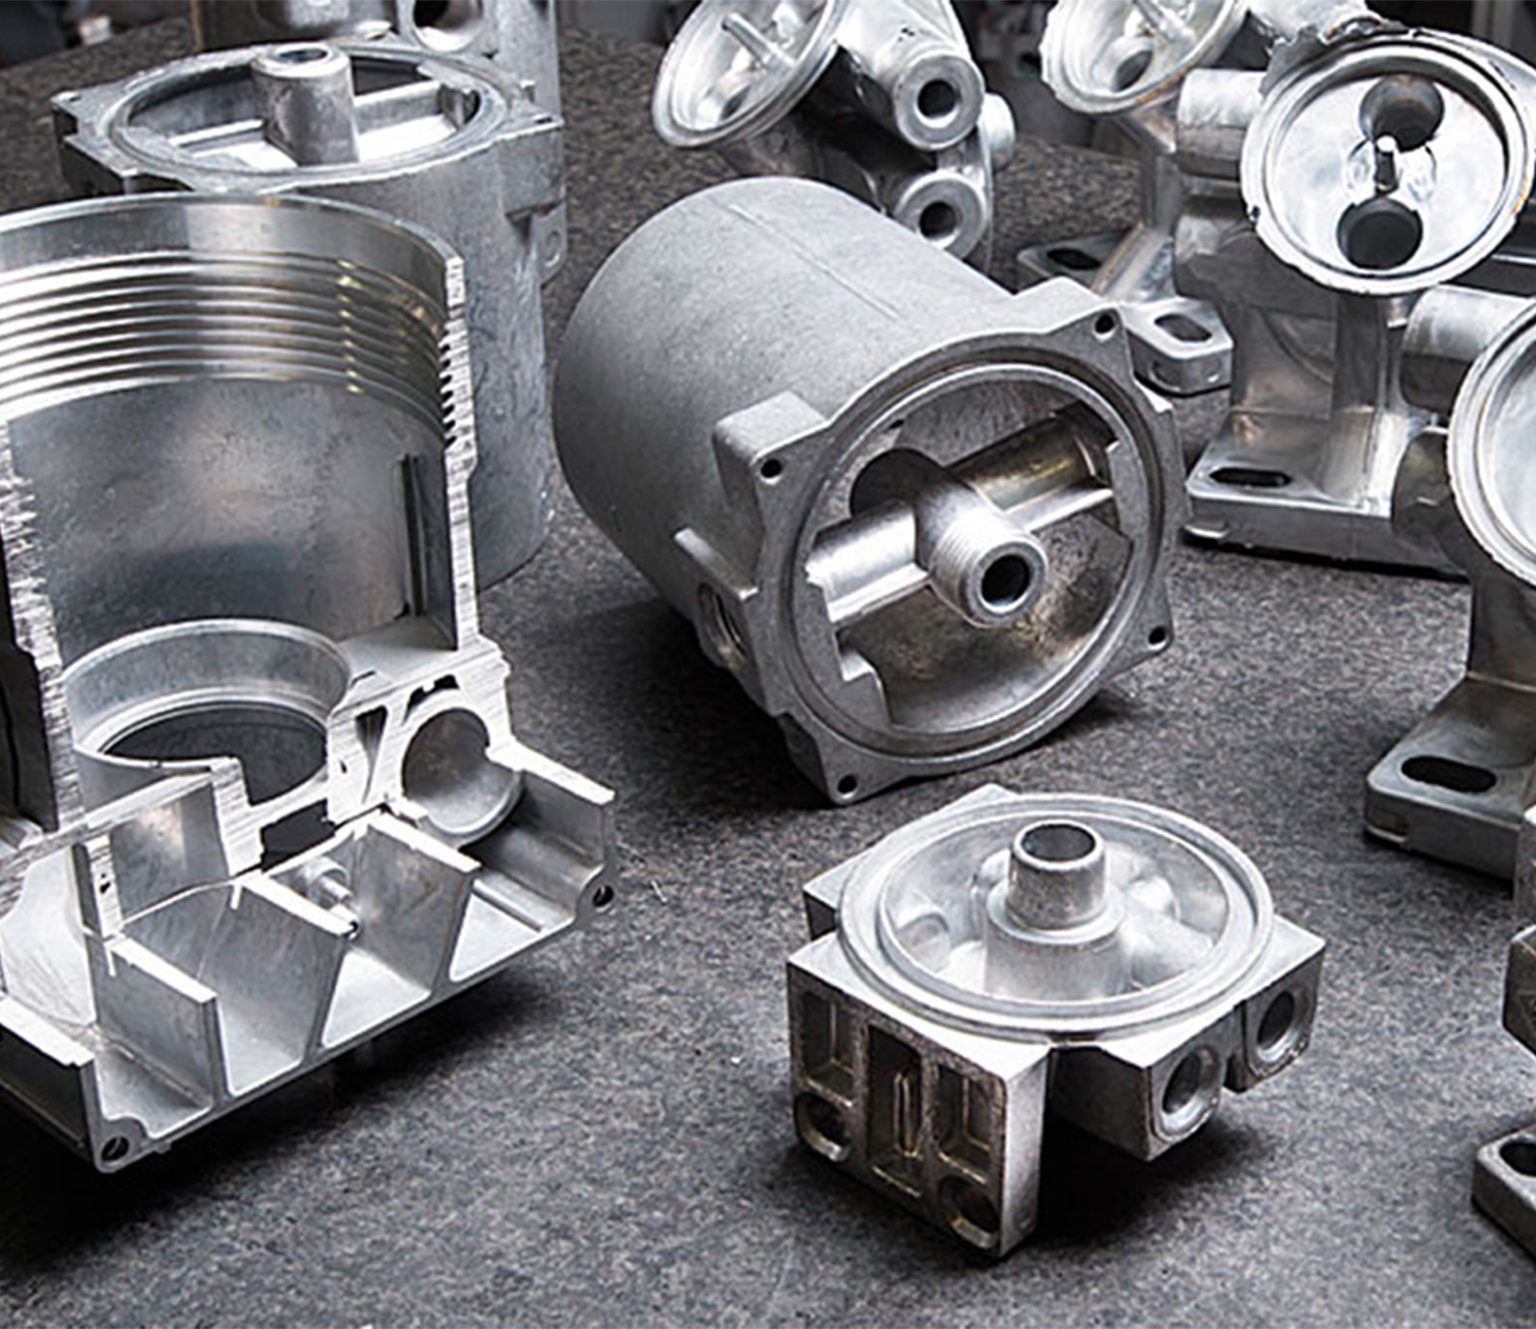
Nhờ tốc độ điền đầy cao, đúc áp lực có khả năng tạo ra các chi tiết:
- Thành mỏng
- Nhiều gân nhỏ
- Có boss bắt vít
- Có tai gá hoặc lỗ chờ
- Hình dạng phức tạp
- Yêu cầu độ lặp lại cao
Công nghệ này đặc biệt phù hợp với sản xuất hàng loạt vì chu kỳ ngắn và khả năng tự động hóa tốt.
Đúc trọng lực nhôm là gì?
Đúc trọng lực nhôm là phương pháp rót hợp kim nhôm lỏng vào khuôn và để kim loại tự điền đầy lòng khuôn chủ yếu nhờ trọng lực.Đúc trọng lực có thể sử dụng:
- Khuôn cát
- Khuôn kim loại
- Khuôn kim loại kết hợp lõi cát
Trong sản xuất linh kiện nhôm công nghiệp, thuật ngữ “đúc trọng lực” thường được dùng để chỉ đúc trọng lực bằng khuôn kim loại.Quy trình điển hình gồm:
- Gia nhiệt khuôn kim loại.
- Phủ chất tách khuôn hoặc lớp phủ chịu nhiệt.
- Lắp lõi cát nếu sản phẩm có khoang bên trong.
- Ghép khuôn.
- Rót nhôm lỏng vào hệ thống rót.
- Nhôm tự chảy vào lòng khuôn nhờ trọng lực.
- Chờ đông đặc rồi mở khuôn.
- Lấy sản phẩm, phá lõi cát và hoàn thiện.
So sánh đúc áp lực và đúc trọng lực linh kiện nhôm
| Tiêu chí | Đúc áp lực | Đúc trọng lực |
| Cơ chế điền đầy | Piston ép nhôm lỏng vào khuôn | Nhôm tự chảy vào khuôn nhờ trọng lực |
| Loại khuôn | Khuôn kim loại | Khuôn cát hoặc khuôn kim loại |
| Tốc độ điền đầy | Rất nhanh | Chậm hơn |
| Chu kỳ sản xuất | Ngắn | Dài hơn |
| Sản lượng phù hợp | Trung bình đến rất lớn | Thấp đến trung bình |
| Khả năng tạo thành mỏng | Rất tốt | Hạn chế hơn |
| Gân và boss nhỏ | Dễ tạo | Khó hơn |
| Độ chính xác kích thước | Cao | Trung bình đến khá |
| Chất lượng bề mặt | Tốt | Tốt với khuôn kim loại, thô hơn với khuôn cát |
| Khả năng dùng lõi cát | Hạn chế | Thuận lợi |
| Nguy cơ cuốn khí | Cao hơn | Thường thấp hơn |
| Khả năng nhiệt luyện | Hạn chế với đúc áp lực thông thường | Thuận lợi hơn |
| Chi phí khuôn ban đầu | Cao | Thấp đến trung bình |
| Gia công sau đúc | Thường ít hơn | Thường nhiều hơn |
Ứng dụng của đúc áp lực và đúc trọng lực nhôm
Đúc áp lực và đúc trọng lực đều được sử dụng trong nhiều ngành công nghiệp, nhưng phạm vi ứng dụng có sự khác biệt rõ rệt. Đúc áp lực thường xuất hiện ở các linh kiện thành mỏng, nhiều gân và cần sản xuất hàng loạt. Đúc trọng lực phù hợp hơn với chi tiết có thành tương đối dày, cần sử dụng lõi cát, nhiệt luyện hoặc yêu cầu độ đặc chắc cao.
| Nhóm ứng dụng | Đúc áp lực nhôm | Đúc trọng lực nhôm |
| Linh kiện điện, điện tử | Vỏ hộp điện tử, housing bộ điều khiển, vỏ nguồn, vỏ thiết bị viễn thông | Housing có thành dày hoặc yêu cầu kết cấu đặc biệt |
| Linh kiện ô tô, xe máy | Vỏ hộp số, vỏ động cơ, bracket, giá đỡ, nắp và housing sản lượng lớn | Nắp xi-lanh, intake manifold, mâm xe, tay đòn, chi tiết hệ thống treo |
| Thiết bị công nghiệp | Vỏ động cơ điện, housing máy, giá đỡ, linh kiện truyền động | Thân bơm, thân van, cánh bơm, housing chịu tải |
| Linh kiện tản nhiệt | Vỏ đèn LED, heatsink, chi tiết có nhiều gân tản nhiệt | Chi tiết tản nhiệt có thành dày hoặc yêu cầu cơ tính |
| Chi tiết có khoang bên trong | Phù hợp với khoang tạo được bằng chốt lõi kim loại hoặc cơ cấu trượt | Phù hợp với đường nước, đường dầu, đường khí và khoang phức tạp dùng lõi cát |
| Linh kiện cần nhiệt luyện | Hạn chế với đúc áp lực thông thường | Phù hợp hơn với vật đúc cần nhiệt luyện T5 hoặc T6 |
| Sản phẩm thành mỏng | Rất phù hợp | Hạn chế hơn |
| Sản phẩm chịu lực | Phù hợp với kết cấu thông thường và sản lượng lớn | Phù hợp với chi tiết cần độ đặc chắc và cơ tính sau nhiệt luyện |
| Quy mô sản xuất | Trung bình đến rất lớn | Thấp đến trung bình |
| Sản phẩm tiêu biểu | Vỏ điện tử, housing động cơ, bracket, vỏ hộp số nhỏ, vỏ đèn LED | Thân bơm, thân van, nắp xi-lanh, mâm xe, intake manifold, impeller |
Nhìn chung, vỏ thiết bị điện tử, housing động cơ và các chi tiết có nhiều gân mỏng thường được sản xuất bằng đúc áp lực. Trong khi đó, thân bơm, thân van, nắp xi-lanh và các chi tiết có đường dẫn bên trong thường phù hợp hơn với đúc trọng lực.
Chi phí đúc áp lực và đúc trọng lực khác nhau thế nào?
Đúc áp lực có chi phí đầu tư khuôn và thiết bị cao hơn. Khuôn phải chịu được tốc độ dòng chảy lớn, áp suất cao và chu kỳ nhiệt lặp lại liên tục. Tuy nhiên, khi sản lượng đủ lớn, chu kỳ sản xuất ngắn và mức độ tự động hóa cao giúp giảm giá thành trên từng sản phẩm.Đúc trọng lực thường có chi phí khuôn thấp hơn, nhưng chu kỳ sản xuất dài hơn. Nếu sử dụng lõi cát, mỗi chu kỳ còn phát sinh công đoạn chế tạo, lắp đặt và phá lõi. Sản phẩm cũng có thể cần nhiều công đoạn gia công CNC hơn để đạt dung sai cuối cùng.Vì vậy, việc so sánh chi phí cần dựa trên tổng thể:
- Chi phí khuôn
- Sản lượng vòng đời
- Khối lượng vật liệu
- Tỷ lệ phế phẩm
- Gia công CNC
- Nhiệt luyện
- Xử lý bề mặt
- Kiểm tra độ kín
- Thời gian sản xuất
Nên chọn đúc áp lực hay đúc trọng lực?
Việc lựa chọn công nghệ cần dựa trên bản vẽ, sản lượng và yêu cầu sử dụng thực tế.Đúc áp lực phù hợp hơn khi:
- Sản lượng lớn
- Thành sản phẩm mỏng
- Có nhiều gân hoặc boss nhỏ
- Yêu cầu độ chính xác cao
- Cần chu kỳ sản xuất nhanh
- Muốn giảm lượng gia công sau đúc
Đúc trọng lực phù hợp hơn khi:
- Sản phẩm có khoang trong phức tạp
- Cần sử dụng lõi cát
- Yêu cầu nhiệt luyện
- Cần độ đặc chắc
- Thành sản phẩm tương đối dày
- Sản lượng thấp hoặc trung bình
Không có công nghệ nào tốt hơn trong mọi trường hợp. Công nghệ phù hợp là công nghệ đáp ứng tốt nhất đồng thời yêu cầu kỹ thuật, sản lượng và chi phí của sản phẩm.
Yamaguchi Việt Nam – đúc áp lực kết hợp gia công chính xác linh kiện nhôm
Với định hướng cung cấp giải pháp từ tạo phôi đến hoàn thiện sản phẩm, Yamaguchi Việt Nam phát triển năng lực đúc áp lực nhôm kết hợp gia công CNC cho các dự án linh kiện ô tô, xe máy, điện tử, bán dẫn, hàng không, năng lượng và thiết bị công nghiệp. Hệ thống máy đúc áp lực 420 tấn và 800 tấn được tích hợp thiết bị hút chân không, robot phun, lò điện, máy phun bi và thiết bị quang phổ OES, đáp ứng sản phẩm có khối lượng khoảng 0,4–6 kg với năng lực trên 45.000 sản phẩm mỗi tháng. Sau công đoạn đúc, sản phẩm có thể tiếp tục được gia công trên hệ thống hơn 370 máy CNC và kiểm soát bằng máy đo tọa độ 3D, thiết bị đo hình ảnh, độ nhám, biên dạng và độ tròn. Nhờ kết hợp đúc áp lực, gia công chính xác và kiểm tra chất lượng trong cùng hệ thống, Yamaguchi Việt Nam có khả năng rút ngắn chuỗi cung ứng, kiểm soát tính đồng nhất và hỗ trợ khách hàng phát triển linh kiện nhôm sản xuất hàng loạt ngay tại Việt Nam.
Thông tin công ty
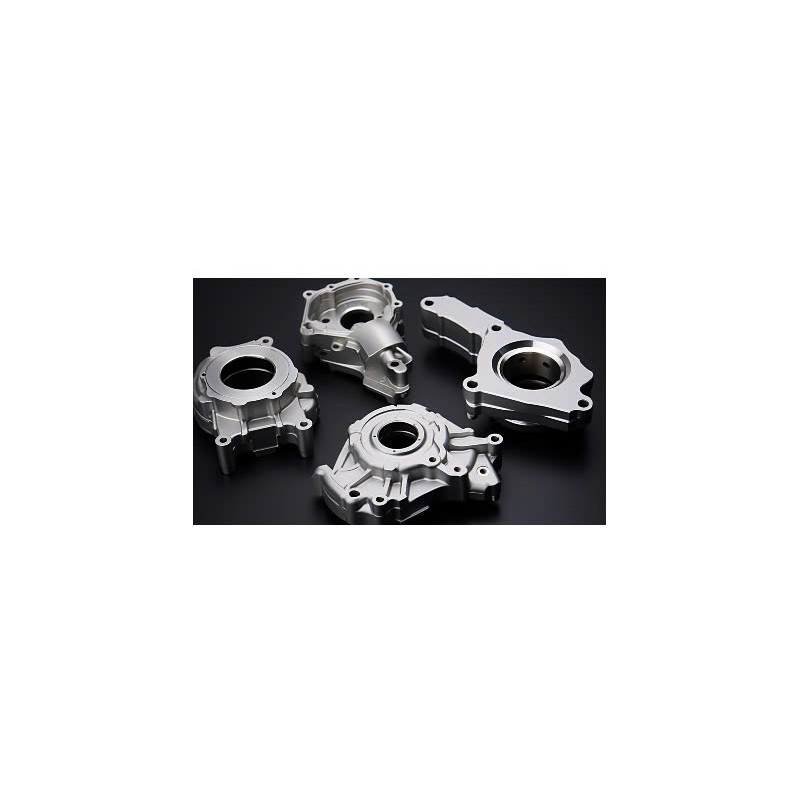
Linh kiện công nghiệp, cơ khí / Máy chế tạo / Máy công nghiệp
Gia công cơ khí chính xác / Đúc nhôm
Công ty Cổ phần Yamaguchi Việt Nam là doanh nghiệp sản xuất, chế tạo các sản phẩm gia công cơ khí chính xác và nhôm đúc đáp ứng đầy đủ các yêu cầu kỹ thuật của khách hàng, được thành lập năm 2011. Hiệ ...
PICKUP
Công nghệ và dịch vụ
CONTACT
Liên hệ