BLOG
Kho tri thức
Công nghệ và Dịch vụ
Giải pháp hạn chế khuyết tật vật đúc gang cầu trọng tải lớn cho máy công trình và công nghiệp khai khoáng
2026-06-30
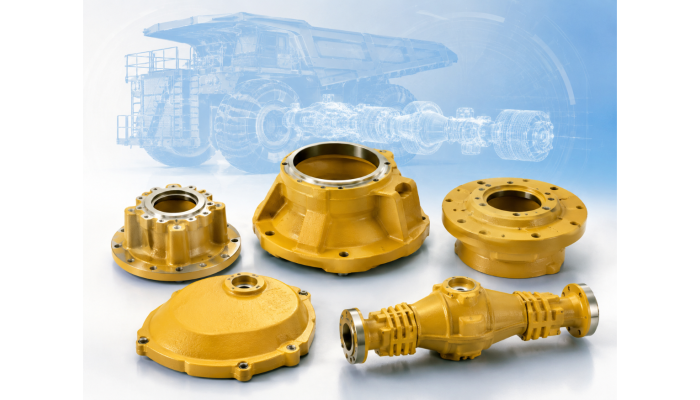
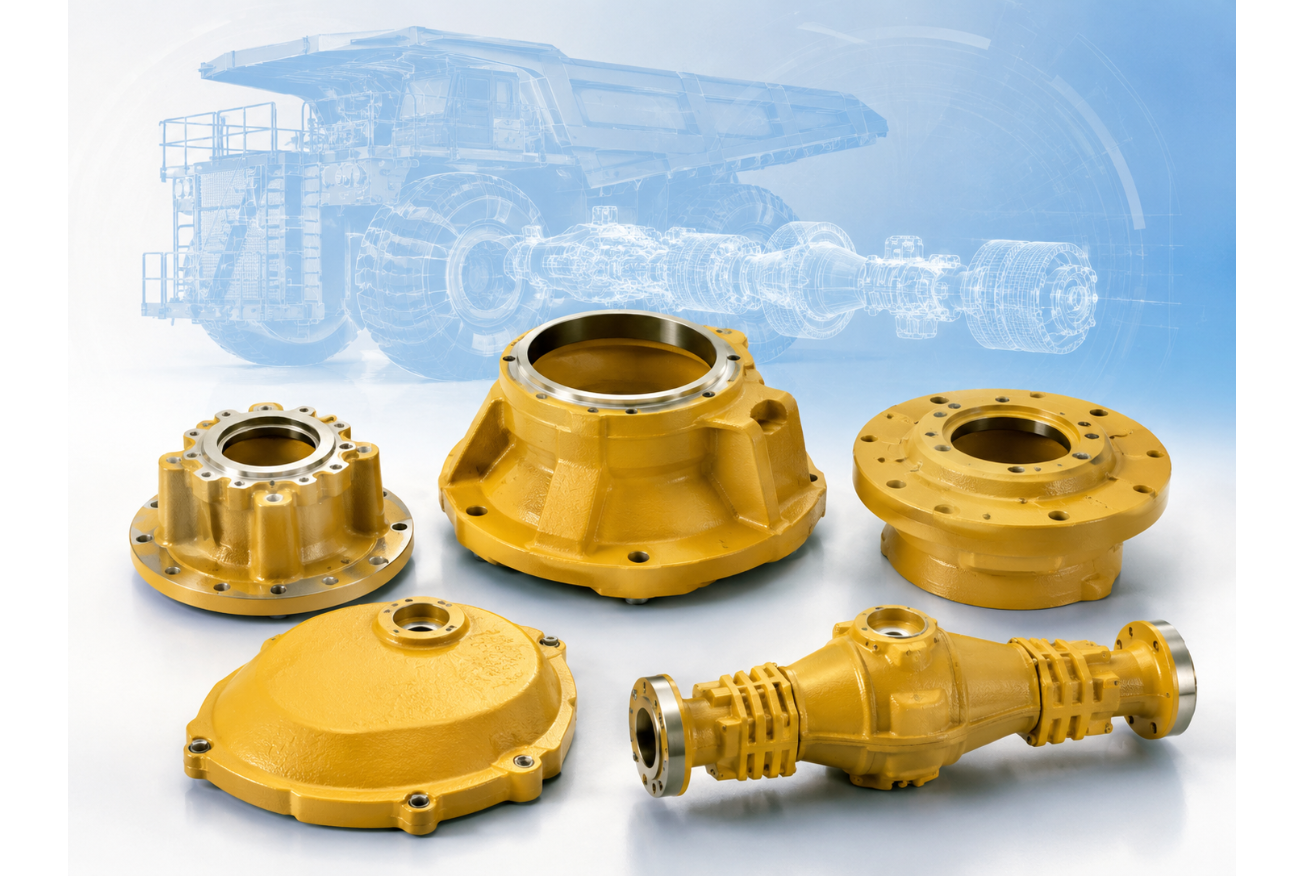
Trong lĩnh vực công nghiệp khai khoáng các loại máy được sử dụng nhu máy công trình, xe công trình, xe khai thác mỏ phải làm việc trong môi trường tải lớn, va đập mạnh, chịu mài mòn và vận hành liên tục trong điều kiện khắc nghiệt. Các chi tiết như hub, carrier, case, housing hoặc linh kiện hệ thống truyền động thường có kích thước lớn, kết cấu dày nặng và yêu cầu độ bền cơ học cao.Đối với nhóm sản phẩm này, đúc gang, đặc biệt là đúc gang cầu bằng phương pháp đúc cát hoặc đúc khuôn cát, là một trong những giải pháp sản xuất phù hợp. Tuy nhiên, khi vật đúc có kích thước lớn, thành dày và dùng trong môi trường tải trọng lớn, rủi ro phát sinh khuyết tật vật đúc cũng cao hơn. Các lỗi như rỗ khí, co ngót, nứt, lẫn xỉ, biến dạng hoặc sai lệch kích thước có thể ảnh hưởng trực tiếp đến độ bền, khả năng lắp ráp và tuổi thọ sản phẩm.Vì vậy, để sản xuất vật đúc gang cầu cho công nghiệp nặng và khai khoáng, nhà máy đúc cần kiểm soát đồng bộ toàn bộ quy trình: từ thiết kế sản phẩm, chuẩn bị khuôn cát, nấu luyện, rót kim loại, làm nguội, làm sạch đến gia công cơ khí và kiểm tra chất lượng sau đúc.
Đúc gang cầu khuôn cát là gì?
Đúc gang cầu khuôn cát là phương pháp sử dụng khuôn làm từ cát để tạo hình sản phẩm, sau đó rót gang cầu nóng chảy vào khuôn. Khi kim loại đông đặc, khuôn cát được phá bỏ để lấy vật đúc. Đây là phương pháp phổ biến trong sản xuất các chi tiết gang có kích thước trung bình đến lớn, đặc biệt là các sản phẩm có kết cấu phức tạp hoặc thành dày.Trong đó, gang cầu là loại gang có graphite ở dạng cầu. Nhờ cấu trúc này, gang cầu có độ bền kéo, độ dai và khả năng chịu va đập tốt hơn gang xám thông thường. Vì vậy, đúc gang cầu thường được lựa chọn cho các chi tiết chịu lực, chịu mài mòn và làm việc trong môi trường tải trọng lớn.So với một số phương pháp khác như đúc trọng lực, phương pháp đúc cát (đúc khuôn cát) có tính linh hoạt cao hơn khi sản xuất chi tiết kích thước lớn, hình dạng phức tạp.
Vì sao đúc gang cầu phù hợp với chi tiết tải lớn?
Các chi tiết trong xe khai thác mỏ, xe ben mỏ, máy ủi, xe tải khớp nối hoặc thiết bị khai khoáng thường phải chịu tải lặp lại trong thời gian dài. Ngoài yêu cầu về hình dáng, vật liệu còn phải đáp ứng khả năng chịu lực, chịu va đập và chống mài mòn.Đúc gang cầu phù hợp với các chi tiết tải lớn nhờ các đặc điểm sau:
| Yêu cầu của chi tiết | Vai trò của gang cầu |
| Chịu tải trọng lớn | Gang cầu có độ bền cơ học cao, phù hợp với chi tiết chịu lực |
| Chịu va đập | Graphite dạng cầu giúp vật liệu có độ dai tốt hơn gang xám |
| Chịu mài mòn | Phù hợp với môi trường công nghiệp nặng và khai khoáng |
| Kết cấu dày nặng | Có thể sản xuất bằng đúc cát, đúc khuôn cát hoặc đúc khuôn cát kiềm tự cứng |
| Yêu cầu lắp ráp chính xác | Có thể gia công CNC sau đúc để hoàn thiện bề mặt, lỗ, mặt chuẩn |
Các khuyết tật vật đúc thường gặp khi đúc gang cầu kích thước lớn
Khi sản xuất vật đúc gang cầu kích thước lớn bằng đúc cát hoặc đúc khuôn cát, khuyết tật có thể phát sinh ở nhiều công đoạn khác nhau. Đối với các chi tiết dùng trong công nghiệp nặng hoặc công nghiệp khai khoáng, việc kiểm soát lỗi càng quan trọng vì sản phẩm thường làm việc trong điều kiện chịu tải nặng và va đập liên tục.Một số khuyết tật vật đúc thường gặp gồm:
| Khuyết tật vật đúc | Nguyên nhân phổ biến | Ảnh hưởng đến sản phẩm |
| Rỗ khí | Khuôn cát thoát khí kém, cát ẩm, dòng kim loại cuốn khí | Giảm độ kín, giảm cơ tính, ảnh hưởng độ bền |
| Co ngót | Hệ thống đậu ngót chưa phù hợp, vùng thành dày đông đặc chậm | Tạo lỗ rỗng bên trong, giảm khả năng chịu tải |
| Nứt nóng, nứt nguội | Ứng suất nhiệt lớn, làm nguội không đồng đều | Nguy cơ hỏng chi tiết khi làm việc tải lớn |
| Lẫn xỉ | Kim loại lỏng chưa được làm sạch tốt, dòng chảy rối | Giảm chất lượng bề mặt và cơ tính |
| Biến dạng | Kết cấu không cân bằng, phá khuôn hoặc làm nguội chưa phù hợp | Sai kích thước, khó lắp ráp |
| Sai lệch kích thước | Khuôn cát thiếu ổn định, mẫu hoặc lõi không chính xác | Tăng chi phí gia công, ảnh hưởng lắp ráp |
Trong sản xuất hàng cho máy công trình và xe khai thác mỏ, những lỗi này không chỉ làm tăng tỷ lệ NG mà còn có thể ảnh hưởng đến an toàn vận hành. Vì vậy, hạn chế khuyết tật vật đúc cần được thực hiện ngay từ giai đoạn thiết kế và chuẩn bị sản xuất.
Nguyên nhân khiến vật đúc gang cầu tải trọng lớn dễ phát sinh lỗi
Vật đúc gang cầu dùng trong môi trường tải trọng lớn thường có khối lượng lớn, thành dày và hình dạng phức tạp. Đây là những yếu tố khiến quá trình đông đặc khó kiểm soát hơn so với các chi tiết nhỏ.Các nguyên nhân chính gồm:
1. Kết cấu sản phẩm có vùng thành dày và vùng chuyển tiếp phức tạp.
Những vùng này thường giữ nhiệt lâu, đông đặc chậm và dễ phát sinh co ngót. Nếu thiết kế sản phẩm hoặc hệ thống đậu ngót không hợp lý, khuyết tật bên trong rất dễ xảy ra.
2. Khuôn cát không đủ ổn định.
Với các sản phẩm đúc gang lớn, khuôn phải chịu áp lực lớn từ kim loại nóng chảy. Nếu khuôn cát không đủ bền, độ thông khí kém hoặc lõi không ổn định, vật đúc có thể bị rỗ khí, biến dạng hoặc sai lệch kích thước.
3. Thành phần vật liệu và quá trình cầu hóa chưa được kiểm soát chặt.
Trong đúc gang cầu, việc kiểm soát thành phần hóa học và xử lý cầu hóa có ảnh hưởng trực tiếp đến cơ tính của vật liệu. Nếu graphite không đạt dạng cầu như yêu cầu, độ bền và độ dai của sản phẩm có thể bị ảnh hưởng.
4. Hệ thống rót và nhiệt độ rót chưa tối ưu. Dòng chảy rối có thể gây cuốn khí, cuốn xỉ.
Nhiệt độ rót quá thấp dễ gây thiếu hụt kim loại; nhiệt độ quá cao có thể làm tăng nguy cơ co ngót hoặc ảnh hưởng tổ chức kim loại.
5. Làm nguội không đồng đều.
Đối với chi tiết dày nặng dùng trong công nghiệp khai khoáng hoặc công nghiệp nặng, sự chênh lệch tốc độ nguội giữa các vùng có thể tạo ứng suất lớn, dẫn đến nứt hoặc biến dạng.
Giải pháp hạn chế khuyết tật vật đúc gang cầu trọng tải lớn
1. Tối ưu thiết kế vật đúc ngay từ giai đoạn đầu
Để hạn chế khuyết tật vật đúc, nhà đúc cần đánh giá kết cấu sản phẩm trước khi sản xuất. Các vùng thành dày, góc chuyển tiếp, gân tăng cứng, vị trí lỗ và mặt lắp ráp cần được xem xét kỹ. Với các chi tiết dùng trong máy công trình hoặc xe công trình, thiết kế cần đảm bảo vừa đáp ứng khả năng chịu lực, vừa phù hợp với quá trình đúc.Một số điểm cần kiểm soát gồm:
- Hạn chế thay đổi tiết diện đột ngột;
- Bố trí bán kính bo hợp lý tại vùng chuyển tiếp;
- Xác định trước vị trí cần gia công CNC sau đúc;
- Đánh giá vùng dễ tích nhiệt và dễ co ngót;
- Thiết kế sản phẩm phù hợp với điều kiện làm việc tải lớn.
Khi thiết kế vật đúc được tối ưu từ đầu, quá trình đúc gang sẽ ổn định hơn, giảm rủi ro lỗi bên trong và giảm chi phí sửa chữa sau đúc.
2. Kiểm soát chất lượng khuôn cát và lõi cát
Trong đúc cát và đúc khuôn cát, chất lượng khuôn ảnh hưởng trực tiếp đến bề mặt, kích thước và độ ổn định của vật đúc. Với sản phẩm gang cầu lớn, khuôn cát cần có độ bền cao, khả năng thoát khí tốt và giữ được hình dạng ổn định trong suốt quá trình rót kim loại.Đối với các chi tiết lớn dùng trong khai khoáng hoặc công nghiệp nặng, công nghệ đúc khuôn cát kiềm tự cứng là một giải pháp phù hợp. Phương pháp này giúp khuôn có độ ổn định tốt hơn, thích hợp với vật đúc dày nặng, kích thước lớn và yêu cầu độ chính xác cao hơn so với khuôn cát thông thường.VINA ITO ứng dụng công nghệ đúc cát kiềm cho các sản phẩm đúc gang cỡ trung đến cỡ lớn, phù hợp với linh kiện có kết cấu dày nặng và dùng trong môi trường tải trọng lớn.
3. Kiểm soát nấu luyện và vật liệu gang cầu FCD
Trong đúc gang cầu, vật liệu là yếu tố nền tảng quyết định chất lượng sản phẩm. Các mác gang cầu như FCD450, FCD500, FCD600 hoặc FCD700 có yêu cầu khác nhau về độ bền kéo, độ giãn dài và cơ tính. Vì vậy, thành phần hóa học cần được kiểm soát chặt trong quá trình nấu luyện.Các yếu tố cần chú ý gồm:
- tỷ lệ carbon và silicon;
- hàm lượng magnesium trong quá trình cầu hóa;
- kiểm soát lưu huỳnh, phốt pho và tạp chất;
- kiểm tra thành phần trước khi rót;
- đảm bảo graphite đạt dạng cầu phù hợp;
- kiểm soát cơ tính sau đúc.
4. Tối ưu hệ thống rót và đậu ngót
vật đúc gang cầu kích thước lớn, hệ thống rót và đậu ngót đóng vai trò rất quan trọng. Nếu dòng kim loại chảy không ổn định, vật đúc dễ bị cuốn khí, lẫn xỉ hoặc rỗ khí. Nếu đậu ngót không được bố trí hợp lý, các vùng thành dày có thể bị co ngót bên trong.Để hạn chế lỗi, cần kiểm soát:
- vị trí cửa rót;
- hướng dòng chảy của kim loại lỏng;
- tốc độ rót;
- nhiệt độ rót;
- vị trí và kích thước đậu ngót;
- hướng đông đặc của vật đúc;
- khả năng thoát khí của khuôn.
Đối với sản phẩm làm việc trong môi trường tải lớn, các khuyết tật như co ngót hoặc rỗ khí bên trong có thể không dễ phát hiện bằng mắt thường nhưng lại ảnh hưởng lớn đến độ bền khi vận hành. Do đó, tối ưu hệ thống rót là bước quan trọng trong sản xuất vật đúc cho công nghiệp khai khoáng và công nghiệp nặng.
5. Kiểm soát quá trình làm nguội và phá khuôn
Sau khi rót kim loại, quá trình làm nguội ảnh hưởng trực tiếp đến tổ chức vật liệu, ứng suất dư và độ ổn định kích thước của vật đúc. Với chi tiết trọng lớn, làm nguội quá nhanh hoặc không đồng đều có thể gây nứt, cong vênh hoặc biến dạng.Để hạn chế lỗi, nhà đúc cần:
- kiểm soát thời gian lưu khuôn;
- tránh phá khuôn quá sớm;
- kiểm soát tốc độ làm nguội giữa các vùng dày và mỏng;
- có phương án handling phù hợp cho sản phẩm nặng;
- làm sạch bề mặt trước khi kiểm tra và gia công.
Trong sản xuất chi tiết cho xe khai thác mỏ hoặc máy công trình, chỉ một sai lệch nhỏ ở bề mặt lắp ghép cũng có thể ảnh hưởng đến quá trình lắp ráp. Vì vậy, sau khi làm nguội và phá khuôn, vật đúc cần được kiểm tra ngoại quan và kích thước trước khi chuyển sang công đoạn tiếp theo.
6. Gia công CNC sau đúc để đảm bảo độ chính xác
Đối với nhiều chi tiết đúc gang cầu dùng trong máy công trình, sản phẩm sau đúc chưa phải là trạng thái hoàn thiện cuối cùng. Các bề mặt lắp ghép, lỗ, mặt chuẩn, rãnh hoặc vị trí yêu cầu dung sai cần được gia công cơ khí.Việc tích hợp đúc gang + gia công CNC giúp doanh nghiệp giảm rủi ro khi phải chuyển sản phẩm qua nhiều nhà cung cấp khác nhau. Đồng thời, nhà sản xuất có thể kiểm soát tốt hơn toàn bộ quy trình từ vật đúc thô đến chi tiết hoàn thiện.Lợi ích của gia công sau đúc gồm:
- đảm bảo độ chính xác kích thước;
- hoàn thiện bề mặt lắp ráp;
- giảm sai lệch tích lũy;
- kiểm soát chất lượng đồng bộ;
- rút ngắn lead time;
- giảm chi phí logistics giữa các công đoạn.
Quy trình kiểm soát chất lượng trong đúc gang cầu
Để đúc linh kiện gang cầu cho công nghiệp nặng và khai khoáng, kiểm tra chất lượng cần được thực hiện ở nhiều bước, không chỉ kiểm tra cuối cùng. Quy trình kiểm soát càng chặt, khả năng phát hiện sớm lỗi càng cao.Các hạng mục kiểm tra thường bao gồm:
| Công đoạn | Nội dung kiểm soát |
| Trước khi đúc | Kiểm tra mẫu, khuôn cát, lõi cát, vật liệu đầu vào |
| Nấu luyện | Phân tích thành phần hóa học, kiểm soát nhiệt độ |
| Xử lý gang cầu | Kiểm soát quá trình cầu hóa, biến tính |
| Sau khi rót | Kiểm soát làm nguội, phá khuôn, làm sạch |
| Sau đúc | Kiểm tra ngoại quan, kích thước, bề mặt |
| Sau gia công | Kiểm tra dung sai, mặt lắp ghép, lỗ, mặt chuẩn |
| Trước xuất hàng | Kiểm tra tổng thể theo yêu cầu khách hàng |
VINA ITO – Năng lực đúc gang cầu khuôn cát cho chi tiết tải trọng lớn tại Việt Nam
VINA ITO là nhà sản xuất chuyên về đúc gang và đúc gang cầu tại Việt Nam, ứng dụng công nghệ đúc Nhật Bản trong sản xuất các linh kiện cho máy công trình, xe công trình, xe khai thác mỏ và thiết bị công nghiệp nặng.Thế mạnh của VINA ITO gồm:
- Sản xuất gang FC150–FC300 và gang cầu FCD450–FCD700.
- Đáp ứng sản phẩm kích thước lớn, từ khoảng 100 kg đến 2 tấn.
- Công suất sản xuất khoảng 800 tấn/tháng.
- Nhà máy quy mô lớn, diện tích khoảng 30.097 m².
- Ứng dụng công nghệ đúc khuôn cát kiềm tự cứng.
- Có năng lực tích hợp từ đúc đến gia công CNC.
- Hệ thống thiết bị gia công linh kiện kích thước lớn từ các thương hiệu như Okuma, DMG MORI, Niigata, Nidec.
- Có kinh nghiệm cung cấp cho các khách hàng Nhật trong lĩnh vực máy xây dựng và khai khoáng như Komatsu Osaka, KUI, KI, PTU.
Nhờ kết hợp giữa công nghệ đúc, kiểm soát vật liệu, quy trình kiểm tra và gia công hoàn thiện sau đúc, VINA ITO có thể hỗ trợ khách hàng trong các dự án cần linh kiện đúc gang cầu kích thước lớn, kết cấu dày nặng và làm việc trong môi trường tải lớn.
Để hạn chế khuyết tật vật đúc trong sản xuất gang cầu trọng tải lớn, doanh nghiệp không thể chỉ kiểm soát một công đoạn riêng lẻ. Chất lượng vật đúc phụ thuộc vào toàn bộ chuỗi quy trình: thiết kế sản phẩm, khuôn cát, vật liệu, nấu luyện, xử lý cầu hóa, hệ thống rót, làm nguội, làm sạch, gia công CNC và kiểm tra chất lượng.Trong các ngành máy công trình, xe công trình, xe khai thác mỏ, công nghiệp khai khoáng và công nghiệp nặng, việc lựa chọn nhà cung cấp có năng lực đúc gang, đúc cát, đúc khuôn cát và đúc gang cầu là yếu tố quan trọng để đảm bảo độ bền, độ ổn định và hiệu quả vận hành của sản phẩm.Với nền tảng công nghệ Nhật Bản tại Việt Nam, năng lực đúc cgang cầu FCD450–FCD700, công nghệ đúc khuôn cát kiềm tự cứng và khả năng gia công CNC sau đúc, VINA ITO là lựa chọn phù hợp cho các doanh nghiệp cần sản xuất vật đúc gang cầu kích thước lớn, dùng trong môi trường tải trọng lớn và yêu cầu độ tin cậy cao.
Thông tin công ty

Máy công nghiệp
Linh kiện gang cầu FCD / Linh kiện truyền động / Linh kiện trọng tải lớn
VINA ITO là doanh nghiệp chuyên đúc gang cầu và gia công CNC linh kiện cho ngành công nghiệp nặng theo tiêu chuẩn Nhật Bản tại Việt Nam. Công ty tập trung vào sản xuất linh kiện truyền động lớn cho má ...
PICKUP
Công nghệ và dịch vụ
CONTACT
Liên hệ