BLOG
ナレッジ
技術・サービス
建設機械および鉱業向け大型球状黒鉛鋳鉄品の欠陥抑制ソリューション
2026-06-30
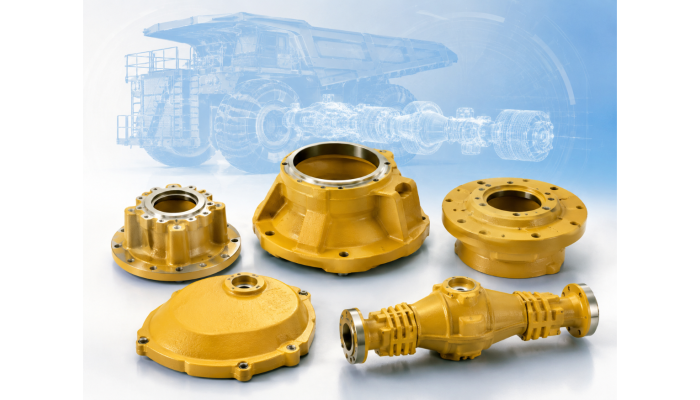
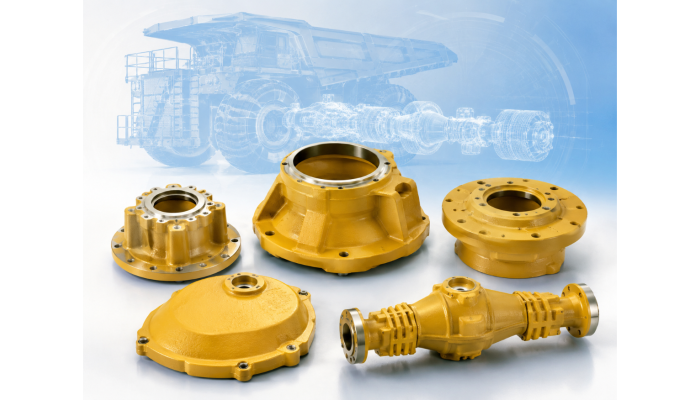
鉱業分野では、建設機械、建設車両、鉱山機械などの機械は、高負荷、強い衝撃、摩耗に耐え、過酷な条件下で連続稼働する必要があります。ハブ、キャリア、ケース、ハウジング、または駆動システム部品などのコンポーネントは、通常、大型で厚く重い構造を持ち、高い機械的強度を要求されます。このような製品群には、鋳鉄鋳造、特に砂型鋳造または自硬性砂型鋳造による球状黒鉛鋳鉄鋳造が適切な製造ソリューションの一つです。しかし、鋳物が大型で肉厚であり、高負荷環境で使用される場合、鋳造欠陥が発生するリスクも高くなります。ガス欠陥、引け巣、亀裂、スラグ混入、変形、または寸法誤差などの欠陥は、製品の耐久性、組立性、および寿命に直接影響を与える可能性があります。したがって、重工業および鉱業向けの球状黒鉛鋳鉄鋳物を製造するためには、鋳造工場は、製品設計、砂型準備、溶解、注湯、冷却、清掃から機械加工、鋳造後の品質検査まで、全工程を統合的に管理する必要があります。
砂型球状黒鉛鋳鉄鋳造とは?
砂型球状黒鉛鋳鉄鋳造は、砂で作られた型を使用して製品を成形し、その後、溶融した球状黒鉛鋳鉄を型に流し込む方法です。金属が凝固した後、鋳物を取り出すために砂型は破壊されます。これは、中型から大型の鋳鉄部品、特に複雑な構造や肉厚の製品の製造において一般的な方法です。その中で、球状黒鉛鋳鉄は、黒鉛が球状に存在する鋳鉄の一種です。この構造により、球状黒鉛鋳鉄は、通常のねずみ鋳鉄よりも引張強度、靭性、および耐衝撃性に優れています。したがって、球状黒鉛鋳鉄鋳造は、応力、摩耗、および高負荷環境下で機能する部品によく選ばれます。重力鋳造などの他のいくつかの方法と比較して、砂型鋳造(砂型鋳造)は、大型で複雑な形状の部品を製造する際に、より高い柔軟性を持っています。
なぜ球状黒鉛鋳鉄鋳造は高負荷部品に適しているのか?
鉱山機械、鉱山ダンプトラック、ブルドーザー、アーティキュレートトラック、または鉱業設備における部品は、長期間にわたる繰り返し荷重に耐える必要があります。形状要件に加えて、材料は強度、耐衝撃性、および耐摩耗性も満たす必要があります。球状黒鉛鋳鉄鋳造は、以下の特性により高負荷部品に適しています。
| 部品の要件 | 球状黒鉛鋳鉄の役割 |
| 高負荷に耐える | 球状黒鉛鋳鉄は機械的強度が高く、応力部品に適している |
| 衝撃に耐える | 球状黒鉛は材料の靭性をねずみ鋳鉄よりも向上させる |
| 摩耗に耐える | 重工業および鉱業環境に適している |
| 肉厚で重い構造 | 砂型鋳造、自硬性砂型鋳造、またはアルカリフェノール自硬性砂型鋳造で製造可能 |
| 精密な組立要件 | 鋳造後にCNC加工により表面、穴、基準面を仕上げることが可能 |
大型球状黒鉛鋳鉄鋳造でよく見られる鋳造欠陥
砂型鋳造または自硬性砂型鋳造で大型球状黒鉛鋳鉄鋳物を製造する際、様々な工程で欠陥が発生する可能性があります。重工業または鉱業で使用される部品の場合、製品は通常、重負荷と連続的な衝撃に耐える条件下で機能するため、欠陥管理はさらに重要です。よく見られる鋳造欠陥には以下が含まれます。
| 鋳造欠陥 | 一般的な原因 | 製品への影響 |
| ガス欠陥 | 砂型の通気性不良、湿った砂、溶湯の巻き込みガス | 気密性の低下、機械的特性の低下、耐久性への影響 |
| 引け巣 | 湯口・湯道システムが不適切、肉厚部の凝固が遅い | 内部に空洞を形成し、耐荷重能力を低下させる |
| 熱間割れ、冷間割れ | 大きな熱応力、不均一な冷却 | 高負荷作業時の部品破損リスク |
| スラグ混入 | 溶湯の清浄度不足、乱流 | 表面品質と機械的特性の低下 |
| 変形 | 不均衡な構造、型破壊または不適切な冷却 | 寸法誤差、組立困難 |
| 寸法ずれ | 砂型の不安定性、模型または中子の不正確さ | 加工コストの増加、組立への影響 |
建設機械や鉱山機械向けの製品製造において、これらの欠陥は不良率を増加させるだけでなく、運転の安全性にも影響を与える可能性があります。したがって、鋳造欠陥の抑制は、設計および生産準備の段階から実施される必要があります。
高負荷球状黒鉛鋳鉄鋳物に欠陥が発生しやすい原因
高負荷環境で使用される球状黒鉛鋳鉄鋳物は、通常、質量が大きく、肉厚で、複雑な形状をしています。これらは、小型部品と比較して凝固プロセスを制御することをより困難にする要因です。主な原因は以下の通りです。
1. 製品構造に肉厚部と複雑な移行部がある。
これらの領域は熱を長く保持し、凝固が遅く、引け巣が発生しやすいです。製品設計や湯口・湯道システムが不適切な場合、内部欠陥が非常に発生しやすくなります。
2. 砂型の安定性が不十分。
大型鋳鉄製品の場合、型は溶融金属からの大きな圧力に耐える必要があります。砂型の強度が不十分、通気性が悪い、または中子が不安定な場合、鋳物にガス欠陥、変形、または寸法誤差が発生する可能性があります。
3. 材料成分と球状化処理が厳密に管理されていない。
球状黒鉛鋳鉄鋳造において、化学成分と球状化処理の管理は、材料の機械的特性に直接影響します。黒鉛が要求される球状に達しない場合、製品の強度と靭性が影響を受ける可能性があります。
4. 注湯システムと注湯温度が最適化されていない。乱流はガス巻き込み、スラグ巻き込みを引き起こす可能性があります。
注湯温度が低すぎると金属不足を引き起こしやすく、高すぎると引け巣のリスクを高めたり、金属組織に影響を与えたりする可能性があります。
5. 不均一な冷却。
鉱業または重工業で使用される肉厚で重い部品の場合、各領域間の冷却速度の差が大きな応力を生み出し、亀裂や変形につながる可能性があります。
高負荷球状黒鉛鋳鉄鋳物の欠陥を抑制するソリューション
1. 鋳物設計を初期段階から最適化する
鋳造欠陥を抑制するためには、鋳造工場は生産前に製品構造を評価する必要があります。肉厚部、移行角、補強リブ、穴の位置、および組立面を慎重に検討する必要があります。建設機械や建設車両で使用される部品の場合、設計は強度要件を満たすだけでなく、鋳造プロセスにも適合している必要があります。管理すべきいくつかの点は以下の通りです。
- 急激な断面変化を制限する。
- 移行部に適切なRを配置する。
- 鋳造後のCNC加工が必要な位置を事前に特定する。
- 熱が蓄積しやすく、引け巣が発生しやすい領域を評価する。
- 高負荷作業条件に適した製品を設計する。
鋳物設計が最初から最適化されていれば、鋳鉄鋳造プロセスはより安定し、内部欠陥のリスクが減少し、鋳造後の修正コストが削減されます。
2. 砂型と砂中子の品質管理
砂型鋳造および自硬性砂型鋳造において、型の品質は鋳物の表面、寸法、および安定性に直接影響します。大型球状黒鉛鋳鉄製品の場合、砂型は高い強度、良好な通気性、および注湯プロセス全体で安定した形状を維持する必要があります。鉱業または重工業で使用される大型部品の場合、アルカリフェノール自硬性砂型鋳造技術が適切なソリューションです。この方法は、型により良い安定性をもたらし、通常の砂型よりも肉厚で重い、大型で高精度を要求される鋳物に適しています。VINA ITOは、中型から大型の鋳鉄製品にアルカリフェノール自硬性砂型鋳造技術を適用しており、肉厚で重い構造を持ち、高負荷環境で使用される部品に適しています。
3. 溶解と球状黒鉛鋳鉄FCD材料の管理
球状黒鉛鋳鉄鋳造において、材料は製品品質を決定する基本的な要素です。FCD450、FCD500、FCD600、またはFCD700などの球状黒鉛鋳鉄のグレードは、引張強度、伸び、および機械的特性に関して異なる要件を持っています。したがって、溶解プロセスにおいて化学成分を厳密に管理する必要があります。注意すべき要素は以下の通りです。
- 炭素とシリコンの比率。
- 球状化処理中のマグネシウム含有量。
- 硫黄、リン、および不純物の管理。
- 注湯前の成分検査。
- 黒鉛が適切な球状に達していることを確認する。
- 鋳造後の機械的特性の管理。
4. 注湯システムと押湯の最適化
大型球状黒鉛鋳鉄鋳物において、注湯システムと押湯は非常に重要な役割を果たします。溶融金属の流れが不安定な場合、鋳物はガス巻き込み、スラグ混入、またはガス欠陥が発生しやすくなります。押湯が適切に配置されていない場合、肉厚部で内部引け巣が発生する可能性があります。欠陥を抑制するためには、以下を管理する必要があります。
- 湯口の位置。
- 溶融金属の流れ方向。
- 注湯速度。
- 注湯温度。
- 押湯の位置とサイズ。
- 鋳物の凝固方向。
- 型の通気性。
高負荷環境で機能する製品の場合、内部の引け巣やガス欠陥などの欠陥は肉眼では容易に検出できないかもしれませんが、運転時の耐久性に大きな影響を与えます。したがって、注湯システムの最適化は、鉱業および重工業向けの鋳物製造における重要なステップです。
5. 冷却と型ばらしプロセスの管理
金属を注湯した後、冷却プロセスは材料組織、残留応力、および鋳物の寸法安定性に直接影響します。重量のある部品の場合、冷却が速すぎたり不均一であったりすると、亀裂、反り、または変形を引き起こす可能性があります。欠陥を抑制するためには、鋳造工場は以下を行う必要があります。
- 型内保持時間の管理。
- 早すぎる型ばらしを避ける。
- 肉厚部と薄肉部間の冷却速度の管理。
- 重量製品に適したハンドリング計画を持つ。
- 検査および加工前に表面を清掃する。
鉱山機械や建設機械向けの部品製造において、組立面のわずかなずれも組立プロセスに影響を与える可能性があります。したがって、冷却と型ばらしの後、鋳物は次の工程に進む前に外観と寸法の検査を受ける必要があります。
6. 精度を確保するための鋳造後CNC加工
建設機械で使用される多くの球状黒鉛鋳鉄鋳物部品にとって、鋳造後の製品は最終的な完成状態ではありません。組立面、穴、基準面、溝、または公差を要求される位置は機械加工が必要です。鋳鉄鋳造とCNC加工の統合は、企業が製品を複数の異なるサプライヤーに移動させる際のリスクを低減するのに役立ちます。同時に、製造業者は粗鋳物から完成部品までの全プロセスをより良く管理できます。鋳造後加工の利点は以下の通りです。
- 寸法精度を確保する。
- 組立面を仕上げる。
- 累積誤差を低減する。
- 品質を統合的に管理する。
- リードタイムを短縮する。
- 各工程間の物流コストを削減する。
球状黒鉛鋳鉄鋳造における品質管理プロセス
重工業および鉱業向けの球状黒鉛鋳鉄部品を鋳造するためには、品質検査は最終検査だけでなく、多くの段階で実施される必要があります。管理プロセスが厳密であるほど、早期に欠陥を発見できる可能性が高まります。一般的な検査項目は以下の通りです。
| 工程 | 管理内容 |
| 鋳造前 | 模型、砂型、砂中子、投入材料の検査 |
| 溶解 | 化学成分分析、温度管理 |
| 球状化処理 | 球状化処理、接種処理の管理 |
| 注湯後 | 冷却、型ばらし、清掃の管理 |
| 鋳造後 | 外観、寸法、表面の検査 |
| 加工後 | 公差、組立面、穴、基準面の検査 |
| 出荷前 | 顧客要求に応じた全体検査 |
VINA ITO – ベトナムにおける高負荷部品向け砂型球状黒鉛鋳鉄鋳造能力
VINA ITOは、ベトナムで鋳鉄および球状黒鉛鋳鉄鋳造を専門とするメーカーであり、建設機械、建設車両、鉱山機械、および重工業設備向けの部品製造に日本の鋳造技術を応用しています。VINA ITOの強みは以下の通りです。
- FC150~FC300のねずみ鋳鉄およびFCD450~FCD700の球状黒鉛鋳鉄を製造。
- 約100kgから2トンまでの大型製品に対応。
- 月産約800トンの生産能力。
- 約30,097m²の広大な工場。
- アルカリフェノール自硬性砂型鋳造技術を応用。
- 鋳造からCNC加工までの一貫生産能力を持つ。
- オークマ、DMG森精機、新潟、日本電産などのブランドの大型部品加工設備システム。
- 小松大阪、KUI、KI、PTUなどの建設機械および鉱業分野の日本顧客への供給実績を持つ。
鋳造技術、材料管理、検査プロセス、および鋳造後の仕上げ加工の組み合わせにより、VINA ITOは、大型で肉厚な構造を持ち、高負荷環境で機能する球状黒鉛鋳鉄鋳物部品を必要とするプロジェクトにおいて、お客様をサポートすることができます。
高負荷球状黒鉛鋳鉄の製造における鋳造欠陥を抑制するためには、企業は単一の工程だけを管理することはできません。鋳物の品質は、製品設計、砂型、材料、溶解、球状化処理、注湯システム、冷却、清掃、CNC加工、および品質検査という全プロセスチェーンに依存します。建設機械、建設車両、鉱山機械、鉱業、および重工業の分野において、鋳鉄鋳造、砂型鋳造、自硬性砂型鋳造、および球状黒鉛鋳鉄鋳造の能力を持つサプライヤーを選択することは、製品の耐久性、安定性、および運転効率を確保するための重要な要素です。ベトナムにおける日本の技術基盤、FCD450~FCD700の球状黒鉛鋳鉄鋳造能力、アルカリフェノール自硬性砂型鋳造技術、および鋳造後CNC加工能力を持つVINA ITOは、大型で高負荷環境で使用され、高い信頼性を要求される球状黒鉛鋳鉄鋳物を製造する必要がある企業にとって適切な選択肢です。
会社情報

VINA ITOは、ベトナムにおいて日本品質基準の重工業向けダクタイル鋳鉄(FCD)鋳造およびCNC加工を行う企業です。建設機械、重工業設備、鉱山機械向けの大型駆動系部品の製造を主力としています。 アルカリフェノール自硬性砂鋳造によるダクタイル鋳鉄技術を強みとし、100kg~2トン級の大型製品の製造に対応しています。厚肉・重量構造部品や、高い機械的強度が求められる鉱山業界・重工業向け製品に適した生 ...
PICKUP
技術・サービス


CONTACT
お問い合わせ