
BLOG
Kho tri thức
Công nghệ và Dịch vụ
Khuyết tật đúc mẫu chảy: 7 lỗi thường gặp, nguyên nhân và cách phòng tránh
2026-09-25
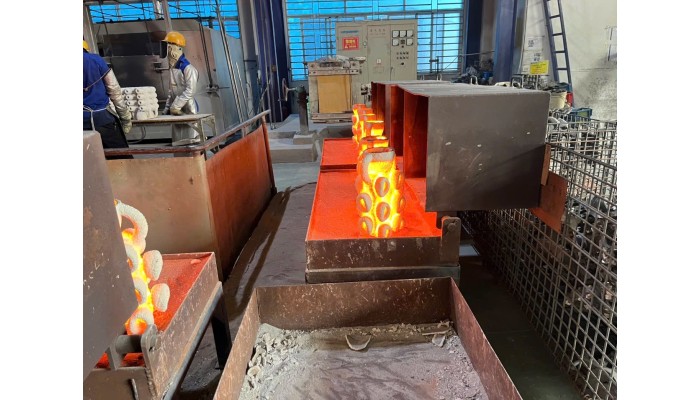
Các khuyết tật thường gặp trong đúc mẫu chảy là gì?
Trong đúc mẫu chảy, các khuyết tật thường gặp có thể chia thành 7 nhóm chính dưới đây, mỗi nhóm liên quan đến những nguyên nhân và công đoạn kiểm soát khác nhau.
| Khuyết tật | Biểu hiện | Nguyên nhân chính | Công đoạn cần kiểm soát |
| Rỗ khí | Lỗ rỗng tròn trên hoặc trong vật đúc | Khí, độ ẩm, điều kiện nấu và rót | Shell, nung khuôn, nấu, rót |
| Rỗ co | Hốc hoặc vùng xốp tại vị trí dày | Kim loại không được cấp bù đủ khi đông đặc | Hệ thống rót, đông đặc |
| Thiếu kim loại | Một phần sản phẩm không được điền đầy | Kim loại nguội trước khi điền đầy | Nhiệt độ, gate, chiều dày |
| Cold shut | Có đường nối giữa hai dòng kim loại | Hai dòng kim loại không hòa nhập hoàn toàn | Nhiệt độ, dòng chảy |
| Lẫn tạp chất | Ceramic, oxide hoặc dị vật trong vật đúc | Shell bong, oxide hoặc vệ sinh chưa tốt | Shell, nung, nấu, rót |
| Nứt | Xuất hiện vết nứt trên hoặc trong chi tiết | Ứng suất nhiệt, co ngót | Thiết kế, đông đặc, nhiệt luyện |
| Lỗi bề mặt | Sần, lõm, kim loại thừa, bám ceramic | Mẫu sáp hoặc shell không ổn định | Wax, shell |
Vị trí phát hiện lỗi và vị trí phát sinh nguyên nhân có thể khác nhau. Ví dụ, ceramic được phát hiện trong vật đúc sau khi hoàn thiện nhưng nguyên nhân có thể bắt đầu từ công đoạn tạo vỏ khuôn.
Rỗ khí
Rỗ khí là gì?Rỗ khí là các lỗ rỗng hình tròn hoặc gần tròn xuất hiện trên bề mặt hoặc bên trong vật đúc. Một số rỗ khí chỉ lộ ra sau khi gia công cơ khí.Nguyên nhân gây rỗ khíRỗ khí có thể liên quan đến độ ẩm còn lại trong vỏ khuôn ceramic, khí bị giữ trong lòng khuôn, trạng thái kim loại lỏng hoặc điều kiện nấu và rót chưa ổn định.Đặc biệt, nếu shell chưa được sấy hoặc nung đúng điều kiện, hơi ẩm và khí sinh ra khi tiếp xúc với kim loại nóng chảy có thể làm tăng nguy cơ hình thành lỗ rỗng.
Cách phòng tránh rỗ khí
Cần kiểm soát đồng thời điều kiện sấy shell, chu trình nung khuôn, trạng thái kim loại lỏng, nhiệt độ và tốc độ rót.Không nên xử lý rỗ khí đơn giản bằng cách tăng hoặc giảm nhiệt độ rót. Khoảng nhiệt độ phù hợp phụ thuộc vào vật liệu, hình dạng sản phẩm, chiều dày thành và thiết kế hệ thống rót.
Rỗ co
Rỗ co hình thành khi kim loại giảm thể tích trong quá trình đông đặc nhưng khu vực đó không được cấp bổ sung đủ kim loại lỏng.Rủi ro thường cao hơn tại các vùng có thành dày, nơi giao nhau của nhiều tiết diện hoặc vị trí tập trung khối lượng kim loại lớn.Cách phòng tránh rỗ co:Trọng tâm không chỉ nằm ở nhiệt độ rót mà còn ở thiết kế gate, khả năng cấp bù và hướng đông đặc.
| Điểm cần kiểm soát | Mục tiêu |
| Vị trí gate | Cấp kim loại hiệu quả tới vùng cần bù |
| Chiều dày sản phẩm | Hạn chế vùng tập trung nhiệt |
| Hướng đông đặc | Tránh vùng kim loại bị cô lập |
| Nhiệt độ khuôn và kim loại | Duy trì điều kiện điền đầy và đông đặc ổn định |
| Thiết kế sản phẩm | Giảm thay đổi tiết diện đột ngột khi có thể |
Với sản phẩm mới, việc xem xét thiết kế vật đúc trước khi làm khuôn có thể giúp giảm nguy cơ rỗ co ngay từ đầu.
Thiếu kim loại và cold shut khác nhau như thế nào?
Thiếu kim loại (misrun) xảy ra khi kim loại lỏng không điền đầy toàn bộ lòng khuôn trước khi đông đặc.Cold shut xảy ra khi hai dòng kim loại đã gặp nhau nhưng không hòa nhập hoàn toàn, tạo thành đường phân cách trên vật đúc.
| Tiêu chí | khuyết tật thiếu kim loại (Misrun) | Cold shut |
| Biểu hiện | Thiếu một phần hình dạng | Có đường nối trên bề mặt |
| Hiện tượng chính | Kim loại không tới được toàn bộ khuôn | Hai dòng kim loại không liên kết hoàn toàn |
| Yếu tố liên quan | Nhiệt độ, thành mỏng, gate | Nhiệt độ, tốc độ và hướng dòng chảy |
| Phòng tránh | Cải thiện khả năng điền đầy | Ổn định dòng kim loại và nhiệt độ |
Hai lỗi này dễ xuất hiện hơn ở những sản phẩm có thành mỏng, đường chảy dài hoặc hình dạng phức tạp.Vì vậy, khi phân tích cần xem xét đồng thời nhiệt độ kim loại, nhiệt độ khuôn, thiết kế hệ thống rót và khả năng điền đầy của toàn bộ sản phẩm.
Khuyết tật lẫn tạp chất (inclusion)
Lẫn tạp chất, hay inclusion, là một trong những khuyết tật cần chú ý trong đúc mẫu chảy.Tạp chất có thể là mảnh ceramic, oxide kim loại, slag, bụi hoặc vật liệu lạ đi vào lòng khuôn hoặc kim loại lỏng.Trong đúc lost wax, vỏ khuôn ceramic là một nguồn cần kiểm soát đặc biệt. Nếu shell bị nứt hoặc bong, các mảnh ceramic có thể bị cuốn vào dòng kim loại và nằm lại bên trong vật đúc.Cách phòng tránh lẫn tạp chất:Điểm kiểm soát nên bắt đầu từ công đoạn tạo shell. Chất lượng slurry (huyền phù gốm), lớp refractory (vật liệu chịu lửa), thời gian sấy, độ bền shell, quá trình khử sáp và nung khuôn đều có thể ảnh hưởng đến nguy cơ ceramic bong ra.Ở công đoạn kim loại, cần kiểm soát tình trạng kim loại lỏng, oxide và vệ sinh quá trình nấu - rót.Do đó, biện pháp hiệu quả không phải chỉ là phát hiện dị vật ở sản phẩm cuối, mà là hạn chế nguồn phát sinh dị vật từ đầu quy trình.
Nứt vật đúc?
Nứt vật đúc có thể phát sinh trong khi kim loại đông đặc hoặc sau khi sản phẩm đã nguội.Các yếu tố thường được xem xét gồm ứng suất do co ngót, chênh lệch nhiệt độ, thay đổi chiều dày đột ngột, góc nhọn, tốc độ làm nguội và điều kiện nhiệt luyện.Một vùng dày kết nối trực tiếp với vùng rất mỏng có thể nguội không đồng đều. Khi độ co giữa các khu vực khác nhau, ứng suất có thể tập trung tại một số vị trí và tăng nguy cơ nứt.Vì vậy, phòng tránh nứt cần bắt đầu từ thiết kế vật đúc, sau đó mới đến kiểm soát đông đặc, làm nguội và xử lý nhiệt.
Khuyết tật bề mặt
Bề mặt của vật đúc mẫu chảy chịu ảnh hưởng trực tiếp từ mẫu sáp và lớp ceramic tiếp xúc với mẫu.Nếu mẫu sáp có vết lõm, bavia, biến dạng hoặc lỗi bề mặt, những đặc điểm này có thể được sao chép sang vật đúc.Tương tự, shell không ổn định có thể gây ra bề mặt sần, ceramic bám hoặc kim loại thừa tại các vị trí nứt khuôn.Do đó, với lỗi bề mặt, việc chỉ tăng công đoạn mài hoặc xử lý sau đúc không giải quyết được nguyên nhân gốc. Cần quay lại kiểm tra wax pattern, slurry, coating và điều kiện sấy shell.
Công đoạn nào ảnh hưởng đến từng loại khuyết tật đúc mẫu chảy?
Đúc mẫu chảy là một chuỗi liên tục. Mỗi công đoạn có nhóm rủi ro riêng. Bảng dưới cho thấy lý do kiểm soát một công đoạn đơn lẻ không đủ để giảm toàn bộ lỗi đúc mẫu chảy.
| Công đoạn | Khuyết tật cần phòng tránh | Điểm kiểm soát |
| Tạo mẫu sáp | Sai kích thước, biến dạng, lỗi bề mặt | Điều kiện ép và ổn định mẫu |
| Lắp cây sáp | Khuyết tật thiếu kim loại (Misrun), cold shut | Gate và bố trí sản phẩm |
| Tạo shell | Inclusion, lỗi bề mặt | Slurry, coating, sấy |
| Khử sáp | Nứt shell | Điều kiện khử sáp |
| Nung khuôn | Rỗ khí, nứt shell | Chu trình nhiệt |
| Nấu kim loại | Inclusion, sai thành phần | Nguyên liệu, nhiệt độ, kim loại lỏng |
| Rót | Khuyết tật thiếu kim loại (Misrun), cold shut, oxit kim loại | Nhiệt độ, tốc độ, hệ thống rót |
| Đông đặc | Rỗ co, nứt | Cấp bù và hướng đông đặc |
| Xử lý sau đúc | Nứt, biến dạng | Cắt, nhiệt luyện, chỉnh sửa |
Kiểm tra thành phẩm có đủ để phòng tránh lỗi đúc không?
Kiểm tra thành phẩm giúp phát hiện sản phẩm không đạt, nhưng tại thời điểm đó sản phẩm đã đi qua gần như toàn bộ quá trình sản xuất và đã tiêu tốn vật liệu, nhân công, năng lượng và thời gian.Phòng tránh khuyết tật hiệu quả hơn cần chuyển trọng tâm từ:Phát hiện lỗi sau khi sản xuất => Kiểm soát nguyên nhân trước khi lỗi phát sinh.Ví dụ, khi phát hiện inclusion ceramic (khuyết tật lẫn mảnh gốm ceramic), cần truy ngược về shell, khử sáp và nung khuôn. Khi xuất hiện rỗ co, cần kiểm tra lại gate, hướng đông đặc và kết cấu sản phẩm. Nếu sai kích thước lặp lại, mẫu sáp và điều kiện xử lý nhiệt cũng phải được đưa vào phạm vi phân tích.Đây là lý do khả năng truy xuất công đoạn đặc biệt quan trọng với đúc mẫu chảy.
Kiểm soát xuyên suốt quy trình giúp Kobayashi Casting phòng tránh khuyết tật như thế nào?
Kobayashi Casting chuyên sản xuất các chi tiết thép không gỉ bằng công nghệ đúc mẫu chảy (lost wax casting/investment casting), đáp ứng các sản phẩm yêu cầu hình dạng phức tạp, độ chính xác và chất lượng bề mặt cao.Trong sản xuất đúc mẫu chảy thép không gỉ, chất lượng thành phẩm được quyết định từ trước khi kim loại được rót vào khuôn.Kobayashi Casting kiểm soát các công đoạn liên quan từ mẫu sáp, tạo vỏ ceramic, nấu - rót kim loại đến xử lý và kiểm tra sản phẩm. Việc quản lý liên tục giữa các công đoạn giúp nhà máy khoanh vùng nguyên nhân khi xảy ra bất thường thay vì chỉ loại bỏ sản phẩm lỗi ở công đoạn cuối.Bạn đang gặp vấn đề về rỗ khí, rỗ co, lẫn tạp chất hoặc cần đánh giá khả năng sản xuất chi tiết inox bằng đúc mẫu chảy, hãy liên hệ Kobayashi Casting để được tư vấn phương án phù hợp
Thông tin công ty
Máy chế tạo / Máy công nghiệp / Thiết bị y tế
Đúc mẫu chảy inox / Đúc mẫu sáp inox
Thành lập từ năm 2019, Kobayashi Casting chuyên đúc chính xác các sản phẩm từ thép không gỉ bằng công nghệ đúc mẫu chảy (lost wax casting). Hiện công ty đặt nhà máy tại KCN Hiệp Phước, huyện Nhà Bè, t ...
PICKUP
Công nghệ và dịch vụ
CONTACT
Liên hệ