
BLOG
ナレッジ
技術・サービス
ロストワックス鋳造の欠陥:よくある7つの不良、原因と対策
2026-09-25
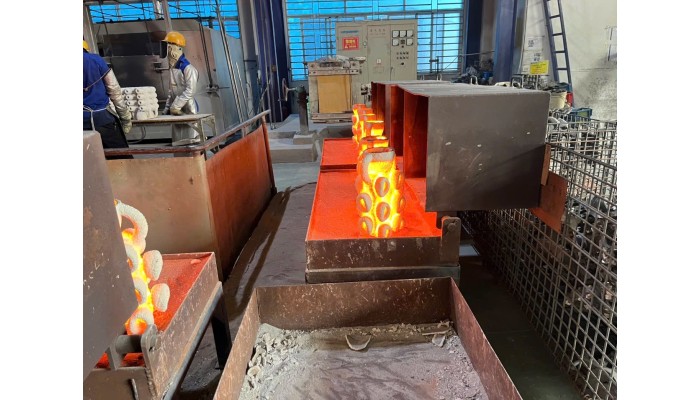
インベストメント鋳造における一般的な欠陥とは?
インベストメント鋳造における一般的な欠陥は、以下の7つの主要なグループに分類でき、それぞれ異なる原因と管理工程に関連しています。
| 欠陥 | 現象 | 主な原因 | 管理すべき工程 |
| 気泡 | 鋳物内部または表面の丸い空洞 | ガス、水分、溶解・注湯条件 | シェル、焼成、溶解、注湯 |
| 引け巣 | 肉厚部における空洞または多孔質領域 | 凝固時に十分な溶融金属が供給されない | 湯口系、凝固 |
| 湯回り不良 | 製品の一部が充填されない | 充填前に金属が冷える | 温度、ゲート、肉厚 |
| コールドシャット | 2つの金属流の間に接合線がある | 2つの金属流が完全に融合しない | 温度、流動 |
| 介在物 | 鋳物中のセラミック、酸化物、または異物 | シェルの剥離、酸化物、または不十分な清掃 | シェル、焼成、溶解、注湯 |
| 亀裂 | 部品内部または表面に亀裂が発生する | 熱応力、収縮 | 設計、凝固、熱処理 |
| 表面欠陥 | 粗さ、へこみ、余分な金属、セラミック付着 | ワックスパターンまたはシェルが不安定 | ワックス、シェル |
欠陥が発見される場所と原因が発生する場所は異なる場合があります。例えば、完成後の鋳物からセラミックが発見されたとしても、その原因はシェル作成工程から始まっている可能性があります。
気泡
気泡とは?気泡は、鋳物の表面または内部に現れる丸い、またはほぼ丸い空洞です。一部の気泡は機械加工後にのみ現れます。気泡の原因気泡は、セラミックシェルに残存する水分、鋳型内に閉じ込められたガス、溶融金属の状態、または不安定な溶解および注湯条件に関連している可能性があります。特に、シェルが適切に乾燥または焼成されていない場合、溶融金属と接触した際に発生する水分やガスが空洞形成のリスクを高める可能性があります。
気泡の防止策
シェルの乾燥条件、型の焼成サイクル、溶融金属の状態、注湯温度と速度を同時に管理する必要があります。単純に注湯温度を上げ下げするだけで気泡を処理すべきではありません。適切な温度範囲は、材料、製品形状、肉厚、および湯口系の設計によって異なります。
引け巣
引け巣は、凝固プロセス中に金属が体積を減少させるにもかかわらず、その領域に十分な溶融金属が補充されない場合に形成されます。リスクは、肉厚部、複数の断面が交差する場所、または大量の金属が集中する場所で高くなる傾向があります。引け巣の防止策:焦点は注湯温度だけでなく、ゲート設計、補給能力、凝固方向にもあります。
| 管理すべき点 | 目標 |
| ゲート位置 | 補給が必要な領域へ効果的に金属を供給する |
| 製品の肉厚 | 熱集中領域を制限する |
| 凝固方向 | 孤立した金属領域を避ける |
| 型と金属の温度 | 安定した充填および凝固条件を維持する |
| 製品設計 | 可能な限り急激な断面変化を減らす |
新製品の場合、型を作る前に鋳物設計を検討することが、最初から引け巣のリスクを減らすのに役立ちます。
湯回り不良とコールドシャットはどのように異なりますか?
湯回り不良(misrun)は、溶融金属が凝固する前に鋳型全体を充填しない場合に発生します。コールドシャットは、2つの金属流が合流したものの、完全に融合しない場合に発生し、鋳物に分離線が形成されます。
| 基準 | 湯回り不良 | コールドシャット |
| 現象 | 形状の一部が欠落 | 表面に接合線がある |
| 主な現象 | 金属が鋳型全体に到達しない | 2つの金属流が完全に結合しない |
| 関連要因 | 温度、薄肉、ゲート | 温度、流速、流動方向 |
| 防止策 | 充填能力の改善 | 金属流と温度の安定化 |
これら2つの欠陥は、薄肉、長い流路、または複雑な形状の製品で発生しやすくなります。したがって、分析時には金属温度、型温度、湯口系設計、および製品全体の充填能力を同時に考慮する必要があります。
介在物欠陥(inclusion)
介在物、またはインクルージョンは、インベストメント鋳造において注意すべき欠陥の一つです。介在物は、セラミック片、金属酸化物、スラグ、塵、または異物が鋳型内または溶融金属中に混入する可能性があります。ロストワックス鋳造では、セラミックシェルは特に管理すべき発生源です。シェルに亀裂が入ったり剥離したりすると、セラミック片が金属流に巻き込まれ、鋳物内部に残存する可能性があります。介在物の防止策:管理のポイントはシェル作成工程から始めるべきです。スラリー(セラミックスラリー)の品質、耐火物層、乾燥時間、シェルの強度、脱ろうおよび焼成プロセスはすべて、セラミック剥離のリスクに影響を与える可能性があります。金属工程では、溶融金属の状態、酸化物、溶解・注湯プロセスの清浄度を管理する必要があります。したがって、効果的な対策は**最終製品で異物を検出すること**だけでなく、プロセスの最初から異物の発生源を制限することです。
鋳物の亀裂?
鋳物の亀裂は、金属が凝固している間、または製品が冷却された後に発生する可能性があります。一般的に考慮される要因には、収縮による応力、温度差、急激な肉厚変化、鋭角、冷却速度、熱処理条件などがあります。非常に薄い領域に直接接続された厚い領域は、不均一に冷却される可能性があります。異なる領域間で収縮率が異なる場合、応力が特定の場所に集中し、亀裂のリスクを高める可能性があります。したがって、亀裂の防止は**鋳物設計**から始まり、その後、凝固、冷却、熱処理の管理へと続きます。
表面欠陥
インベストメント鋳造品の表面は、**ワックスパターンとパターンに接触するセラミック層**から直接影響を受けます。ワックスパターンにへこみ、バリ、変形、または表面欠陥がある場合、これらの特徴は鋳物に転写される可能性があります。同様に、不安定なシェルは、粗い表面、セラミックの付着、または型割れ箇所での余分な金属を引き起こす可能性があります。したがって、表面欠陥の場合、研磨工程や後処理を増やすだけでは根本原因は解決されません。**ワックスパターン、スラリー、コーティング、およびシェルの乾燥条件**を再確認する必要があります。
インベストメント鋳造の各欠陥に影響を与える工程はどれですか?
インベストメント鋳造は連続したプロセスです。各工程には独自のリスクグループがあります。下の表は、**単一の工程を管理するだけでは、インベストメント鋳造のすべての欠陥を減らすには不十分である**理由を示しています。
| 工程 | 防止すべき欠陥 | 管理ポイント |
| ワックスパターン作成 | 寸法不良、変形、表面欠陥 | 成形条件とパターンの安定性 |
| ツリー組み | 湯回り不良、コールドシャット | ゲートと製品配置 |
| シェル作成 | 介在物、表面欠陥 | スラリー、コーティング、乾燥 |
| 脱ろう | シェル亀裂 | 脱ろう条件 |
| 焼成 | 気泡、シェル亀裂 | 熱サイクル |
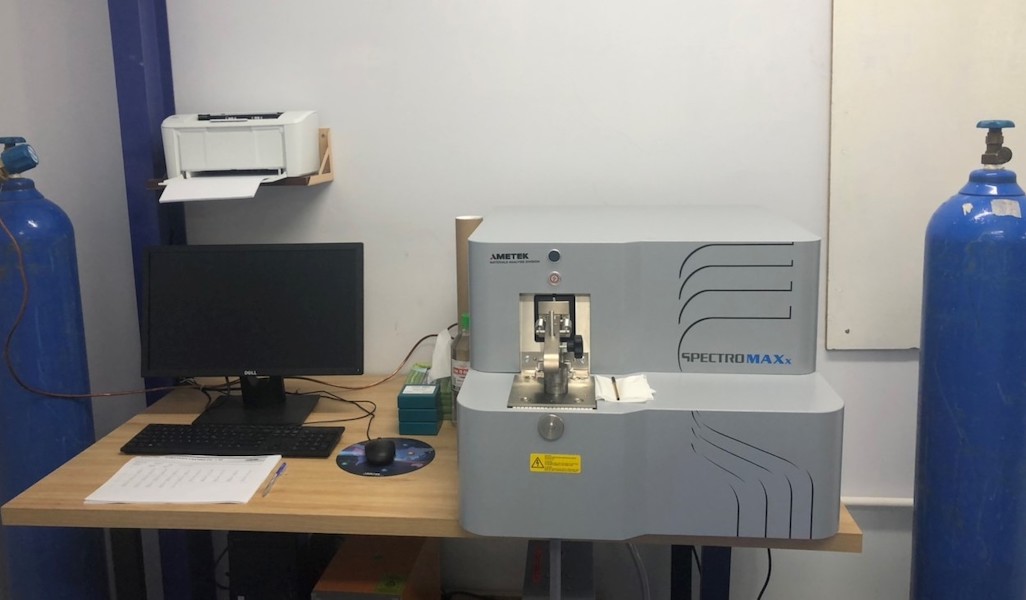
| 溶解 | 介在物、成分不良 | 原材料、温度、溶融金属 |
| 注湯 | 湯回り不良、コールドシャット、金属酸化物 | 温度、速度、湯口系 |
| 凝固 | 引け巣、亀裂 | 補給と凝固方向 |
| 後処理 | 亀裂、変形 | 切断、熱処理、修正 |
完成品検査だけで鋳造欠陥を防ぐのに十分ですか?
完成品検査は不適合品を発見するのに役立ちますが、その時点では製品はほぼ全生産工程を通過しており、材料、人件費、エネルギー、時間を消費しています。より効果的な欠陥防止には、焦点を以下から移す必要があります:製造後の欠陥発見 => 欠陥発生前の原因管理。例えば、セラミック介在物(セラミック片の混入欠陥)が発見された場合、シェル、脱ろう、焼成工程まで遡って確認する必要があります。引け巣が発生した場合は、ゲート、凝固方向、製品構造を再確認する必要があります。寸法不良が繰り返される場合は、ワックスパターンと熱処理条件も分析範囲に含める必要があります。これが、インベストメント鋳造において工程のトレーサビリティが特に重要である理由です。
小林キャスティングは、プロセス全体を管理することでどのように欠陥を防いでいますか?
小林キャスティングは、複雑な形状、高精度、高品質な表面が要求される製品に対応するため、ロストワックス鋳造(インベストメント鋳造)技術を用いてステンレス鋼部品の製造を専門としています。ステンレス鋼のインベストメント鋳造品の製造において、完成品の品質は金属が型に注がれる前から決定されます。小林キャスティングは、ワックスパターン、セラミックシェル作成、溶解・注湯から製品の処理と検査に至るまで、関連する工程を管理しています。各工程間の継続的な管理により、工場は最終工程で不良品を排除するだけでなく、異常が発生した際に原因を特定することができます。気泡、引け巣、介在物などの問題でお困りの場合、またはインベストメント鋳造によるステンレス部品の製造可能性を評価する必要がある場合は、小林キャスティングにご連絡ください。適切なソリューションをご提案いたします
PICKUP
技術・サービス
CONTACT
お問い合わせ