技術・サービス
絞り込み
カテゴリで絞る
素材で絞る
29 件
半導体部品向けロストワックス鋳造 - Kobayashi Casting Viet Nam
小林キャスティングは、ロストワックス鋳造を用いて半導体産業向けの精密金属部品、特に回路基板に搭載されるような複雑なナットの製造能力を有しています。ベトナム工場における一貫生産体制により、金型設計、ワックス射出、鋳造、機械加工、表面処理、品質検査に至る全工程を社内で管理し、短納期と安定した品質を確保しています。小林キャスティングのロストワックス技術の利点- 幅広い産業用途微細構造の精度、材料の安定性、寸法精度が極めて重要である半導体分野に加えて、医療機器、水道・ガスシステム、各種産業機械向けの部品も鋳造しています。- 日本基準の精度全ての生産工程はJIS規格に基づいて管理されており、安定した寸法 ...
ステンレスのロストワックス鋳造
Kobayashi Castingは、ステンレス鋼を用いたロストワックス精密鋳造に特化し、JIS規格(JIS G 5121)に準拠した高い品質と精度を、ベトナム工場から世界市場に向けて提供しています。特に、SCS13、SCS14、CF3M、1.4581、17-4PHなどのステンレス材に精通しており、複雑かつ高精度が求められる部品においても対応可能です。医療機器、半導体関連部品、水道・ガス関連部品など、耐腐食性・耐熱性を必要とする分野において安定した品質と信頼性を確保し、多様な産業の要求に応えています。 【特長】 ・ 対応分野の広さ: 医療機器や半導体、水道・ガス設備、各種機械部品など、多岐にわ ...
水道・ガス産業向け部品のろう型鋳造
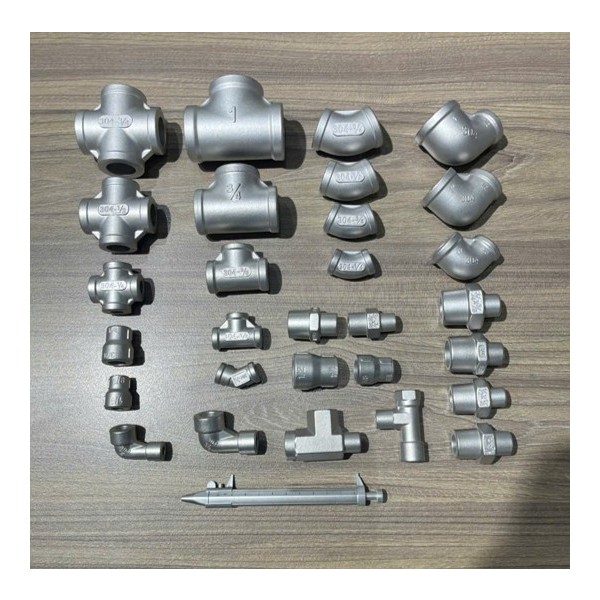
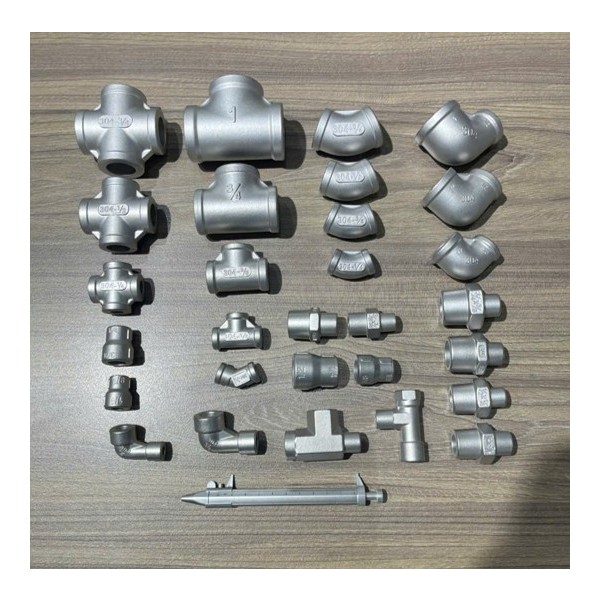
小林キャスティングは、水・ガス産業向けのステンレス鋼部品のロストワックス鋳造において豊富な経験を有しています。ベトナム工場における一貫生産体制により、お客様の幅広い生産ニーズに柔軟に対応いたします。日本産業規格(JIS G 5121)を厳守することで、寸法精度と耐食性を確保するだけでなく、耐圧性、高い密閉性、屋外および腐食環境下での耐久性といった厳しい要件も満たしています。年間300トンの生産能力により、費用対効果の高い高品質なソリューションを短納期で提供します。 小林キャスティングのロストワックス鋳造技術の主な特長 - 日本規格の鋳造技術 精度と品質はJIS規格に基づいて管理され、一貫した品 ...
医療用部品向けロストワックス鋳造
KOBAYASHI CASTINGでは、医療機器部品をはじめとした多様な業界ニーズに応えるべく、日本品質を基準としたロストワックス鋳造技術を確立し、安定した品質と柔軟な生産対応を実現しています。複雑形状や高精度が求められる部品にも対応できる体制を整え、ロストワックス鋳造部品をグローバル市場へ安定供給しています。生産拠点はベトナムです。 【KOBAYASHI CASTINGのロストワックス鋳造の特長】・ ・KOBAYASHI CASTINGは、特に精度・品質が厳しく求められる医療機器部品のロストワックス精密鋳造において、高い対応力と実績を有しています。 ・日本基準の鋳造技術:JIS規格(JIS ...
ステンレス鋼ロストワックス鋳造
小林キャスティングは、ステンレス鋼を用いた精密ロストワックス鋳造を専門とする企業であり、ベトナムの工場からグローバル市場へ高品質でJIS規格(JIS G 5121)に準拠した製品を提供しています。当社は、SCS13、SCS14、CF3M、1.4581、17-4PHなどの複雑で高精度なステンレス鋼部品の鋳造において豊富な経験を有しています。医療機器、半導体部品、水処理システムなど、高い耐食性と耐熱性が求められる分野を含む様々な産業向けに部品を供給しています。小林キャスティングは、常に安定した信頼性の高い品質を保証し、多様な産業の要求に応えています。 主要な特徴 - 幅広い産業用途: 医療機器、半 ...
ロストワックス鋳造の成分分析・品質検査について
当社のロストワックス鋳造は、製品の一貫した品質を確保するため、金属成分分析から最終の品質検査に至るまで、全工程を厳格に管理しています。鋳造前の材料選定段階から、化学成分を正確に分析し、JIS G 5121に準拠した品質基準に適合するかを確認。その後、精密なロストワックス鋳造を経て、寸法検査・硬度測定・外観検査など多角的な検査を実施し、製品の信頼性を保証しています。これにより、医療、半導体、水道・ガス関連など高品質を求められる業界においても、安定した納品を実現しています。生産拠点はベトナムです。 【社内品質管理体制】 ロストワックス鋳造品の品質を安定的に確保するために、各種検査機器を社内に常設し ...
ロストワックス鋳造における異物混入対策
汚染の課題と原因 ロストワックス鋳造における異物混入は、欠陥や後工程での問題の主要な原因となります。これは、不要な粒子や残留物が鋳造部品の内部または表面に閉じ込められることで発生します。 主な原因は以下の通りです。 ・金属溶解時に混入する不純物 ・鋳型内部の残留物 ・ワックスまたはインベストメント材の除去不足 KOBAYASHI CASTINGの対策と工程管理 KOBAYASHI CASTINGは、以下の技術とプロセスを通じて異物混入に対処しています。 ・自動脱蝋装置(オートクレーブ)によるワックス残渣の完全除去 ・中・高周波誘導炉による安定溶解で不純物発生を抑制 ・厳格な鋳型乾燥・加熱管理に ...
ロストワックス鋳造後の後加工まで一貫対応
ロストワックス鋳造による精密部品製造に加え、鋳造後の後加工までを社内で行う一貫生産体制を整えています。JIS規格(JIS G 5121)に準拠した鋳造技術を基盤とし、医療・半導体・水道ガス・機械部品など、要求品質の高い分野でも安定した納品実績があります。また、金型設計、ロストワックス鋳造、機械加工、表面処理、品質検査までを自社内で完結することにより、品質の一貫性と短納期対応を両立しています。生産拠点はベトナムです。 【KOBAYASHI CASTINGの一貫生産体制の特長】 鋳造後の後加工に対応:ロストワックス鋳造を専門とする工場でありながら、鋳造後の高精度な後加工も社内で一貫対応できる体制を ...
ロストワックス鋳造における表面粗さ欠陥への対策
「表面粗さ」欠陥の原因とは? ロストワックス鋳造において、「表面粗さ」欠陥は製品の外観と機能性の両方に大きな影響を与える可能性があります。 主な原因は以下の通りです。 - ワックスパターン表面の粗さや気泡混入 - インベストメントスラリーの粒度不均一 - 鋳型表面への異物や気泡の付着 - 脱蝋または焼成時の急激な温度変化 - 溶融金属中の酸化物や介在物 KOBAYASHI CASTINGの対策と後処理ソリューション KOBAYASHI CASTINGでは、ロストワックス鋳造における表面粗さ欠陥に対処するため、以下の対策を実施しています。 - ワックス射出機の温度、圧力、冷却制御を最適化し、滑ら ...
CONTACT
KOBAYASHI CASTING CO.,LTDのお問合せフォームです。お問い合わせ内容をご記⼊ください。
このサービスは、加⼯案件の相談や⾒積依頼を⽬的にしたものです。⾃社PRや営業活動には使⽤しないでください。送信内容について、受信者より苦情をいただいた場合、強制的に利⽤を停⽌する等の措置を講ずる場合があります。
ファイルは画像(jpeg, jpg, gif, png, pdf)と圧縮ファイル(zip, lzh)の拡張⼦のみ有効です。最⼤ファイルサイズ 10MB