
BLOG
ナレッジ
技術・サービス
鋳鉄鋳造における組織不良とは?
2026-09-09
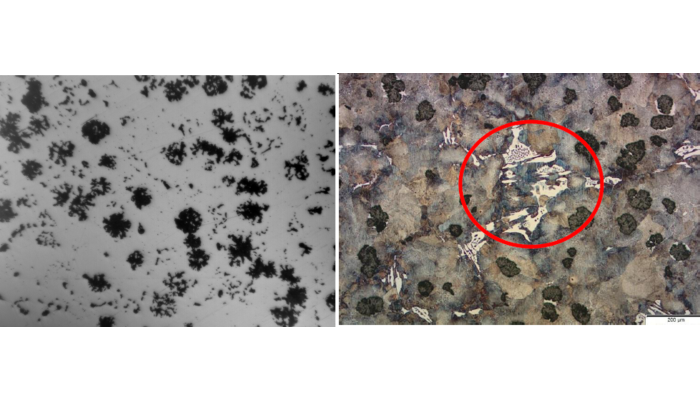
組織不良とは、鋳物内部の金属組織が要求された状態になっていない現象です。例えば、一つの製品の中でも、部位によって組織の大きさや分布にばらつきが生じる場合があります。鋳鉄製品では、金属組織は以下の特性に大きく影響します。
- 硬さ
- 強度
- 耐荷重性
- 切削加工性
- 使用時の製品安定性
鋳物の中でも冷却速度が速い部分では、要求以上に硬い組織が形成されることがあります。その結果、旋削、フライス、穴あけなど、後工程の機械加工が困難になる場合があります。一方、冷却速度が遅い部分では異なる組織が形成されます。この差が大きくなると、一つの鋳物の中で金属組織や機械的性質にばらつきが生じる可能性があります。特にFC(ねずみ鋳鉄)やFCD(ダクタイル鋳鉄)では、基地組織だけでなく、黒鉛の形状、大きさ、分布も鋳物の品質を左右する重要な要素です。これらは製品の強度、硬さ、加工性に直接影響します。
鋳物の組織不良に見られる主な症状
組織不良は、外観だけでは判断しにくい場合があります。しかし、検査や機械加工の工程で、金属組織の不均一を示すいくつかの兆候が確認されることがあります。
部位によって硬さが異なる
肉厚の薄い部分、角部、放熱しやすい部分などは、他の部位よりも速く冷却される傾向があります。冷却速度が過度に速い場合、その部分に高硬度の組織が形成され、場合によっては、望ましくない硬質組織が発生し、切削加工が困難になります。代表的な症状:
- 切削工具の摩耗が早い
- 切削抵抗が大きくなる
- 一部の部位で穴あけや旋削が困難になる
- 加工後の表面品質が安定しない
部位によって金属組織が異なる
一つの鋳物でも、部位によって肉厚が異なることが一般的です。そのため、放熱速度や凝固速度も同じではありません。冷却条件が適切に管理されていない場合、同じ製品の中でも異なる組織が形成され、硬さや機械的性質にばらつきが生じる可能性があります。
化学成分の偏析と組織偏析
溶湯が液体から固体へと凝固する過程では、各元素が必ずしも完全に均一に分布するとは限りません。凝固条件が適切でない場合、化学成分の偏析(一部の部位における化学成分が、他の部分と異なる状態)や組織偏析(部位によって異なる金属組織が形成される状態)が発生する可能性があります。これらの現象により、実際の鋳物の機械的性質が設計要求を満たさなくなります。。
生型鋳造物に組織不良が発生する原因
組織不良は、一つの原因だけで発生するとは限りません。多くの場合、溶解 → 溶湯処理 → 造型 → 注湯 → 凝固 → 冷却という一連の工程における複数の要因が関係しています。
冷却速度が均一でない
冷却速度のばらつきは、組織不良の重要な原因の一つです。鋳物の冷却速度は、以下のような要因に左右されます。
- 鋳物の肉厚
- 製品形状
- 鋳型や中子の構造
- 注湯時の溶湯温度
- 鋳型の熱伝導性
- 鋳型内での冷却時間
例えば、同じ製品の中に厚肉部と薄肉部がある場合、それぞれの冷却速度は異なります。簡単に表すと、薄肉部 → 放熱が速い → 急速に冷却 → 硬い組織が形成されやすい厚肉部 → 放熱が遅い → ゆっくり冷却 → 異なる組織が形成されるこの差が大きすぎると、製品内で機械的性質にばらつきが生じる可能性があります。
鋳鉄の化学成分が適切でない
化学成分は、鋳鉄の凝固および金属組織の形成に直接影響します。材質規格や実際の鋳造条件に対して化学成分が適切でない場合、黒鉛の生成や基地組織の形成が想定どおりに進まない可能性があります。そのため、組織不良を検討する際には、化学成分を以下の条件と併せて確認する必要があります。
- 鋳鉄の材質・規格
- 鋳物の肉厚
- 注湯温度
- 冷却速度
- 製品に要求される機械的性質
化学成分の調整は、単に冷却速度を速くしたり遅くしたりするためのものではありません。凝固過程を適切に制御し、実際の冷却条件に対する鋳鉄の影響を管理することが目的です。
凝固に悪影響を与える元素・不純物
一部の元素や不純物は、鋳鉄の金属組織形成に悪影響を及ぼす可能性があります。材質によって異なりますが、次のような影響が考えられます。
- 黒鉛化を阻害する
- 黒鉛形状に影響する
- 基地組織を変化させる
- 不要な硬質組織が形成されやすくなる
- 製品の機械的性質がばらつく
したがって、溶湯の化学成分は、材質規格や各製品の技術要求に応じて適切な範囲内に管理する必要があります。
接種処理が適切でない
鋳鉄製造において、接種処理は凝固および黒鉛形成を制御するための重要な工程です。接種効果は以下の条件によって左右されます。
- 接種剤の種類
- 接種剤の添加量
- 添加方法
- 溶湯温度
- 処理タイミング
- 接種処理から注湯までの時間
これらの条件が安定していない場合、鋳造ロットごとに組織が変化する可能性があります。また、接種効果は処理後、時間の経過とともに低下する傾向があります。接種後の溶湯を長時間保持すると黒鉛形成能力が低下し、鋳物の組織や硬さに影響する可能性があります。そのため、接種処理から注湯までの時間を適切に管理することが重要です。
FCDの球状化処理が安定していない
FCD(ダクタイル鋳鉄)では、化学成分や冷却速度の管理に加え、球状化処理が非常に重要です。球状化剤の種類・添加量、処理温度、処理前の溶湯成分、球状化処理から注湯までの時間などは、以下の要素に影響します。
- 黒鉛形状
- 黒鉛球状化率
- 黒鉛球数
- 黒鉛の分布
- 最終的な機械的性質
そのため、FCDに組織不良が発生した場合は、溶解工程だけでなく、球状化処理、接種処理、注湯条件まで総合的に確認する必要があります。
注湯条件が安定していない
注湯温度や注湯作業も、鋳物の凝固過程に直接関係します。以下の条件にばらつきがあると、凝固条件に影響する可能性があります。
- 注湯温度
- 注湯時間
- 溶湯保持時間
- 接種処理・球状化処理後の経過時間
- 注湯量
組織不良を抑制するためには、一つの条件だけを調整するのではなく、鋳造工程全体を安定した条件で管理することが重要です。
組織不良が鋳物品質に与える影響
製品の機械的性質が不均一になる
金属組織は材料特性を大きく左右します。部位によって組織が異なると、硬さ、強度、耐荷重性などにもばらつきが生じる可能性があります。特に自動車部品、産業機械部品など、荷重がかかる鋳物部品では注意が必要です。
機械加工が困難になる
組織不良によって生じる代表的な問題の一つが、一部の鋳物部位が過度に硬くなり、機械加工が難しくなることです。その結果、
- 工具摩耗の増加
- 工具寿命の低下
- 切削条件の変更
- 加工時間の増加
- 製造コストの増加
- 量産時の加工品質のばらつき
などにつながる可能性があります。特に鋳造後に複数のCNC加工工程を必要とする部品では、ライン全体の生産性に大きな影響を与える場合があります。
品質要求を満たせないリスクが高まる
組織不良によって、以下の品質要求を満たせなくなる可能性があります。
- 硬さ
- 機械的性質
- 金属組織
- 材質要求
- 顧客独自の品質基準
量産においてロットごとに組織が変動すると、製品品質の安定性にも影響します。
生型鋳造における組織不良の対策
組織不良を抑制するためには、化学成分、凝固・冷却条件、接種処理・球状化処理、注湯条件を総合的に管理する必要があります。一つの条件だけを調整しても、根本的な原因を解決できない場合があります。
凝固過程と冷却速度を管理する
まず、製品形状と冷却条件の関係を確認する必要があります。主な管理項目:
- 各部位の肉厚
- 熱が集中しやすい部位
- 鋳型構造
- 中子構造
- 注湯温度
- 鋳型内での冷却時間
肉厚差の大きい製品では、鋳造方案を設計する段階から凝固条件を検討することが重要です。
適切な化学成分に調整する
化学成分は、材質 + 製品形状 + 肉厚 + 鋳造条件 + 要求機械的性質を総合的に考慮して設定する必要があります。目的は、凝固を安定させ、要求された金属組織を形成することです。
凝固に悪影響を与える元素を管理する
金属組織形成に悪影響を与える可能性のある元素は、適切な範囲内で管理する必要があります。その管理値はすべての鋳物に一律に適用するのではなく、
- 鋳鉄の種類
- 材料規格
- 要求機械的性質
- 顧客が要求する金属組織
などに基づいて設定する必要があります。
接種処理条件を調整する
接種処理が原因として考えられる場合は、以下の条件を再確認します。
- 接種剤の種類
- 添加量
- 処理方法
- 処理温度
- 添加タイミング
- 接種処理から注湯までの時間
これらの条件を安定させることで、鋳造ロット間の組織ばらつきを低減できます。
FCDでは球状化処理を適切に管理する
球状黒鉛鋳鉄では、要求される黒鉛組織を確保するため、球状化処理を個別に管理する必要があります。以下の条件を総合的に確認します。
- 溶湯の化学成分
- 球状化剤
- 処理量
- 温度
- 時間
- 処理後の注湯条件
注湯作業と注湯条件を安定させる
量産時には、溶湯温度 → 溶湯処理 → 待ち時間 → 注湯 → 凝固 → 冷却という一連の条件を安定させる必要があります。作業を標準化することでロット間のばらつきを抑え、量産時の品質安定につながります。
鋳物の組織不良をどのように検出するか?
組織不良は材料内部で発生するため、製品の外観だけで評価することはできません。代表的な検査方法には以下があります。
| 検査方法 | 目的 |
| 金属組織観察 | 基地組織、黒鉛形状、黒鉛分布を確認 |
| 硬さ測定 | 部位による硬さのばらつきを確認 |
| 化学成分分析 | 材料成分に起因する要因を確認 |
| 引張試験・機械的性質試験 | 強度および機械的性質を評価 |
| 鋳物砂検査 | 生型砂の造型条件の安定性を確認 |
組織不良の管理は鋳造工程全体から
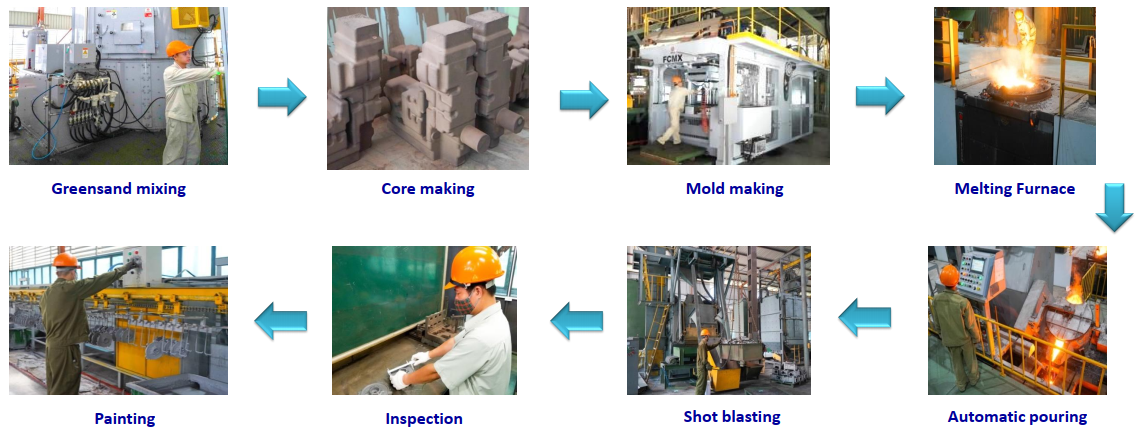
組織不良を単なる「冷却時の不良」として捉えるべきではありません。最終的な金属組織の品質は、次の鋳造工程全体によって決まります。原材料 → 溶解 → 化学成分管理 → 接種・球状化処理 → 造型 → 注湯 → 凝固・冷却 → 金属組織・機械的性質検査そのため、量産における組織不良を抑制するには、原材料の受入れから鋳造後の検査まで、一貫して工程を管理することが重要です。特に生型鋳造では、鋳物砂、溶湯、注湯条件、冷却時間の安定性が、製品間の均一な金属組織を維持するうえで重要となります。
DISOCOのFC・FCD生型鋳造対応力
DISOCO(Song Cong Diesel Limited Company)は、FC・FCD鋳物に対応する新東工業社製自動生型造型ラインを保有し、年間10,000トンの生産能力、30秒/モールドの造型速度を実現しています。また、自動・半自動鋳造ラインを含め、年間14,000トンの生産体制を敷いています。さらに、CATIA/SOLID Castを活用した金型・鋳造方案の設計・シミュレーションに加え、金属組織顕微鏡、発光分光分析装置、硬さ試験機、引張試験機、鋳物砂分析装置などの検査設備を備え、材料から完成品までの品質管理に対応しています。鋳鉄部品の新規開発や、金属組織、硬さ、機械的性質、切削加工性などでお困りの場合は、図面、材質、製品重量、技術要求をご提示いただければ、DISOCOにて適切な生産方法を検討いたします。
PICKUP
技術・サービス
CONTACT
お問い合わせ