
BLOG
ナレッジ
技術・サービス
砂型鋳造における鋳物の欠け不良:原因・影響・対策
2026-06-12
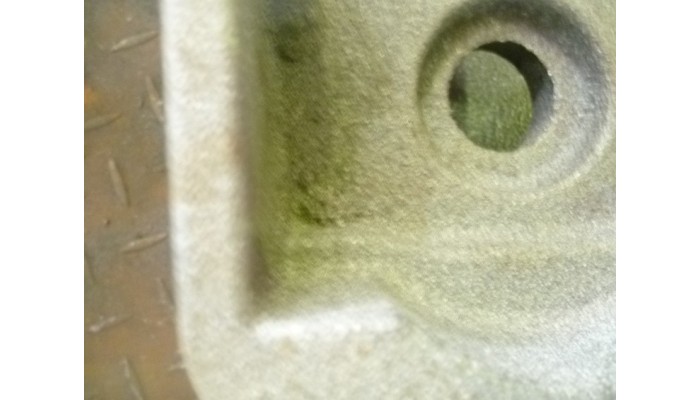
砂型鋳造による鋳鉄製品の製造工程では、ガス欠陥、引け巣、型ずれなどの凝固時に発生する鋳造欠陥以外にも、鋳造後の工程で発生する不良があります。その中でも比較的よく見られるのが鋳物の欠け不良(チッピング欠陥)です。この欠陥は、製品の寸法、形状、表面品質を損なう可能性があり、不良率や製造コストの増加につながります。
鋳物の欠け不良とは
欠け不良とは、鋳物の一部が欠損したり、角部が欠けたり、設計形状より材料が不足した状態を指します。主にエッジ部やコーナー部、薄肉部など、機械的な衝撃を受けやすい箇所で発生します。鋳物の欠け不良は、以下のような特徴によって確認できます。
- 鋳物の角部やエッジ部の欠け
- 製品形状の一部欠損
- 表面の局部的な破損や剥離
- 設計図面に対する寸法不良
多くの場合、欠け不良は湯回り不良や鋳込み不足と混同されることがあります。しかし実際には、鋳物が完成した後の工程で発生するケースが多く見られます。
鋳物の欠け不良の原因
型ばらし時の衝撃
金属が凝固した後、鋳物は砂型から取り出されます。この型ばらし工程において過度な衝撃を与えたり、不適切な工具を使用したりすると、薄肉部や突出部が欠けやすくなります。これは鋳鉄鋳物や鋳鋼品で特によく見られる原因です。
湯口・押湯の切断工程での衝撃
鋳物仕上げ工程では、湯口や押湯を切断します。切断位置が不適切であったり、過大な力が加わったりすると、その衝撃によって鋳物の一部が割れたり欠けたりすることがあります。
搬送時の衝突
鋳物は重量が大きく、複雑な形状を持つことが少なくありません。工程間の移動や積み込み、荷降ろし時に鋳物同士や搬送設備と接触すると、エッジ部の欠けや表面損傷が発生する可能性があります。
製品・鋳型設計上の問題
以下のような設計上の問題も欠け不良の原因となります。
- 薄肉部や鋭角部が多く、欠けやすい形状設計
- 大型鋳物に対して不適切な吊り上げポイントや搬送方法
このような設計上の問題により、鋳造後の取り扱い工程で欠けが発生しやすくなります。
欠け不良が鋳物に与える影響
欠け不良は外観品質だけでなく、製品性能にも影響を及ぼします。主な影響は以下の通りです。
- 加工寸法の不良
- 組立性の低下
- 欠け部における機械的強度の低下
- 補修溶接や修正作業の増加
- 不良率の上昇
特に機械フレーム、減速機ケーシング、ベッド、クランクシャフトなどの重要部品では、欠け不良によって製品として使用できなくなる場合があります。
鋳物の欠け不良対策
適切な型ばらし作業
- 鋳物への直接的な衝撃を避ける
- 適切な型ばらし設備を使用する
- 作業者への教育を徹底する
仕上げ工程の管理
- 湯口・押湯を適切な位置で切断する
- 材質に適した切断設備を使用する
- 過度な衝撃を与えない
搬送・保管管理の徹底
- 専用パレットや治具を使用する
- 製品同士の接触を防ぐ
- 荷役時の衝突を最小限に抑える
モデル・鋳型設計の見直し
- パターン製作前に図面を確認する
- パターン寸法を定期的に点検する
- 注湯前に鋳型を検査する
- 鋳型組立を標準通りに実施する
欠け不良は砂型鋳造で発生しやすい鋳造欠陥の一つであり、主に型ばらし、仕上げ、搬送工程での機械的衝撃によって発生します。金属の凝固過程で生じる欠陥ではありませんが、鋳物の品質、寸法精度、使用性能に大きな影響を与えます。製造工程の管理、適切なパターン・鋳型設計、そして正しい搬送方法を徹底することで、不良率の低減と品質向上を実現できます。
DISOCOの生砂型鋳造技術
DISOCOは、日本製自動造型ラインを導入し、大規模なFC・FCD鋳物の生砂型 鋳造(グリーンサンド鋳造)を行っています。エンジン部品、減速機、農業機械、産業機械向け鋳物を製造し、安定した品質と高い生産能力を実現しています。また、自動化された生砂型鋳造ラインと充実した品質管理体制により、国内外の顧客に対して高品質な鋳物製品を安定供給しています。
PICKUP
技術・サービス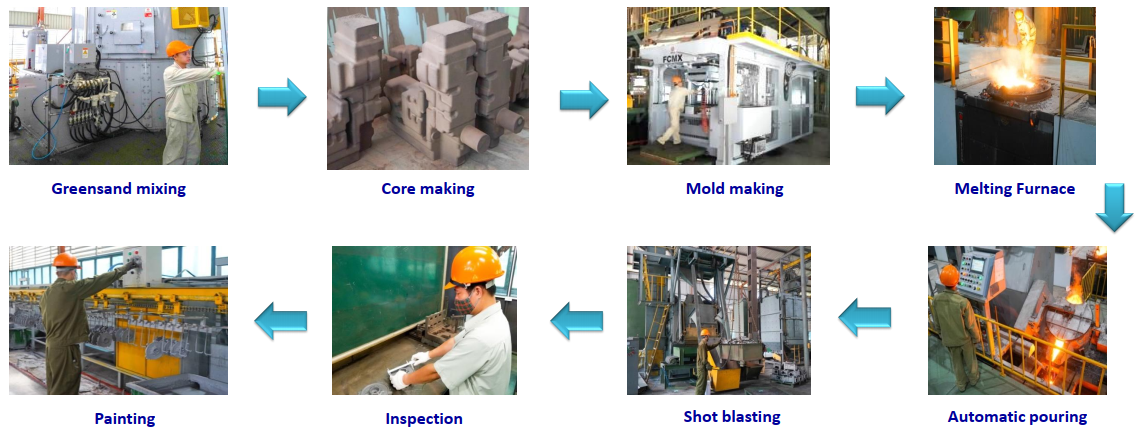
CONTACT
お問い合わせ