
BLOG
ナレッジ
技術・サービス
砂型鋳造におけるバリ欠陥の原因と改善方法の分析
2026-04-22
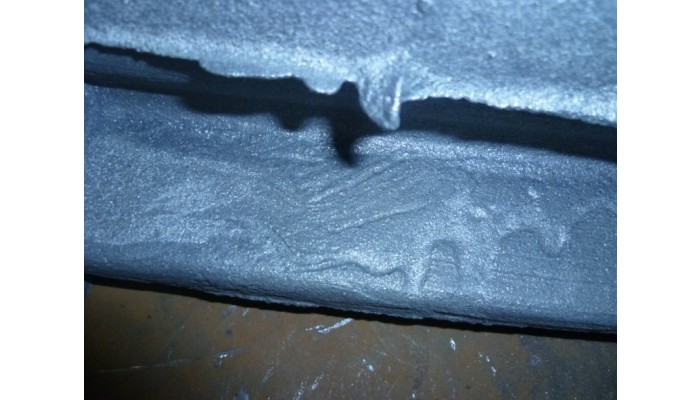
砂型鋳造におけるバリ不良の原因分析および改善方法
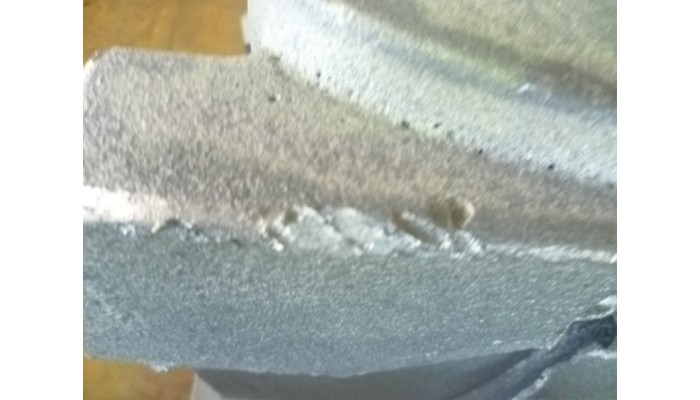
砂型鋳造、特にFC・FCD材の鋳造において、バリは代表的な欠陥の一つです。これは溶融金属が型の外へはみ出して固化する現象であり、主にパーティング面(型割り部)や巾木(幅木)などの接合部に発生します。
この不良は外観品質に影響を与えるだけでなく、鋳造後の追加加工工数を増加させ、生産コストの上昇につながります。
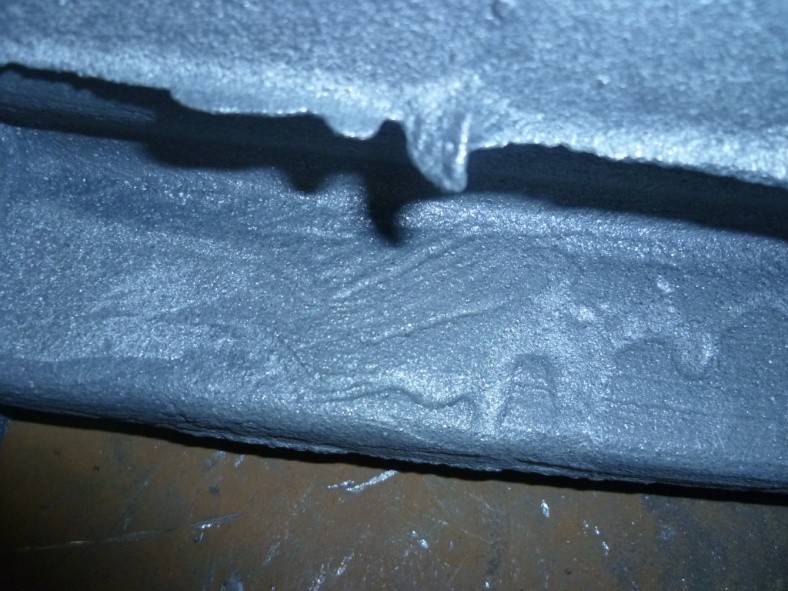
■ 現象と影響
- パーティング面や中子設置部に余剰金属が発生する =バリ
- エッジ部に鋭利なバリが形成され、外観品質を損なう
- 局所的な寸法不良を引き起こす
- バリ除去のための追加加工が必要となり、工数が増加する
- 製品の精度および仕上げ時間に影響を与える
■ バリ発生の主な原因
バリ不良は主に型の密閉性および型表面の品質に起因します。
- 型合わせ不良によるパーティング面の隙間
- 型締め力不足による注湯時の金属の漏出
- 巾木のR(コーナー半径)が大きく、砂の崩壊を誘発
- パターン表面の粗さにより造型時に砂剥離が発生
- 砂型の強度不足により、溶湯圧で型が破壊されやすい
■ バリ不良の対策
- 巾木接合部のRを適正化(過大なRの削減)
- パターンの研磨による表面品質の向上
- 型合わせ精度の向上によるパーティング面の密閉性確保
- 注湯時の安定した型締め力の確保
- 砂品質(含水率・強度・結合性)の管理強化
- 造型および型組付け作業の標準化
■ DISOCOの砂型鋳造ソリューションによるバリ低減と表面品質向上
DISOCOでは、日本・新東工業(SINTO)製設備を採用した自動造型システムにより、パーティング面(型割り部)の高い精度と密閉性を確保し、溶湯の漏れを抑制しています。
また、パターン設計および製作工程を厳密に管理し、鋳造シミュレーションを活用することで、巾木(幅木)などの応力集中箇所における砂崩れリスクを低減しています。
さらに、砂混練から造型、注湯に至るまでの一貫した生産プロセスにより、砂型の強度を安定化させ、初期段階からバリの発生を抑制します。
これにより、DISOCOは後工程の仕上げ工数を大幅に削減し、製品の表面品質向上と生産コストの最適化を実現しています。
👉 DISOCOの砂型鋳造ソリューションに関する詳細資料をダウンロードし、バリ低減および加工コスト削減のポイントをご確認ください。
PICKUP
技術・サービス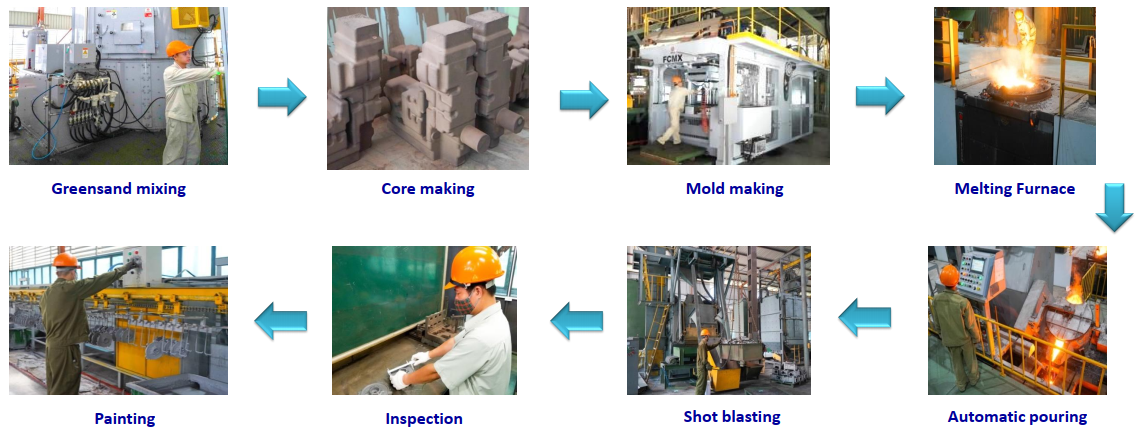
CONTACT
お問い合わせ