
BLOG
ナレッジ
技術・サービス
溶湯不足による鋳鉄鋳造における形状・寸法・重量の誤差を抑制する対策
2026-04-22

湯回り不足による鋳鉄鋳物の形状・寸法・重量不良を防ぐための対策
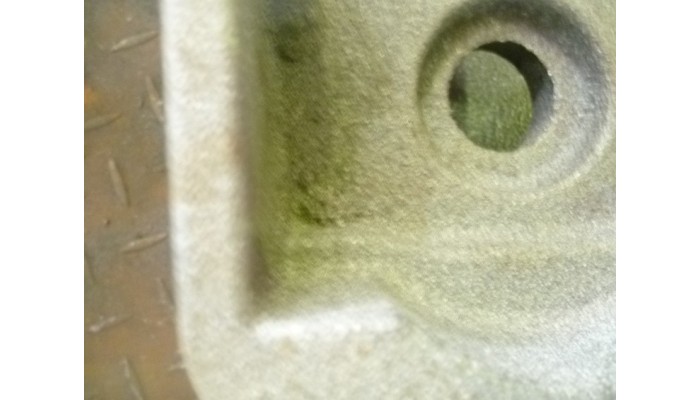
鋳鉄鋳造工程において、特生型砂型鋳造では、鋳物の形状・寸法・重量が設計どおりにならない不良の一つとして、湯回り不足が挙げられます。
この不良は、溶湯が鋳型内部を完全に充填できない場合に発生し、凝固後の鋳物の一部が設計形状どおりに形成されない状態を指します。
この現象は、FC材・FCD材の鋳造において比較的よく見られる欠陥であり、特に形状が複雑な部品や肉厚の薄い部品で発生しやすい特徴があります。
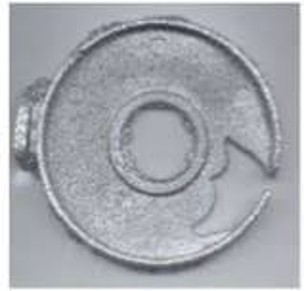
鉄鋳物における湯回り不足の主な原因
砂型鋳造では、溶湯の注湯条件や鋳造システムの設計など、さまざまな要因によって鋳不足が発生する可能性があります。
- 注湯金属量の不足
鋳型内に注がれる溶湯量が不足すると、鋳型キャビティを完全に満たすことができず、凝固後の鋳物の一部が欠けた状態になります。
- 溶湯の流動性不足
注湯温度が低い、または合金成分が適切でない場合、溶湯が鋳型内で早期に凝固し、鋳型の末端まで充填できないことがあります。
- 不適切な湯口系設計
湯道・湯口の断面積が小さい、または設計が不適切な場合、鋳型内への溶湯供給速度や流量が不足することがあります。
- 砂型のガス抜け不良
生型砂型鋳造では、砂型の通気性が不足すると鋳型内部のガス圧が上昇し、溶湯の流れを妨げる可能性があります。
- 鋳物肉厚が薄い
肉厚の薄い鋳鉄部品では溶湯の凝固が早く、流動が途中で止まりやすいため、局所的な金属不足が発生することがあります。
生型砂型鋳造における欠陥防止対策
鉄鋳物の形状・寸法不良を防ぐためには、鋳型設計と鋳造プロセスの両方を最適化することが重要です。
- 砂型混合砂の通気性を高める、またはガス抜き機構を追加し、鋳型のガス排出性を改善する。
- 化学成分の調整や注湯温度の管理により、溶湯の流動性を向上させる。
- 鋳型の組立および締結工程を標準化し、注湯時の密閉性と安定性を確保する。
- 湯口系設計を最適化し、溶湯が鋳型内を迅速かつ均一に充填できるようにする。
- 製品設計を見直し、欠肉が発生しやすい箇所の肉厚を適切に調整する。
DISOCOの生砂型による鋳造能力
鋳鉄鋳造における欠陥を効果的に抑制するためには、設備の性能と品質管理体制が非常に重要です。
DISOCOは、日本基準に基づく自動生砂型鋳造ラインを運用しており、FC・FCD鋳鉄製品の安定した品質と高い生産性を実現しています。
生砂型鋳造ライン 技術仕様
- 自動生型砂型鋳造ライン:新東工業(日本)
- 生産能力:14,000トン/年
- 造型速度:30秒/型
- 鋳型サイズ:700 × 600 × 500 mm
- 対応材質:FC・FCD(1~70 kg)
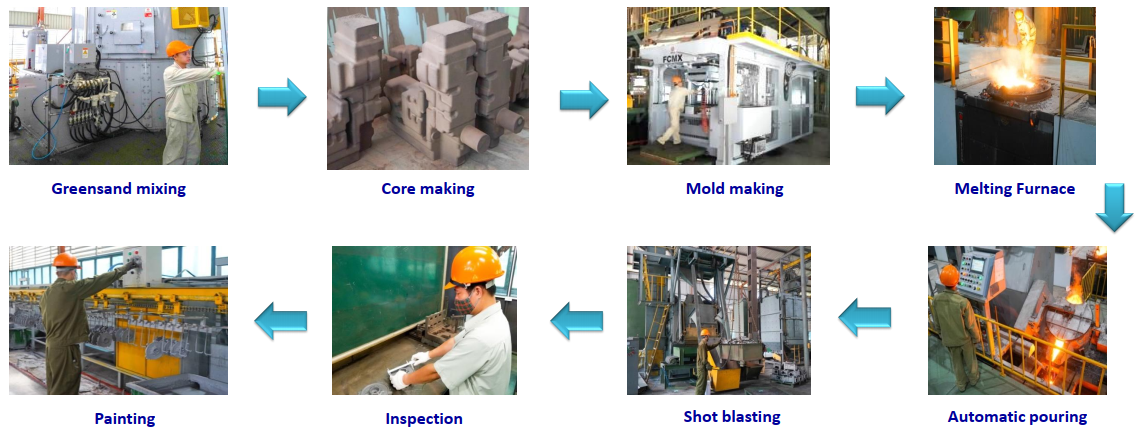
本ラインでは、以下の工程を含む生砂型鋳造プロセスを完全自動化しています。
- 砂混練工程
- 砂型造型工程
- 溶湯注湯工程
- 解枠および後処理工程
さらに、DISOCOでは鋳物品質を確保するため、以下の総合的な品質管理システムを導入しています。
- 発光分光分析装置(Spectrometer):金属成分分析
- 三次元測定機(3D CMM):寸法測定
- 超音波検査(UT):内部欠陥検査
- 硬度試験 / 引張試験:機械特性評価
- 新東工業製砂分析機(Sand Analyzer):鋳型砂品質管理
このような最新の生型砂型鋳造設備と厳格な品質管理体制により、DISOCOは自動車、産業機械、各種設備機器向けに高品質な鋳鉄鋳物を安定的に供給しています。
PICKUP
技術・サービス
CONTACT
お問い合わせ