
BLOG
ナレッジ
技術・サービス
砂型鋳造における鋳物ずれの原因分析と改善方法
2026-04-22

砂型鋳造における鋳物のずれ不良の原因分析および改善方法
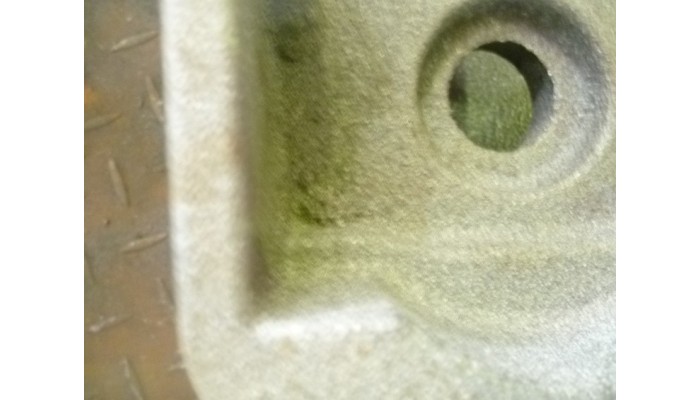
砂型鋳造、特にFC・FCD材の鋳造において、「ずれ不良」は代表的な欠陥の一つです。これは上下型が型割り部で正しく一致せず、鋳物の各部が相対的にずれてしまう現象を指します。
この不良は形状・寸法精度の低下だけでなく、金属の充填バランスや重量分布にも影響を与え、鋳造後の追加加工工程の発生や加工コストの増加につながります。
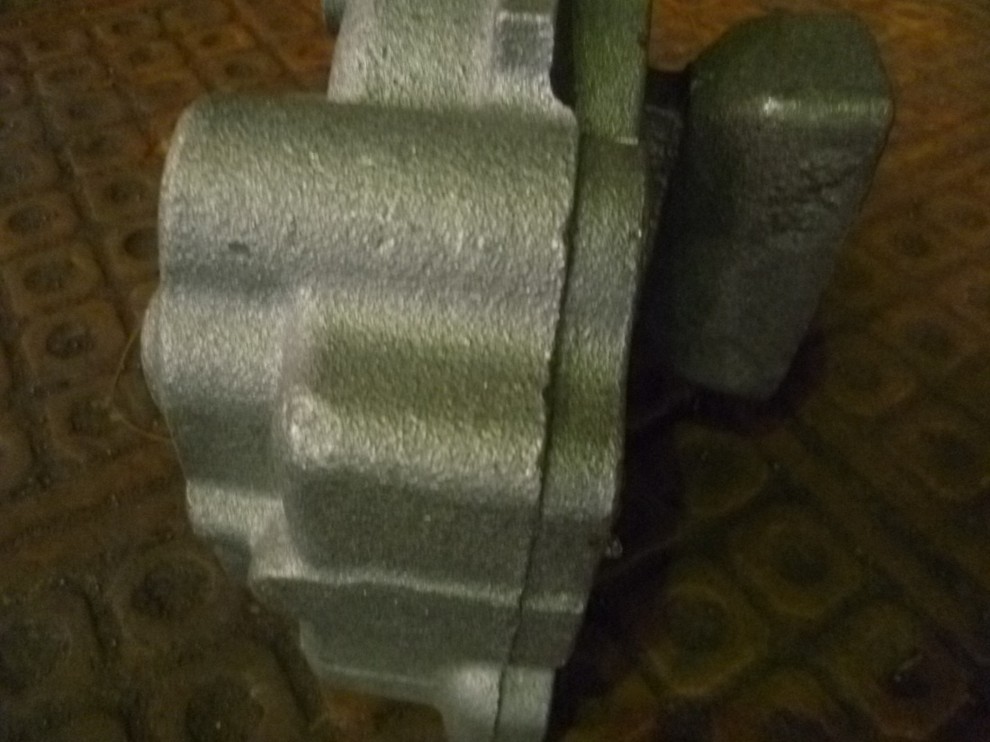
■ 現象と影響
- 砂型鋳造では型の強度が低く、変形しやすいため発生しやすい
- 型割り部に段差が発生し、上下型のずれが生じる
- 寸法精度が悪化し、設計公差を超過する可能性がある
- 金属の分布が不均一となり、局所的な重量ばらつきが発生する
- バリの発生や表面仕上げが必要となり、加工コストが増加する
■ 鋳物ずれ不良の主な原因
ずれ不良は主に型の位置決めおよび組付け工程における誤差に起因します。
- 型製作時におけるパターンの位置決め不良
- パターンおよび位置決めピンの摩耗・精度低下
- 型合わせ作業のばらつき(手作業による精度不安定)
- 型締め力不足による注湯時のずれ
■ ずれ不良を抑制するための対策
- 位置決めピンの定期点検およびメンテナンスの実施
- 型組付け工程の標準化による作業ばらつきの低減
- 注湯時の安定した型締め力の確保
- 砂型の強度および品質管理の徹底
- 作業者への教育・訓練による組付け精度の向上
■ DISOCOの砂型鋳造ソリューションによるずれ不良の低減と精度向上
DISOCOでは、金型設計から注湯工程に至るまでの一貫したプロセス管理と自動化により、砂型鋳造におけるずれ不良の低減を実現しています。
日本の新東工業製設備を採用した自動造型・注湯システムにより、安定した造型精度と高速サイクルを両立し、コープ・ドラッグ間のずれを効果的に抑制します。
さらに、鋳造シミュレーションソフト(SOLID Cast)を活用し、金属流動の解析および最適な型設計を実施することで、量産前段階から不良リスクを低減しています。
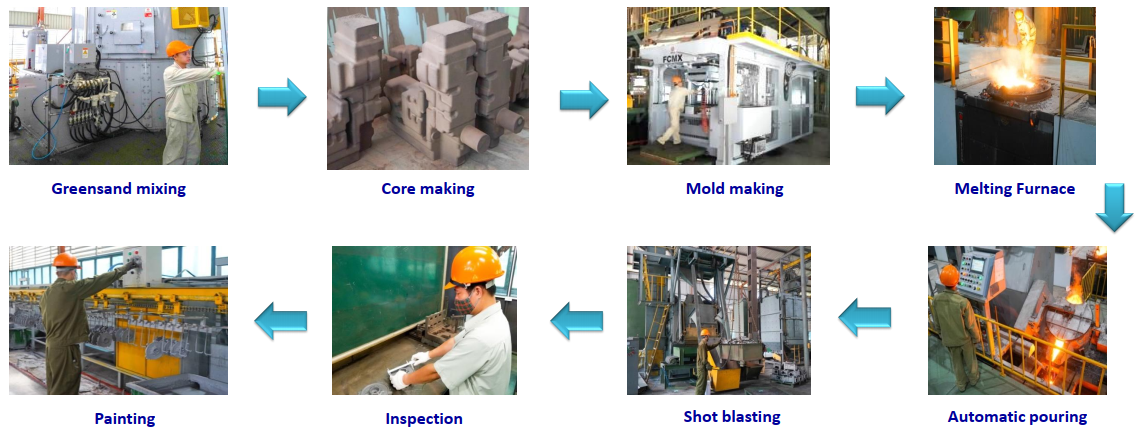
また、砂混練、造型、注湯、検査、仕上げに至るまでの工程を標準化し、三次元測定機(CMM)や非破壊検査(NDT)などの品質管理体制と組み合わせることで、初期工程からずれ不良の検出・抑制を可能にしています。
これらの取り組みにより、DISOCOはずれ不良の発生率を大幅に低減するとともに、量産品における品質の安定化を実現し、国内外の厳しい要求に対応しています。
👉 DISOCOの砂型鋳造ソリューションの詳細資料を今すぐダウンロードし、量産における精度向上と不良低減のポイントをご確認ください。
PICKUP
技術・サービス
CONTACT
お問い合わせ