BLOG
Kho tri thức
Công nghệ và Dịch vụ
Quy trình sản xuất linh kiện thiêu kết: Từ bột kim loại đến sản phẩm hoàn thiện
2026-08-26
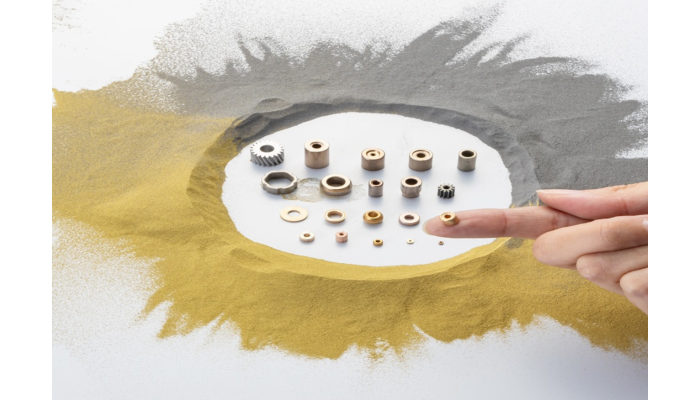
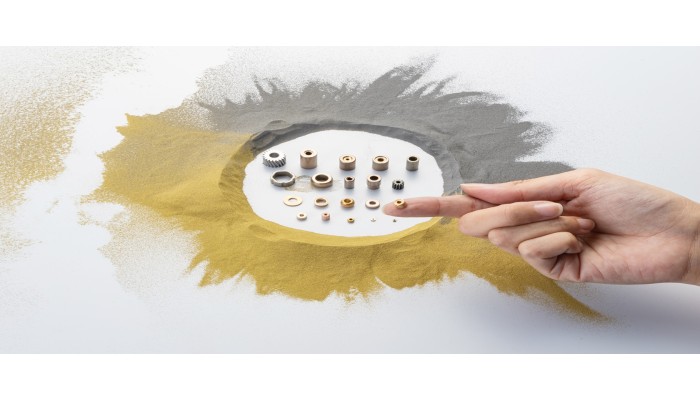
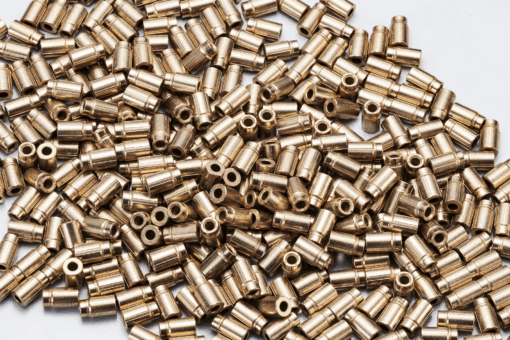
Linh kiện thiêu kết được sử dụng trong nhiều loại máy móc, thiết bị điện, ô tô và các cơ cấu chính xác. Khác với phương pháp gia công cắt gọt từ phôi kim loại đặc, công nghệ luyện kim bột tạo hình sản phẩm từ bột kim loại, sau đó thực hiện thiêu kết để liên kết các hạt vật liệu và tạo ra các đặc tính cần thiết cho chi tiết.Về cơ bản, quy trình sản xuất linh kiện thiêu kết gồm các công đoạn: lựa chọn bột kim loại → trộn nguyên liệu → ép tạo hình → thiêu kết → hiệu chỉnh kích thước → gia công, xử lý sau thiêu kết → kiểm tra chất lượng.Mỗi công đoạn đều có vai trò riêng và ảnh hưởng đến kích thước, mật độ, cơ tính cũng như đặc tính bề mặt của sản phẩm hoàn thiện.
Linh kiện thiêu kết là gì?
Linh kiện thiêu kết là chi tiết kim loại được sản xuất chủ yếu bằng Powder Metallurgy (PM – luyện kim bột).Thay vì bắt đầu từ một khối kim loại rồi cắt bỏ vật liệu để tạo hình, phương pháp này sử dụng bột kim loại làm nguyên liệu. Bột được đưa vào khuôn, ép dưới áp lực để tạo hình, sau đó được nung trong điều kiện nhiệt độ và môi trường khí được kiểm soát.Trong quá trình thiêu kết, các hạt kim loại liên kết với nhau, từ đó làm tăng độ bền và hình thành các đặc tính cần thiết của chi tiết. Vật liệu thông thường không cần phải nóng chảy hoàn toàn như trong quá trình đúc.Một đặc điểm của công nghệ luyện kim bột là có thể tạo sản phẩm có hình dạng gần với kích thước hoàn thiện ngay từ công đoạn ép và thiêu kết. Tuy nhiên, tùy theo yêu cầu về dung sai, độ cứng, khả năng chống mài mòn, chống ăn mòn hoặc chức năng sử dụng, sản phẩm vẫn có thể cần thêm các công đoạn hoàn thiện sau thiêu kết.
Quy trình sản xuất linh kiện thiêu kết gồm những công đoạn nào?
Một quy trình sản xuất cơ bản có thể được tóm tắt như sau:Lựa chọn bột kim loại → Trộn bột và phụ gia → Ép tạo hình → Thiêu kết → Hiệu chỉnh kích thước → Gia công và xử lý sau thiêu kết → Kiểm tra chất lượngTùy theo vật liệu, hình dạng và chức năng của sản phẩm, điều kiện ở từng công đoạn sẽ được thiết lập khác nhau.
Bước 1: Lựa chọn bột kim loại
Nguyên liệu là yếu tố đầu tiên cần xem xét khi sản xuất linh kiện thiêu kết.Tùy vào yêu cầu về cơ tính, ma sát, khả năng chịu tải, chống mài mòn, chống ăn mòn hoặc các đặc tính chức năng khác, nhà sản xuất sẽ lựa chọn hệ vật liệu phù hợp.Các yếu tố cần xem xét không chỉ bao gồm thành phần hóa học mà còn có:
- kích thước hạt bột;
- hình dạng hạt;
- khả năng chảy và điền đầy khuôn;
- khả năng nén;
- mật độ có thể đạt được sau khi ép.
Bột sắt, bột đồng và nhiều hệ hợp kim khác nhau có thể được sử dụng tùy theo loại linh kiện cần sản xuất.Do đó, lựa chọn vật liệu phù hợp ngay từ đầu là một bước quan trọng để kiểm soát đặc tính của sản phẩm sau thiêu kết.
Bước 2: Trộn bột kim loại và phụ gia
Sau khi lựa chọn nguyên liệu, các loại bột kim loại và thành phần cần thiết được phối trộn theo tỷ lệ xác định.Tùy theo vật liệu, hỗn hợp có thể bao gồm bột kim loại nền, các nguyên tố hợp kim và chất bôi trơn phục vụ quá trình ép.Mục tiêu của công đoạn trộn là tạo ra hỗn hợp nguyên liệu có độ đồng đều cao trước khi đưa vào khuôn.Nếu thành phần bột không phân bố đồng đều, mật độ và đặc tính của sản phẩm sau thiêu kết cũng có thể không đồng nhất giữa các vị trí.Vì vậy, công đoạn trộn không đơn thuần là kết hợp các loại bột với nhau mà còn có vai trò tạo điều kiện ổn định cho các bước ép tạo hình và thiêu kết tiếp theo.
Bước 3: Ép bột tạo hình
Hỗn hợp bột sau khi chuẩn bị được nạp vào khuôn và ép dưới áp lực để tạo thành hình dạng ban đầu của linh kiện.Sản phẩm ở giai đoạn này thường được gọi là green compact – phôi ép trước khi thiêu kết.Phôi đã có hình dạng gần với sản phẩm cuối cùng nhưng các hạt kim loại chưa được liên kết đủ bền như sau quá trình thiêu kết.Trong công đoạn ép, cần kiểm soát các yếu tố như:
- lượng bột được nạp vào khuôn;
- áp lực ép;
- sự phân bố mật độ trong chi tiết;
- khả năng tháo sản phẩm khỏi khuôn;
- độ ổn định của kích thước phôi.
Mật độ của phôi là một thông số đáng chú ý bởi nó có liên quan mật thiết đến độ xốp, độ bền và các đặc tính của sản phẩm sau thiêu kết.Đối với những chi tiết có hình dạng phức tạp hoặc có sự thay đổi lớn về chiều dày, việc kiểm soát phân bố mật độ trong quá trình ép càng trở nên quan trọng.
Bước 4: Thiêu kết
Sau khi ép tạo hình, phôi được đưa vào lò để thực hiện sintering – thiêu kết.Đây là một trong những công đoạn quan trọng nhất của toàn bộ quy trình.Trong quá trình thiêu kết, chi tiết được nung ở điều kiện nhiệt độ phù hợp trong một khoảng thời gian xác định. Dưới tác động của nhiệt, liên kết giữa các hạt kim loại được hình thành và phát triển, giúp phôi ép trở thành một chi tiết có độ bền và đặc tính cơ học cần thiết.Thiêu kết vì vậy không nên được hiểu đơn giản là “nung nóng bột kim loại”.Chất lượng của quá trình còn phụ thuộc vào nhiều điều kiện như:
- nhiệt độ thiêu kết;
- thời gian duy trì nhiệt;
- môi trường khí trong lò;
- tốc độ gia nhiệt;
- điều kiện làm nguội.
Việc kiểm soát môi trường trong lò cũng có ý nghĩa quan trọng đối với phản ứng trên bề mặt vật liệu và chất lượng sản phẩm.Sau quá trình thiêu kết, chi tiết đạt được độ bền cao hơn đáng kể so với phôi ép ban đầu. Tuy nhiên, sản phẩm chưa nhất thiết đã hoàn thiện ngay tại bước này.Tùy theo yêu cầu sử dụng, linh kiện có thể tiếp tục được hiệu chỉnh kích thước, gia công cơ khí, nhiệt luyện hoặc xử lý bề mặt.
Bước 5: Hiệu chỉnh kích thước sau thiêu kết
Trong quá trình thiêu kết, kích thước của chi tiết có thể có sự thay đổi so với phôi ép ban đầu.Đối với những sản phẩm yêu cầu kiểm soát kích thước chặt chẽ, sau thiêu kết có thể thực hiện thêm công đoạn sizing hoặc calibration – hiệu chỉnh kích thước.Chi tiết được đưa vào khuôn hiệu chỉnh để điều chỉnh lại hình dạng và kích thước theo yêu cầu.Tùy sản phẩm, công đoạn này có thể giúp:
- cải thiện độ chính xác kích thước;
- điều chỉnh hình dạng;
- kiểm soát một số dung sai;
- nâng cao độ ổn định giữa các sản phẩm trong sản xuất hàng loạt.
Một số trường hợp cũng có thể sử dụng các phương pháp như coining tùy theo mục đích và yêu cầu của chi tiết.
Bước 6: Gia công và xử lý sau thiêu kết
Không phải mọi linh kiện đều kết thúc quy trình sau khi thiêu kết và hiệu chỉnh kích thước.Tùy vào chức năng của sản phẩm, có thể cần thực hiện thêm các công đoạn gia công hoặc xử lý sau thiêu kết.
Gia công cơ khí sau thiêu kết
Một trong những lợi thế của luyện kim bột là khả năng tạo chi tiết gần với hình dạng cuối cùng. Tuy nhiên, những vị trí có yêu cầu đặc biệt về dung sai, hình dạng hoặc bề mặt vẫn có thể cần gia công bổ sung.Các phương pháp có thể bao gồm:
- tiện;
- khoan;
- taro;
- mài;
- gia công các bề mặt hoặc vị trí có yêu cầu độ chính xác cao.
Việc có cần gia công bổ sung hay không phụ thuộc vào thiết kế và yêu cầu kỹ thuật cụ thể của từng sản phẩm.
Nhiệt luyện sau thiêu kết
Đối với một số loại vật liệu và ứng dụng, nhiệt luyện có thể được thực hiện sau thiêu kết để điều chỉnh đặc tính của chi tiết.Mục đích có thể bao gồm:
- tăng độ cứng;
- cải thiện cơ tính;
- nâng cao khả năng chống mài mòn.
Điều kiện nhiệt luyện cần được lựa chọn dựa trên thành phần vật liệu và chức năng thực tế của linh kiện.
Xử lý bề mặt sau thiêu kết
Linh kiện thiêu kết, đặc biệt là vật liệu nền sắt, có thể cần được xem xét thêm về khả năng chống gỉ và chống ăn mòn trong môi trường có độ ẩm cao.Do cấu trúc của vật liệu thiêu kết tồn tại các lỗ rỗng, nước, hơi ẩm hoặc các tác nhân từ môi trường có thể xâm nhập vào bên trong vật liệu. Vì vậy, tùy theo điều kiện sử dụng, xử lý bề mặt có thể được áp dụng nhằm:
- cải thiện khả năng chống ăn mòn;
- tăng khả năng chống mài mòn;
- cải thiện đặc tính bề mặt;
- đáp ứng yêu cầu sử dụng trong môi trường cụ thể.
Việc lựa chọn phương pháp xử lý cần được xem xét cùng với vật liệu, mật độ của chi tiết, điều kiện sử dụng và đặc tính cần đạt được, thay vì chỉ lựa chọn dựa trên tên của lớp phủ.
Bước 7: Kiểm tra chất lượng sản phẩm
Sau khi hoàn thành các công đoạn sản xuất và xử lý cần thiết, linh kiện được kiểm tra trước khi xuất xưởng.Nội dung kiểm tra được xác định dựa trên bản vẽ, chức năng và yêu cầu kỹ thuật của từng sản phẩm.Các hạng mục có thể bao gồm:
- kích thước và dung sai;
- ngoại quan;
- mật độ;
- độ cứng;
- đặc tính cơ học;
- tình trạng bề mặt;
- các đặc tính chức năng riêng của sản phẩm.
Do mỗi linh kiện có điều kiện làm việc khác nhau, không phải mọi sản phẩm thiêu kết đều áp dụng cùng một phương pháp hoặc cùng một bộ chỉ tiêu kiểm tra.Điều quan trọng là xây dựng quy trình kiểm soát phù hợp từ nguyên liệu, ép tạo hình, thiêu kết cho đến công đoạn hoàn thiện cuối cùng.
Năng lực sản xuất linh kiện thiêu kết của Peace Lon
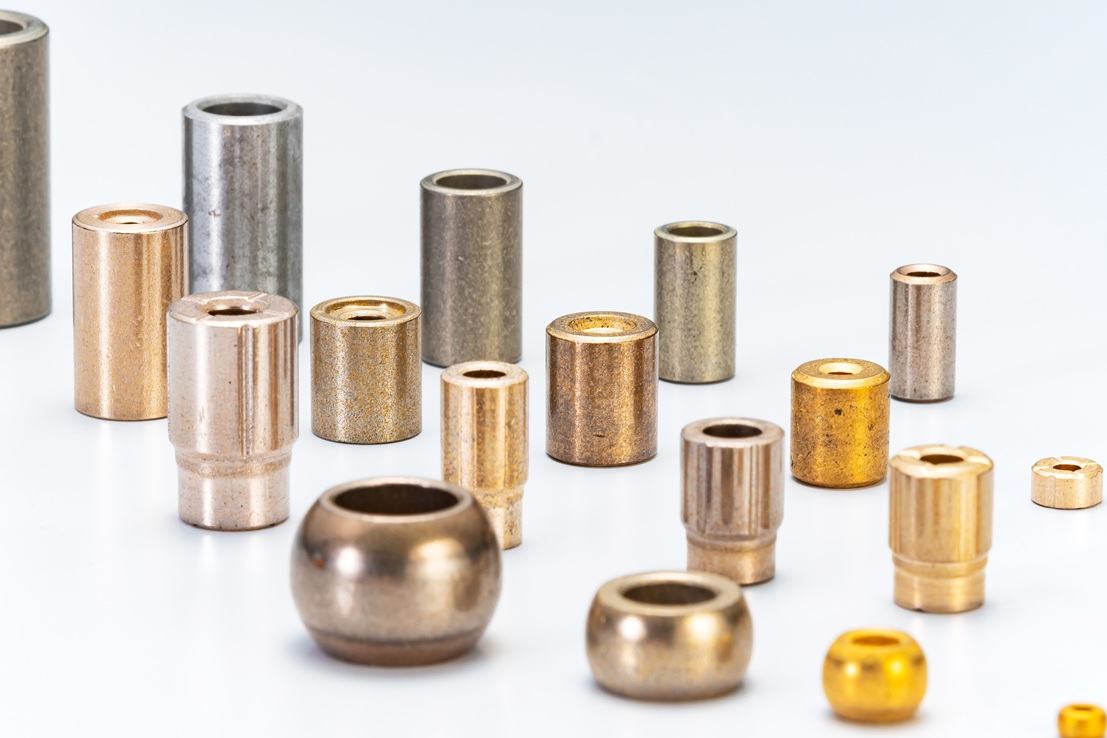
Peace-Lon Vietnam là doanh nghiệp sản xuất linh kiện thiêu kết bằng công nghệ luyện kim bột, kế thừa kinh nghiệm và công nghệ của Heiwa Sangyo Co., Ltd. – doanh nghiệp Nhật Bản hoạt động trong lĩnh vực sản xuất bạc trượt ngậm dầu và linh kiện thiêu kết từ năm 196. Peace-Lon đặc biệt tập trung vào bạc trượt ngậm dầu cỡ nhỏ, với đường kính khoảng 0,5–22 mm, đồng thời cung cấp bánh răng, pulley và các linh kiện cơ khí thiêu kết khác. Công ty công bố có hơn 60 loại nguyên liệu và thực hiện xuyên suốt các công đoạn từ lựa chọn, phối trộn nguyên liệu, thiết kế khuôn, ép tạo hình, thiêu kết, hiệu chỉnh kích thước, ngâm tẩm dầu đến kiểm tra cuối cùng. Dựa trên các điều kiện sử dụng như tải trọng, tốc độ, nhiệt độ, yêu cầu tuổi thọ, độ ồn hay khả năng chống mài mòn, Peace-Lon có thể xem xét vật liệu và thông số bạc phù hợp cho từng ứng dụng.Nếu doanh nghiệp đang tìm kiếm linh kiện thiêu kết, bạc trượt ngậm dầu tự bôi trơn hoặc muốn trao đổi về khả năng ứng dụng công nghệ luyện kim bột cho một sản phẩm cụ thể, có thể gửi bản vẽ và các yêu cầu kỹ thuật cho Peace-Lon để được trao đổi về phương án phù hợp.
Thông tin công ty

Linh kiện điện tử
Ổ trượt thiêu kết thấm dầu / Các chi tiết máy như bánh răng, puly / Luyện kim bột
Peace-Lon là thương hiệu bạc trượt tự bôi trơn ngậm dầu của Heiwa Sangyo, doanh nghiệp Nhật Bản chuyên sản xuất bạc trượt và linh kiện cơ khí bằng công nghệ luyện kim bột – thiêu kết từ năm 1961. Công ...
PICKUP
Công nghệ và dịch vụ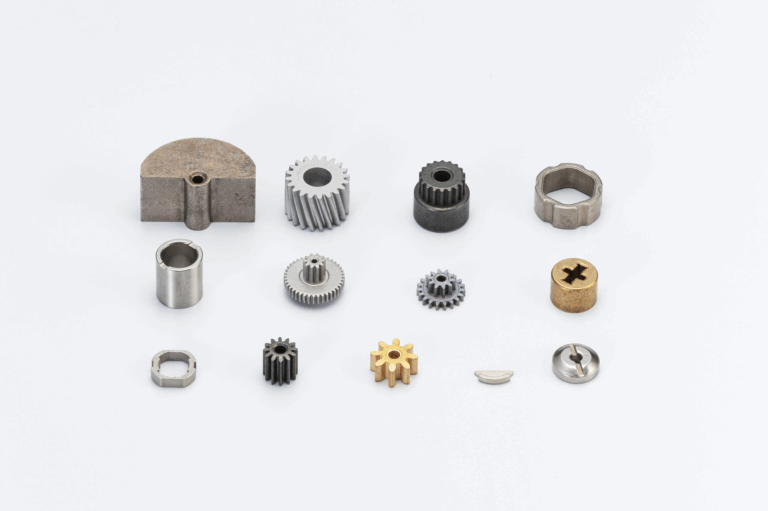
CONTACT
Liên hệ