BLOG
ナレッジ
技術・サービス
焼結部品の製造プロセス:金属粉末から完成品まで
2026-08-26
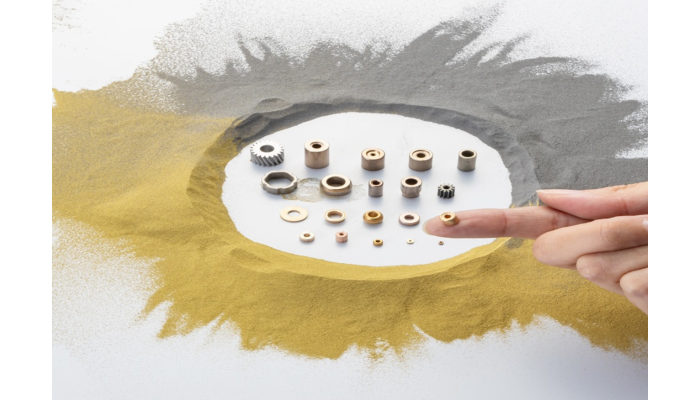
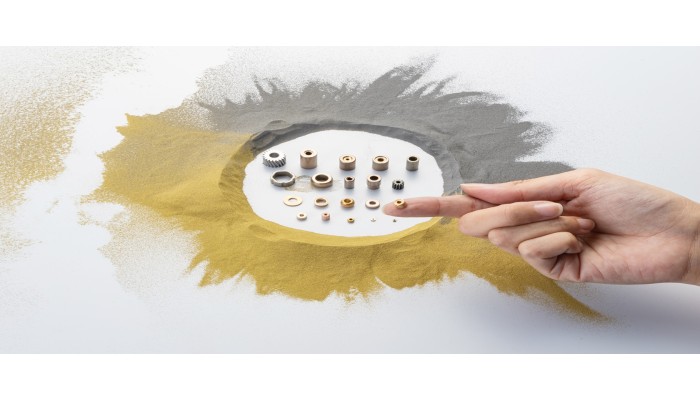
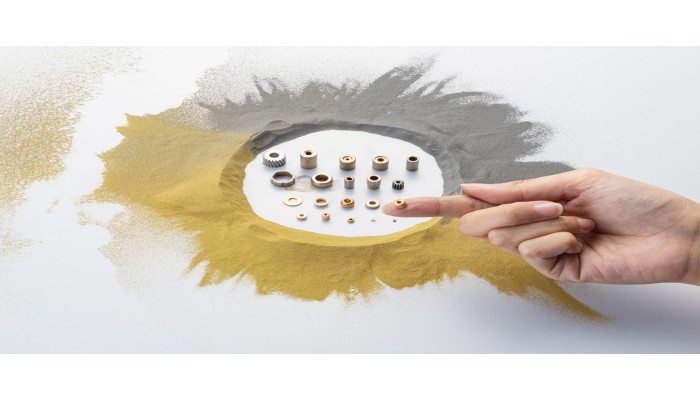
焼結部品は、さまざまな機械、電気機器、自動車、精密機構に使用されています。固体の金属素材から切削加工を行う方法とは異なり、粉末冶金技術は金属粉末から製品を成形し、その後、焼結を行って材料粒子を結合させ、部品に必要な特性を生み出します。基本的に、焼結部品の製造プロセスは、金属粉末の選択 → 原料の混合 → 成形プレス → 焼結 → 寸法調整 → 焼結後の加工・処理 → 品質検査の各工程で構成されます。各工程はそれぞれ独自の役割を持ち、完成品の寸法、密度、機械的特性、および表面特性に影響を与えます。
焼結部品とは?
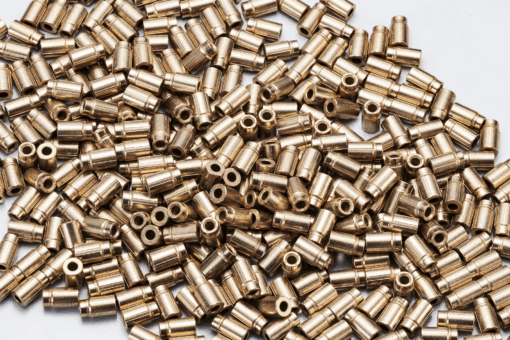
焼結部品は、主に粉末冶金 (Powder Metallurgy – PM) によって製造される金属部品です。金属塊から材料を切削して成形するのではなく、この方法では金属粉末を原料として使用します。粉末は金型に充填され、圧力下でプレス成形された後、制御された温度と雰囲気中で焼成されます。焼結プロセス中に金属粒子が結合し、それによって部品の強度が増し、必要な特性が形成されます。通常、鋳造プロセスのように材料を完全に溶融させる必要はありません。粉末冶金技術の特長の一つは、プレス成形と焼結の段階で、完成品に近い形状の製品を製造できることです。ただし、公差、硬度、耐摩耗性、耐食性、または使用機能に関する要件に応じて、製品は焼結後にさらなる仕上げ工程を必要とする場合があります。
焼結部品の製造プロセスはどのような工程で構成されていますか?
基本的な製造プロセスは次のように要約できます。金属粉末の選択 → 粉末と添加剤の混合 → 成形プレス → 焼結 → 寸法調整 → 焼結後の加工と処理 → 品質検査製品の材料、形状、機能に応じて、各工程の条件は異なります。
ステップ1:金属粉末の選択
焼結部品の製造において、原料は最初に考慮すべき要素です。機械的特性、摩擦、耐荷重性、耐摩耗性、耐食性、またはその他の機能特性に関する要件に応じて、メーカーは適切な材料システムを選択します。考慮すべき要素には、化学組成だけでなく、以下も含まれます。
- 粉末粒子のサイズ;
- 粒子の形状;
- 金型への流動性と充填性;
- 圧縮性;
- プレス後の達成可能な密度。
製造する部品の種類に応じて、鉄粉、銅粉、およびさまざまな合金システムが使用されます。したがって、最初から適切な材料を選択することは、焼結後の製品特性を制御するための重要なステップです。
ステップ2:金属粉末と添加剤の混合
原料を選択した後、必要な種類の金属粉末と成分が所定の比率で混合されます。材料に応じて、混合物には基材金属粉末、合金元素、およびプレスプロセスを補助する潤滑剤が含まれる場合があります。混合工程の目的は、金型に投入する前に均一性の高い原料混合物を作成することです。粉末成分が均一に分布していない場合、焼結後の製品の密度と特性も場所によって不均一になる可能性があります。したがって、混合工程は単に粉末を組み合わせるだけでなく、その後のプレス成形および焼結ステップに安定した条件を作り出す役割も果たします。
ステップ3:粉末成形プレス
準備された粉末混合物は金型に充填され、圧力下でプレスされて部品の初期形状を形成します。この段階の製品は通常、グリーンコンパクト(焼結前のプレス成形体)と呼ばれます。成形体は最終製品に近い形状を持っていますが、金属粒子は焼結プロセス後のように十分に強く結合されていません。プレス工程では、次のような要素を制御する必要があります。
- 金型に充填される粉末量;
- プレス圧力;
- 部品内の密度分布;
- 金型からの製品の取り出し性;
- 成形体の寸法安定性。
成形体の密度は、焼結後の製品の気孔率、強度、および特性に密接に関連しているため、注目すべきパラメータです。複雑な形状や厚さの大きな変化がある部品の場合、プレスプロセス中の密度分布の制御はさらに重要になります。
ステップ4:焼結
プレス成形後、成形体は炉に入れられ、焼結 (sintering) が行われます。これは全プロセスの中で最も重要な工程の一つです。焼結プロセス中、部品は適切な温度条件で一定時間加熱されます。熱の影響下で金属粒子間の結合が形成・発展し、プレス成形体が強度と必要な機械的特性を持つ部品へと変化します。したがって、焼結は単に「金属粉末を加熱する」と単純に理解すべきではありません。プロセスの品質は、次のような多くの条件にも依存します。
- 焼結温度;
- 保持時間;
- 炉内の雰囲気;
- 加熱速度;
- 冷却条件。
炉内の雰囲気制御も、材料表面での反応と製品品質にとって重要です。焼結プロセス後、部品は初期のプレス成形体と比較して著しく高い強度を獲得します。ただし、この段階で製品が必ずしも完成しているわけではありません。使用要件に応じて、部品は引き続き寸法調整、機械加工、熱処理、または表面処理を受ける場合があります。
ステップ5:焼結後の寸法調整
焼結プロセス中、部品の寸法は初期のプレス成形体と比較して変化する可能性があります。厳密な寸法管理が求められる製品の場合、焼結後にサイジングまたはキャリブレーション(寸法調整)の工程を追加で行うことができます。部品は調整金型に入れられ、要件に応じて形状と寸法が再調整されます。製品に応じて、この工程は以下に役立ちます。
- 寸法精度の向上;
- 形状の調整;
- 特定の公差の制御;
- 量産における製品間の安定性の向上。
部品の目的と要件に応じて、コイニングなどの方法が使用される場合もあります。
ステップ6:焼結後の加工と処理
すべての部品が焼結と寸法調整後にプロセスを終了するわけではありません。製品の機能に応じて、焼結後の追加の加工または処理工程が必要となる場合があります。
焼結後の機械加工
粉末冶金の利点の一つは、最終形状に近い部品を製造できることです。ただし、公差、形状、または表面に特別な要件がある箇所では、追加の加工が必要となる場合があります。方法としては、以下が挙げられます。
- 旋削;
- 穴あけ;
- タップ加工;
- 研削;
- 高精度が要求される表面または箇所の加工。
追加加工が必要かどうかは、各製品の設計と具体的な技術要件によって異なります。
焼結後の熱処理
一部の材料や用途では、部品の特性を調整するために焼結後に熱処理が行われることがあります。目的としては、以下が挙げられます。
- 硬度の向上;
- 機械的特性の改善;
- 耐摩耗性の向上。
熱処理条件は、材料組成と部品の実際の機能に基づいて選択する必要があります。
焼結後の表面処理
焼結部品、特に鉄系材料の場合、高湿度環境での防錆性および耐食性についてさらに検討する必要がある場合があります。焼結材料の構造には多孔質が存在するため、水、湿気、または環境からの要因が材料内部に侵入する可能性があります。したがって、使用条件に応じて、表面処理を適用して以下を目的とすることができます。
- 耐食性の向上;
- 耐摩耗性の向上;
- 表面特性の改善;
- 特定の環境での使用要件への対応。
処理方法の選択は、コーティングの名前だけで選ぶのではなく、材料、部品の密度、使用条件、および達成すべき特性と合わせて検討する必要があります。
ステップ7:製品の品質検査
必要な製造および処理工程が完了した後、部品は出荷前に検査されます。検査内容は、各製品の図面、機能、および技術要件に基づいて決定されます。項目としては、以下が挙げられます。
- 寸法と公差;
- 外観;
- 密度;
- 硬度;
- 機械的特性;
- 表面状態;
- 製品固有の機能特性。
各部品は異なる動作条件を持つため、すべての焼結製品に同じ検査方法または同じ一連の検査基準が適用されるわけではありません。重要なのは、原料、プレス成形、焼結から最終仕上げ工程に至るまで、適切な管理プロセスを構築することです。
Peace-Lonの焼結部品製造能力
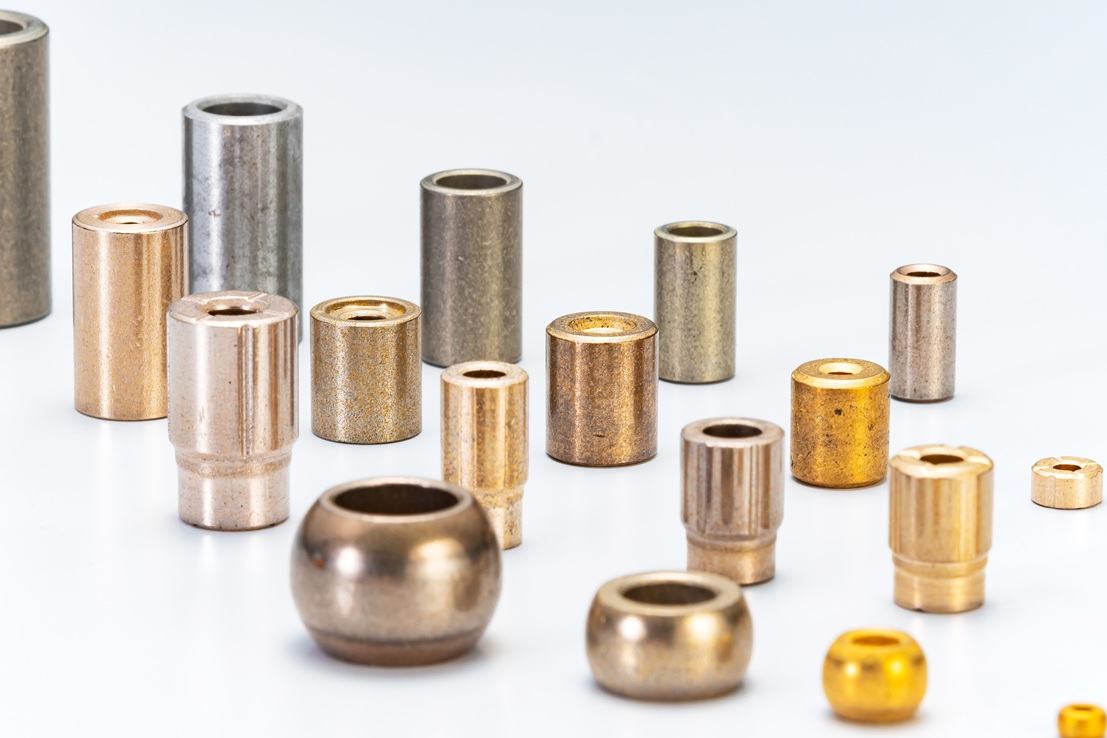
Peace-Lon Vietnamは、196年より含油軸受および焼結部品の製造分野で事業を展開している日本の企業、平和産業株式会社の経験と技術を受け継ぎ、粉末冶金技術を用いた焼結部品を製造する企業です。Peace-Lonは特に直径約0.5~22mmの小型含油軸受に注力しており、同時に歯車、プーリー、その他の焼結機械部品も提供しています。同社は60種類以上の材料を有し、材料の選択、混合、金型設計、プレス成形、焼結、寸法調整、含油、最終検査に至るまで、全工程を一貫して行っています。荷重、速度、温度、寿命要件、騒音、耐摩耗性などの使用条件に基づき、Peace-Lonは各用途に最適な材料と軸受パラメータを検討できます。もし企業が焼結部品、自己潤滑性含油軸受をお探しの場合、または特定の製品への粉末冶金技術の適用可能性について相談したい場合は、Peace-Lonに図面と技術要件をお送りいただければ、適切な解決策について話し合うことができます。

PICKUP
技術・サービス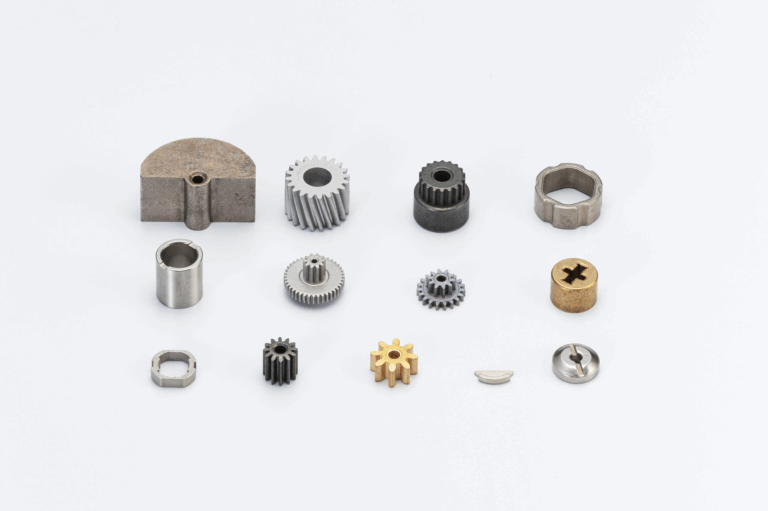
CONTACT
お問い合わせ