BLOG
ナレッジ
技術・サービス
ダイカストのトレンド:ギガキャスティング、AIから次世代アルミニウム材料まで
2026-10-06
ダイカストは、製品の軽量化、生産自動化、電気自動車、サプライチェーンにおける排出量削減目標といった要求とともに変化しています。
2026年には、ダイカストの主要なトレンドは6つの主要な方向性に焦点を当てています。大型構造の一体鋳造、真空ダイカストの応用拡大、熱処理不要なアルミニウム合金の開発、AIとデータを用いたプロセス制御、リサイクルアルミニウムの使用比率増加、そして鋳造、後加工、品質検査のより深い統合です。これらのトレンドに共通するのは、ダイカスト業界が主に成形性と生産性に焦点を当てていた状態から、鋳造品の品質、材料効率、後工程の包括的な管理へと移行していることです。
ギガキャスティング:複数の部品を一つの大型鋳造品に統合
現在のダイカスト業界で最も多く言及されているトレンドの一つは、ギガキャスティング、または大型一体型ダイカストです。
本質的に、これは依然として高圧ダイカスト(HPDC)技術ですが、数千トンに及ぶ型締め力を持つ機械によって、非常に大きな構造に拡張されています。
何十もの個別の部品を製造し、溶接または組み立てる代わりに、メーカーは設計段階から複数の構造機能を統合し、一度の鋳造で一つの大きなアルミニウム部品として成形します。
典型的な応用例は、リアフロア、つまり自動車の後部フロア構造です。
2026年2月にnpj Computational Materialsに掲載された研究によると、テスラは2020年からリアフロアに一体型ダイカストを適用し、それによって70以上の部品を一つの統合されたアルミニウム鋳造品に置き換えました。
イメージとしては以下の通りです:従来の方法
多数の部品 → 個別に成形 → 溶接/組み立て → 検査一体型ダイカスト
複数の機能を統合した設計 → 一度の鋳造 → 一つの大型構造この方法の利点は、部品点数、溶接箇所、組み立て工程の削減です。しかし、鋳造品が大きくなるほど、金型充填能力、ランナー設計、温度、材料、欠陥制御に対する要求も高まります。
したがって、ギガキャスティングのトレンドは、単に「より大きな鋳造機」を使用することではなく、製品設計、金型、合金、プロセス制御技術の同時的な変化を伴います。
真空ダイカスト:ガス欠陥と鋳造品内部品質の制御
高圧ダイカストの重要な課題の一つは、溶融金属が高速で金型キャビティに注入されることです。充填プロセス中に、空気が金属流に巻き込まれる可能性があります。同時に、溶融アルミニウム表面の酸化膜も巻き込まれ、鋳造品内部で折り畳まれる可能性があります。
自動車産業におけるHPDCアルミニウム部品に関する2026年の研究は、エアエンターテイメント(空気巻き込み)と酸化バイフィルムが、鋳造品の機械的特性、疲労寿命、耐衝撃性に影響を与える重要な要因であることを示しています。
一般的な結果として、ポロシティ、つまり鋳造品内部の気孔欠陥があります。
ポロシティは通常、主に2つの形態に分けられます。
- ガス欠陥、金属中に空気やガスが閉じ込められることによるもの。
- 引け巣、凝固プロセス中に金属が体積収縮する際に、十分に補給されないことで形成されるもの。
鋳造後にCNC加工が必要な製品にとって、ポロシティは特に重要です。なぜなら、内部の空洞がフライス加工や穴あけ加工後に露出する可能性があるからです。
それが理由で、真空ダイカスト(真空補助付きダイカスト)が引き続き注目されています。真空システムは、金属充填前および充填中の金型キャビティ内の空気量を削減するのに役立ちます。適切なゲート、ランナー、ベント、オーバーフローの設計と射出条件と組み合わせることで、メーカーはガス欠陥を抑制し、鋳造品の安定性を高めることができます。
このトレンドは特に、ハウジング、モーターハウジング、自動車部品、電子部品、薄肉部品、複雑な構造を持つ製品、および鋳造後に精密加工が必要な部品にとって重要です。
大型ダイカスト構造向け熱処理不要アルミニウム合金
一体型ダイカストの発展は、材料に対しても新たな要求を提起しています。鋳造品が非常に大きい場合、金属流は長い距離を移動しなければなりません。これは温度差、不均一な凝固を引き起こし、異なる位置間で機械的特性を変化させる可能性があります。一方、鋳造後の熱処理は、生産時間とエネルギーを増加させるだけでなく、大型で薄肉の構造物に変形を引き起こす可能性もあります。
したがって、2026年の注目すべきトレンドの一つは、非熱処理ダイカストアルミニウム合金、つまり追加の熱処理なしで鋳造直後に要求される機械的特性を達成できるダイカストアルミニウム合金の開発です。
2026年の研究:AIから実寸大の自動車リアフロアまで
2026年2月、Dong Yang、Junying Minらの研究チームは、npj Computational Materials誌上で「Ultra-fast design and application of non-heat-treatable integrated die casting aluminum alloys」という研究を発表しました。
注目すべき点は、研究チームが機械学習を用いて合金組成と機械的特性の関係を構築したことです。Al-Si合金のデータから、システムは3つの要求を同時に満たす合金を見つけるために、非常に広大な組成空間をスクリーニングしました。
- 引張強度 UTS ≥ 290 MPa;
- 降伏強度 YS ≥ 145 MPa;
- 伸び ≥ 12%。
3回の試験と調整の後、研究チームは、代表的なHPDC条件下で、UTS 290.1 MPa – YS 146.2 MPa – 伸び 12.5%の合金を開発しました。
さらに注目すべきは、この合金が小さな試験片に留まらなかったことです。
研究チームは、流動長3,500 mmの薄肉鋳造品における充填能力の試験を続け、その後、この合金を用いて新エネルギー車向けの実寸大一体型リアフロアを製造しました。
部品は約1,460 × 1,565 × 655 mmの寸法で、平均肉厚4.5 mm、最大型締め力9,100トンの機械で鋳造されました。
結果は、機械的特性が位置と流動長によって変化することを示しましたが、製品上で検査された領域は、試験用途の設計要件を依然として満たしていました。
この研究は、ダイカストの2つの重要な発展方向が同時に進行していることを示しています。AIによる材料開発の高速化 + 鋳造直後に要求される機械的特性を達成でき、追加の熱処理工程が不要で、大型ダイカスト部品に適したアルミニウム合金。
合金設計から工業規模での検証までの全プロセスは、研究チームによって約5ヶ月で実施されました。従来の合金開発方法では数年かかる可能性があるのに対し。
AIとデータが品質管理を「欠陥検出」から「欠陥防止」へと転換
ダイカストにおけるAIは、合金開発にのみ使用されるわけではありません。
ダイカストのサイクルには、製品品質に直接影響を与える多くのパラメータがあります。例えば、
- 金属温度;
- 金型温度;
- ピストン速度;
- 圧力;
- 充填時間;
- 保圧時間;
- 真空度;
- 冷却プロセス。
製造後に製品を検査するだけでは、企業は通常、欠陥が発生した後に問題を発見します。
新しいトレンドは、製造プロセス中にデータを収集し、機械パラメータ – 金型条件 – 鋳造品品質の関係を分析することです。
目標は、徐々に移行することです。
Inspection → Detection → Prediction → Process Control
または:
欠陥検査 → 欠陥検出 → 欠陥予測 → 欠陥発生防止のためのプロセス制御。
大量生産において、利点は不良品率の削減だけでなく、生産ロット間の安定性を維持する能力にもあります。
リサイクルアルミニウムと持続可能な生産の重要性が増大
ダイカスト業界のもう一つのトレンドは、サステナビリティ(持続可能な生産)への要求です。
実際には、サステナビリティは単なる環境問題ではなく、直接的に以下に関連しています。
- 材料源;
- エネルギー消費量;
- CO₂排出量;
- 不良品率;
- 金属回収能力;
- 製品あたりの生産効率。
アルミニウムにとって、リサイクル可能性は大きな利点です。
ランナー、オーバーフロー、および鋳造プロセス中に発生する多くの余剰材料は、化学組成が適切に管理されていれば回収可能です。
それと並行して、バージンアルミニウムから二次アルミニウム(リサイクルアルミニウム)への移行トレンドがより強力に研究されています。ただし、リサイクル材料の含有量を増やすことは、不純物や機械的特性の制御に関して課題も提起します。
したがって、持続可能なダイカスト生産は単に「リサイクルアルミニウムを使用する」ことではなく、以下の連鎖です:原材料管理 → 溶解プロセスの最適化 → 不良品率の削減 → 材料回収 → 製品あたりのエネルギー消費量削減。
鋳造品から完成品へ:後加工の役割がますます増大
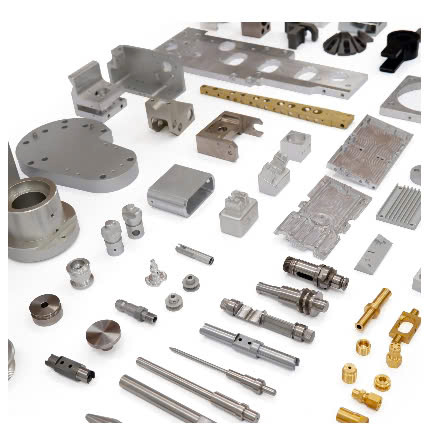
ダイカスト製品は、金型から取り出された時点では通常、未完成です。技術的要件に応じて、製品は引き続き以下の工程を経ることがあります:ランナーとバリの切断 → ショットブラスト → CNCフライス加工 → 旋削 → 穴あけ → タップ加工 → 研磨 → 表面処理 → 寸法検査。
特にハウジングや組み立て部品では、以下のような箇所は
- ベアリングシート;
- 嵌合面;
- 位置決め穴;
- ねじ穴;
- シール面;
ダイカストによる直接成形能力よりも高い精度が要求されることがよくあります。
したがって、注目すべきトレンドは、鋳造部品のみを提供するモデルから、完成部品(仕上げ部品)を提供するモデルへの移行です。
鋳造、CNC加工、品質検査を同じシステム内で実行できるサプライヤーは、顧客にとってベンダー数の削減、サプライチェーンの短縮、製品の一貫性のより良い管理に役立ちます。
山口ベトナムのアルミニウムダイカスト能力
顧客が鋳造品だけでなく、仕上げ加工と鋳造後の品質管理もますます要求する中で、山口ベトナムは、金型から完成品までの一貫生産システムを開発しています。
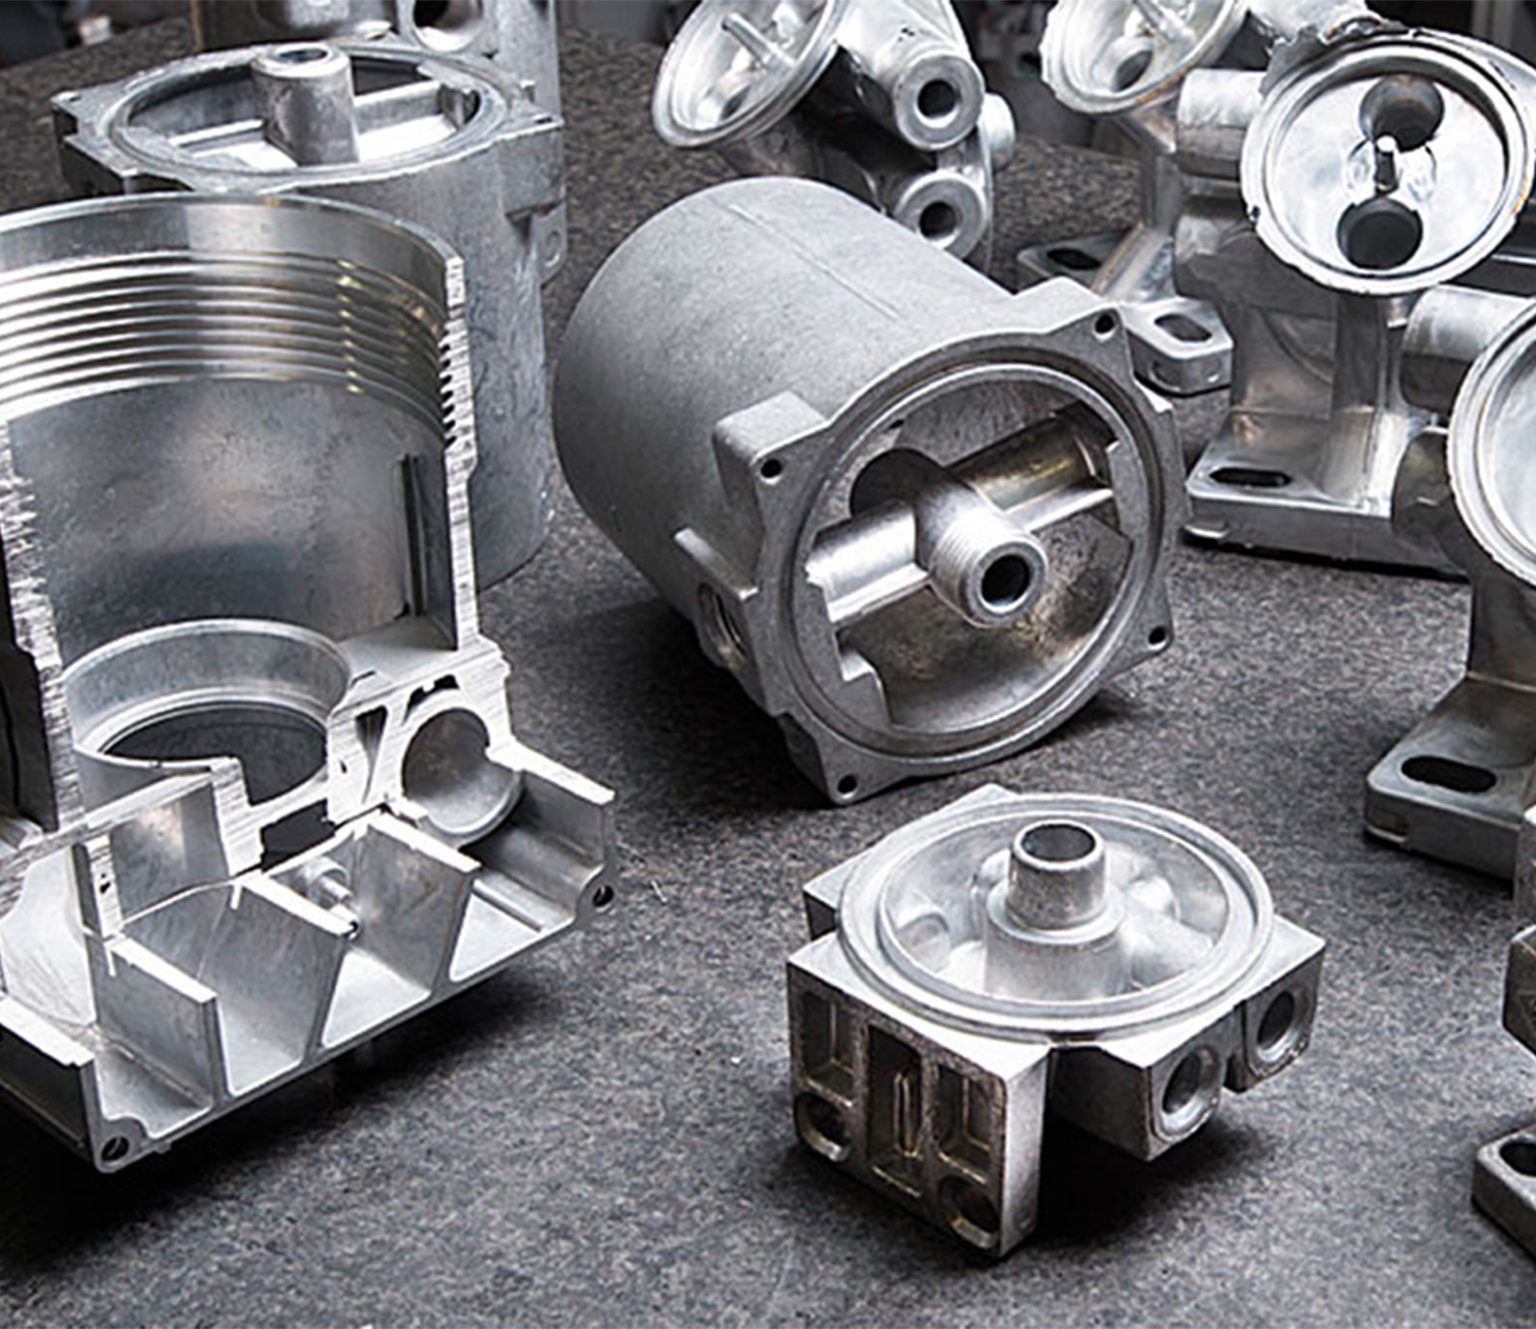
山口は現在、420トンおよび800トンのダイカストマシンを装備しており、真空システム、自動スプレーロボット、電気炉、ショットブラスト機、材料成分分析装置を組み合わせています。このシステムは、約6.5 kgまでの製品に対応し、2~3 mmの薄肉部品や複雑な形状の部品も含まれます。注目すべき点は、山口が鋳造ブランクの製造工程に留まらないことです。
ダイカスト後、製品は330台以上のCNCマシンシステムによって、旋削、フライス加工、研磨、穴あけ、仕上げ加工を継続して行うことができ、それにより、基準面、穴、ねじ、嵌合面など、高精度が要求される箇所を処理します。
山口はまた、3D座標測定機(CMM)、画像測定機、粗さ計、真円度計、硬度計、および専門的な検査装置を含む検査システムを保有しており、材料から完成品までの品質管理を支援します。金型設計 → ダイカスト → 真空 → ショットブラスト → CNC加工 → 検査を同じ生産チェーン内で組み合わせることで、山口はアルミニウムダイカストブランクだけでなく、顧客の次の組み立て工程にすぐに使用できる完成部品の提供を目指しています。
この能力は、自動車、オートバイ、電気・電子、産業機器、自動化、精密機械産業におけるハウジング、ケース、カバー、ブラケット、モーター部品、および複雑な構造を持つアルミニウム部品などの製品に適しています。
アルミニウムダイカスト製品の開発を希望されるお客様は、2D/3D図面、材料、公差、表面要件、および予想生産量を提供することで、山口が適切な金型案、鋳造機、および後加工プロセスを評価・選定することができます。
PICKUP
技術・サービス
CONTACT
お問い合わせ