
BLOG
ナレッジ
技術・サービス
小型真鍮のCNC旋盤加工でよくあるエラー
2026-08-20
真鍮のCNC旋削加工は、コネクタピン、コンタクトピン、シャフト、スリーブ、ブッシング、フィッティング、その他多くの精密機械部品といった回転対称形状の部品製造に広く利用されています。真鍮は通常、旋削加工に適した材料です。適切な工具と切削条件を用いることで、安定した速度で加工でき、正確な寸法と良好な表面仕上げを実現できます。ただし、加工性は使用される真鍮の成分とグレードによっても異なります。小径、多段寸法、または厳しい公差を持つ真鍮部品の場合、加工プロセスの管理要件はより厳しくなります。一般的な問題としては、直径誤差、振れ、バリ、不安定な表面、クランプ時の変形、小径のねじ部や溝部のずれなどが挙げられます。特にコネクタピンやコンタクトピンのような部品では、わずかなずれでも組み立て性、位置精度、製品の機能に影響を与える可能性があります。
小径真鍮CNC旋削加工で厳密な管理が必要な理由
真鍮自体は、特に旋削加工が難しい材料ではありません。主な課題は、部品のサイズと形状、および公差要件から生じます。製品が以下の特性を持つ場合、加工プロセスはより厳密に管理される必要があります。
- 小径
- 直径に比べて長い長さ
- 同一部品内の多段径
- 小径のねじまたは溝
- 小径または深穴
- 高い同心度と振れ精度要件
- 厳しい寸法公差
- 均一な品質での大量生産要件
例えば、多段径を持つコネクタピンの場合、個々の直径を個別に管理するだけでは不十分です。各表面間の相対位置、部品の振れ、表面品質も、他の部品との嵌合性に影響を与える可能性があります。したがって、小径真鍮CNC旋削加工の焦点は、生産プロセス全体を通じて安定した精度を維持することです。
1. CNC旋削後の寸法誤差と直径誤差
寸法誤差は、精密真鍮部品の加工においてよく見られる問題の一つです。旋削部品の場合、外径、内径、全長、各段の長さ、または肩部の位置などのパラメータは、通常、特定の公差で規定されます。公差が厳しい場合、加工プロセス中のわずかな変動でも、寸法が許容範囲を超える可能性があります。一般的な原因としては、以下が挙げられます。
- 切削工具の摩耗
- ツールオフセットの不適切な調整
- ワークまたは部品の剛性不足
- ワーククランプ条件の不安定さ
- 加工プロセス中の熱変動
- 不適切な切削条件
- 多段寸法製品における累積誤差
特に量産において、工具の摩耗は加工数量に応じて製品寸法を徐々に変化させる可能性があります。例えば、ロットの最初の製品は公差範囲の中央付近にあるかもしれませんが、工具の状態が監視されず、タイムリーに補正されない場合、寸法は徐々に上限または下限にずれていく可能性があります。したがって、CNC旋削加工の量産で精度を維持するためには、工具寿命管理 → 定期的な寸法検査 → ツールオフセット調整 → 寸法変動の継続的な監視を組み合わせる必要があります。
2. 振れと表面間の精度が要求を満たさない
コネクタピン、シャフト、または多段径を持つ軸状部品の場合、精度は個々の直径の寸法だけで決まるわけではありません。各表面間の関係も非常に重要です。例えば、コネクタピンは、ハウジングに嵌合する直径 → 接触部 → 溝 → 後部接続部で構成される場合があります。これらの表面が要求される軸に対してずれていたり、振れが許容範囲を超えている場合、製品は以下のようになる可能性があります。
- 対応する部品への取り付けが困難になる
- 組み立て時にずれる
- 設計された位置を正確に維持できない
- 他の部品との接触部に影響を与える
振れや表面間の精度に影響を与える可能性のある要因としては、以下が挙げられます。
- コレットまたはチャックの精度
- 材料棒の真直度
- クランプ位置から突き出たワークの長さ
- 部品の剛性
- 切削抵抗
- 各表面の加工順序
小径で比較的長い部品の場合、剛性が低下し、旋削加工中に振動やたわみが発生する可能性も考慮する必要があります。したがって、複数の同軸表面を持つ精密旋削部品の場合、直径公差に加えて、製品図面に従って幾何公差と振れも管理する必要があります。
3. 部品の先端、溝、小穴のバリ
バリは、切削加工後にエッジに残る非常に小さな残留材料です。真鍮のCNC旋削加工では、バリは以下の箇所に発生する可能性があります。
- 製品の切断位置
- 穴のエッジ
- 溝
- ねじの先端
- 各表面の交点
- 横穴
一般的な機械部品の場合、小さなバリは外観にのみ影響を与えることがあります。しかし、小型部品では、バリが機能に直接影響を与える可能性があります。例えば、コネクタピンのバリは、以下のようになる可能性があります。
- 組み立てプロセスを妨げる
- 対応する部品を傷つける
- 取り付け位置に影響を与える
- 部品のエッジの寸法を狂わせる
- その後の表面処理工程を困難にする
バリの発生可能性は、工具の状態、刃先の形状、加工条件、および切削箇所の特性に関連しています。したがって、加工方法とバリ取り方法は、各製品の実際のサイズと形状に合わせて適切に決定される必要があります。非常に小さな部品の場合、バリ取り工程もエッジの変形や加工済みの寸法への影響を避けるために管理される必要があります。
4. 旋削後の表面粗さと表面品質が不安定
表面品質は、多くの小径真鍮旋削部品にとって重要な要件です。発生する可能性のある問題としては、以下が挙げられます。
- 表面の切削痕
- 不均一な表面
- 傷
- 要求を満たさない表面粗さ
- 製品間の表面品質のばらつき
影響を与える可能性のある要因としては、以下が挙げられます。
- 工具の状態と摩耗
- 刃先の形状
- 切削速度
- 送り量
- 加工時の振動
- ワークとクランプシステムの剛性
旋削後の表面品質は、ニッケルメッキ、錫メッキ、金メッキ、またはその他の表面処理工程が必要な部品にとって特に注意が必要です。その理由は、メッキ工程には旋削加工で生じた機械的欠陥を修正する機能がないためです。初期表面に深い切削痕、傷、またはバリがある場合、これらの欠陥はメッキ層が施された後も残るか、より顕著になる可能性があります。さらに、メッキ層には一定の厚みがあり、製品の最終寸法を変化させます。これは、公差が小さい部品にとって特に重要です。例:旋削後の寸法 + メッキ層の厚さ = 表面処理後の完成寸法。したがって、ニッケルメッキを施す精密加工真鍮部品の場合、最終製品が図面要件を満たすことを確実にするために、メッキ前の寸法、表面要件、およびメッキ層の厚さを同時に考慮する必要があります。
5. 小径または薄肉部品の変形
小径または薄肉部品を加工する場合、ワークのクランプ条件は精度に大きく影響します。クランプ力が強すぎると、部品が変形する可能性があります。逆に、クランプ力が不十分だと、切削中にワークがずれたり振動したりする可能性があります。この問題は、通常、以下のような製品で注意が必要です。
- 薄肉スリーブ
- 小型ブッシング
- パイプ状部品
- 中空円筒形コンタクト
- 旋削後に薄肉部を持つ部品
コレットから突き出たワークの長さも重要な要素です。突き出しが長くなるほど剛性は低下します。切削工具からの力を受けると、部品はたわんだり振動したりして、寸法や表面に影響を与える可能性があります。したがって、クランプ条件、加工長さ、および切削順序は、製品の実際の形状に合わせて適切に設定される必要があります。
6. ねじ、溝、および小径形状のずれ
小径のCNC旋削部品は、通常、単純な円筒面だけではありません。同一製品上に、以下のような形状が現れることがあります。
- 外ねじ
- 内ねじ
- 溝
- 小径段差
- 面取り
- 小穴
- 横穴
- 位置を正確に管理する必要がある表面
これらの特徴のサイズが小さい場合、わずかな工具摩耗や位置ずれでも加工結果に影響を与える可能性があります。溝の場合、よく見られる問題としては、以下が挙げられます。
- 溝幅の誤差
- 溝深さの誤差
- 位置の誤差
- 溝エッジのバリ
小径ねじの場合、以下のような問題が発生する可能性があります。
- 不良なねじ形状
- 不正確なねじ径
- ねじ深さ不足
- ねじ先端のバリ
- ねじ部の長さの誤差
したがって、小径ねじ、小径溝、および複雑な形状を安定して加工できる能力は、精密旋削部品にとって重要な要件です。
7. 量産プロセス中の寸法変化
精密機械加工において、サンプル寸法を満たす部品を製造できたとしても、それが量産要件を満たしたことを意味するわけではありません。重要な問題は、大量連続生産時に品質を維持する能力です。このプロセス中、製品寸法は以下の要因により変動する可能性があります。
- 生産数量に応じた工具摩耗
- 温度変化
- ツールオフセット
- 材料棒間のばらつき
- 工具交換
- クランプ条件
- 生産シフト間のばらつき
したがって、精密真鍮部品の量産加工では、製品とプロセスの両方を管理する必要があります。適切な管理システムには、初回品検査 → 生産中の寸法監視 → 工具寿命管理 → 必要に応じた工具補正 → ロット検査 → 完成品確認が含まれる場合があります。目標は、ある時点での公差達成だけでなく、生産プロセス全体を通じて製品の安定性を維持することです。
小径真鍮CNC旋削加工で品質を管理する方法
旋削加工におけるエラーは、多くの場合、さまざまな要因に関連しています。したがって、機械、工具、材料、クランプ方法、および検査プロセスを同時に管理する必要があります。
| 問題 | 管理すべき要素 |
| 寸法誤差 | ツールオフセット、工具の状態、定期検査 |
| 振れ | クランプ精度、材料の真直度、セットアップ |
| バリ | 切削工具、切削条件、バリ取り方法 |
| 表面粗さ | 工具の状態、切削速度、送り量 |
| 変形 | クランプ力、クランプ長さ、部品の剛性 |
| 小径ねじと溝 | 工具、加工位置、寸法管理 |
| メッキ部品 | メッキ前の寸法、メッキ前の表面、メッキ層の厚さ |
| 量産 | 工具寿命、工程内検査、ロット管理 |
このように、真鍮のCNC旋削加工の精度は、CNC機械自体だけでなく、材料選定、セットアップ、工具、加工、検査に至るまでの全プロセスの結果です。
どのような小径真鍮部品が旋削加工でよく製造されますか?
CNC旋削加工と自動旋盤加工は、基本的に回転対称形状で、高精度な生産が求められる製品に特に適しています。代表的な製品としては、以下が挙げられます。
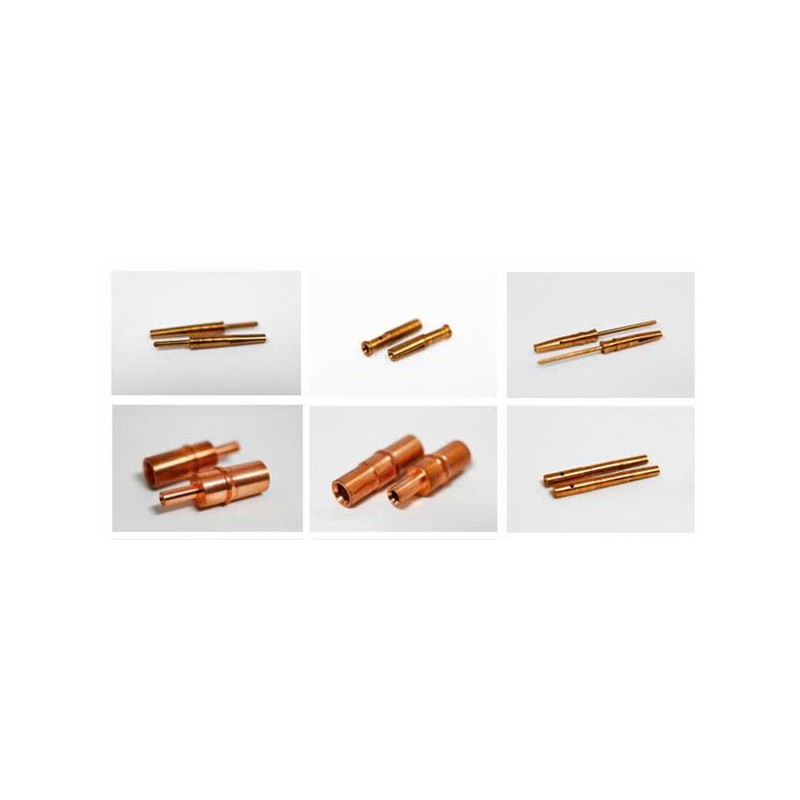
- コネクタピン
- コンタクトピン
- 旋削端子ピン
- シャフト
- スリーブ
- ブッシング
- フィッティング
- インサート
- ねじ付き部品
- 電気・電子機器用精密機械部品
その中でも、真鍮製のコネクタピンやコンタクトピンは、小径、多段寸法、低振れ、表面品質、安定した量産性といった多くの要素を同時に要求される典型的な製品です。旋削加工後、用途に応じて、真鍮部品はニッケルメッキ、錫メッキ、金メッキ、またはその他の表面処理方法が施されることもあります。
PREC Vietnam – 小径部品の精密自動旋削加工
PREC Vietnamは、Ø30 mm以下の部品に対する精密自動旋削加工能力を提供しており、安定した大量生産が必要な小型部品群に適しています。PRECの主な能力と強みは以下の通りです。
- Ø30 mm以下の精密自動旋削加工
- 小径で高精度が要求される部品の加工
- コネクタピンや精密旋削部品などの製品に関する経験
- 真鍮、アルミニウム、ステンレス、POM樹脂を含む多種多様な材料の加工
- 試作から量産まで対応可能
- 精度と品質の安定性を重視
- 日本基準での生産
- 機械加工に加え、PRECはワイヤーハーネスの加工、組み立て、検査能力も有しています。
コネクタピン、シャフト、スリーブ、または多段径、ねじ、溝を持つ部品の場合、試作から量産への移行時に品質を維持するためには、加工プロセスの管理能力が重要な役割を果たします。ベトナムで真鍮CNC旋削加工、小径部品加工、真鍮旋削部品、またはコネクタピンの大量生産のパートナーを探している企業は、EmidasでPREC Vietnamの加工能力をさらに参照することができます。
PICKUP
技術・サービス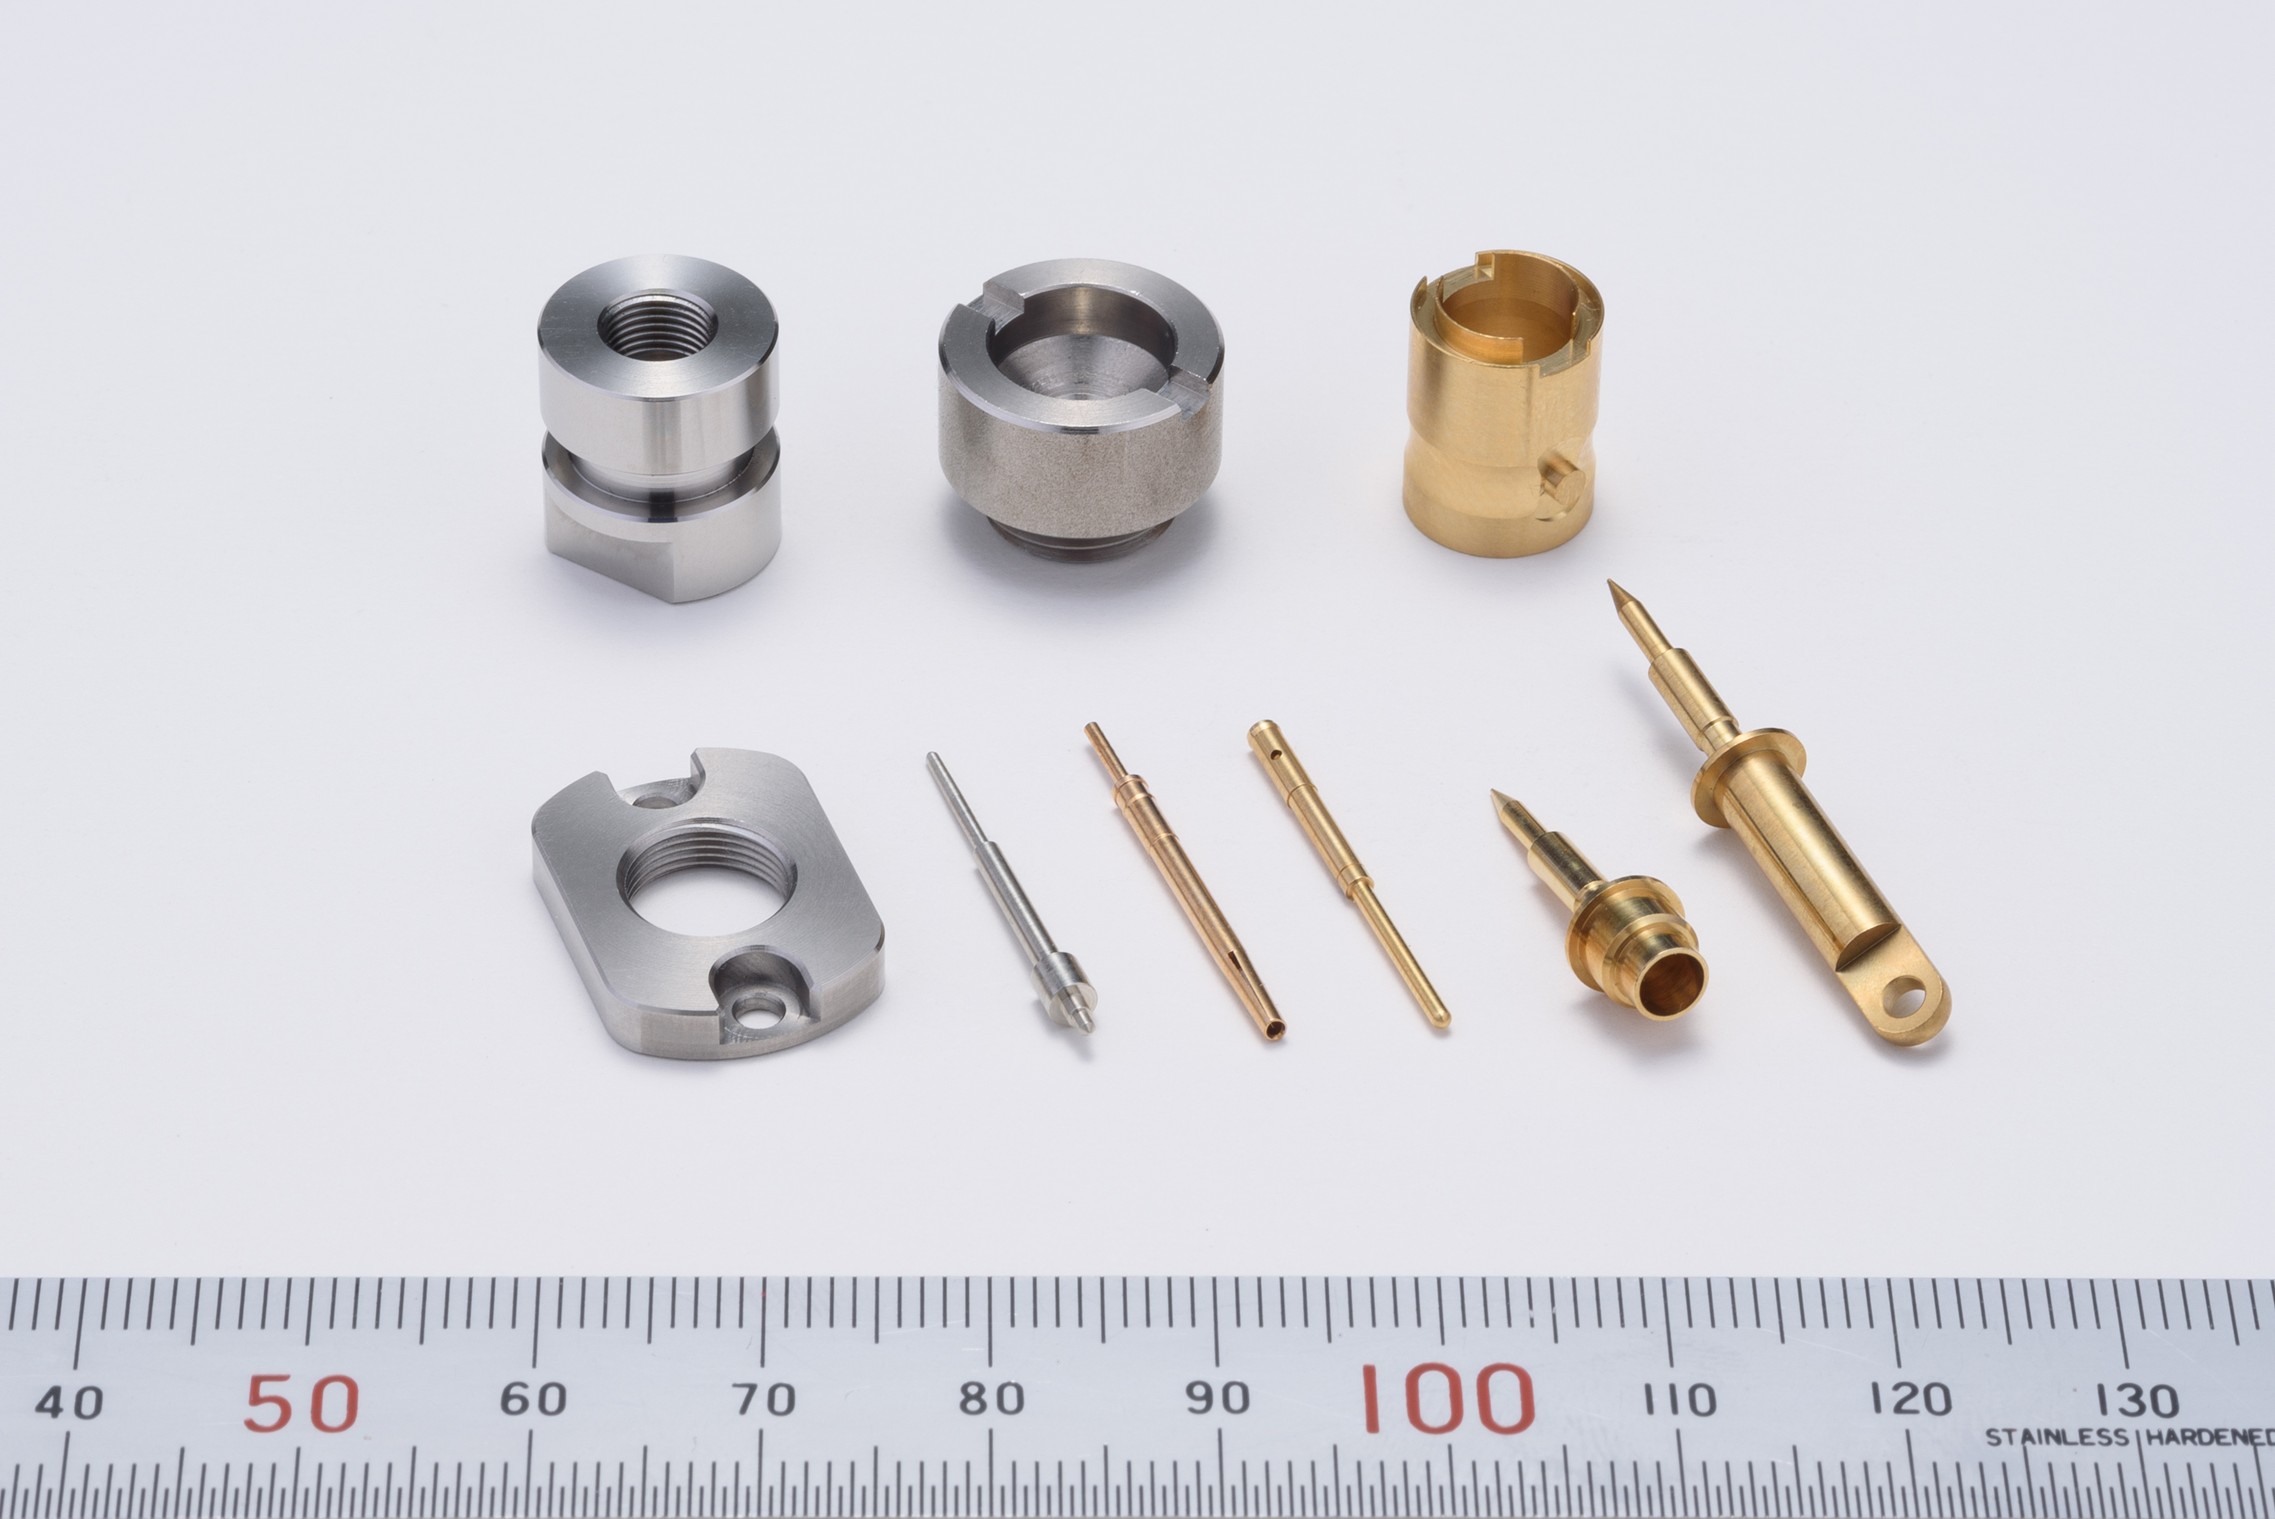
CONTACT
お問い合わせ