
SERVICES
技術・サービス
厚板鋼板からのオイル貯蔵タンク製造工程 | LILAMA 10
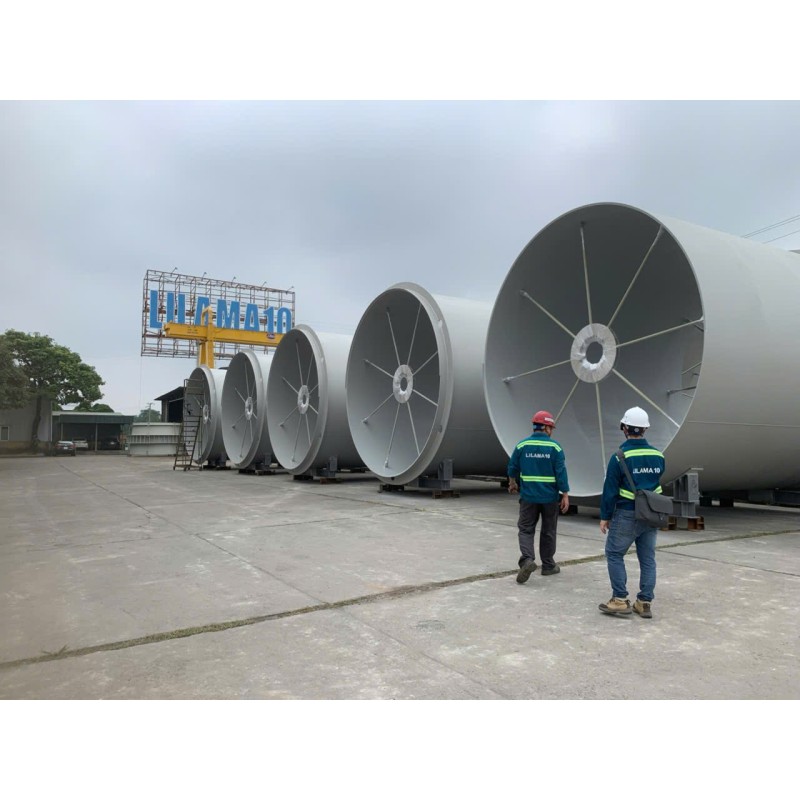
Oil Storage Tankとは?
Oil Storage Tank、または工業用貯油タンクは、原油、燃料油、工業用油、またはエネルギー、石油化学、工業生産に関連する液体を貯蔵するために使用される設備です。使用目的に応じて、貯油タンクは、縦型タンク、横型タンク、平底タンク、低圧タンク、または耐食性、漏洩防止、運転安全に関する特別な要件を持つタンクとして設計されます。
製油所、化学工場、火力発電所、燃料港、または重工業地域において、貯油タンクは単なる貯蔵設備ではなく、システム全体の重要な要素です。そのため、貯油タンクの製造プロセスは、材料選定、厚板加工、ロール成形、溶接、非破壊検査から気密試験、表面仕上げに至るまで、厳格に管理される必要があります。
貯油タンクの製造になぜ厚板加工能力が必要なのか?
工業用貯油タンクは通常、大型で大径、大容量です。構造強度、静水圧荷重耐性、運転圧力耐性を確保し、長期的な安定性を維持するため、タンク本体は通常、厚い鋼板から製造されます。
貯油タンク用の厚板加工は、通常の薄板加工よりもはるかに困難です。板厚が増加すると、切断力、ロール成形力、溶接エネルギー、および変形のリスクも増加します。適切に管理しないと、製品は直径のずれ、真円度の歪み、反り、溶接部の亀裂、ブローホール、溶け込み不足、または気密試験中の漏洩などの欠陥が発生する可能性があります。
したがって、Oil Storage Tankを製造する企業は、以下の能力を同時に備えている必要があります。
| 必要な能力 | 貯油タンク製造における役割 |
|---|---|
| 技術設計 | 構造、板厚、溶接、荷重、適用規格の計算 |
| 鋼板切断 | ロール成形前の正確なブランク寸法確保 |
| 厚板ロール成形 | 設計直径に応じたタンク本体の成形 |
| 大型構造物溶接 | タンクの強度、気密性、安定性の確保 |
| 非破壊検査 (NDT) | 受入前の溶接欠陥検出 |
| 気密検査 | 使用条件下でのタンクの漏洩防止 |
| 表面処理と塗装 | 耐食性向上と製品寿命延長 |
厚板からのOil Storage Tank製造プロセス
厚板からの貯油タンク製造プロセスは、通常、密接に関連する多くの工程を含みます。各工程は製品の最終的な品質に直接影響します。
1. 技術要件の受領と貯油タンクの設計
製造前に、技術部門は顧客またはプロジェクト文書から以下の情報を完全に受け取る必要があります。
貯蔵タンク容量
タンクの直径と高さ
貯蔵液体の種類
温度と運転条件
製造材料
鋼板の厚さ
設計および受入規格
耐食性、塗装、または内部ライニングの要件
非破壊検査 (NDT)、気密試験、圧力試験、または水圧試験の要件
工業用貯油タンクの場合、設計は容量だけでなく、静水圧荷重、風荷重、地震荷重(該当する場合)、基礎条件、腐食の可能性、および設置方法も考慮する必要があります。
2. 厚板材料の選定
Oil Storage Tankに使用される鋼材は、適切な機械的特性、良好な溶接性、およびプロジェクトの技術規格を満たす必要があります。管理すべき要素には以下が含まれます。
材料の降伏強度
引張強度
特殊な条件下で作業する場合の衝撃靭性
化学成分
溶接性
材料証明書
板厚と板の寸法
厚板の場合、材料の選定は切断、ロール成形、溶接、および変形制御の能力に直接影響します。降伏強度が高い材料ほど、ロール成形力と加工エネルギーが大きくなります。したがって、鋼板をロール成形する前に、企業は材料の種類、板厚、板幅、ロール成形直径に応じて設備の能力を計算する必要があります。
3. 図面に従った鋼板ブランクの切断
設計完了後、鋼板はタンク本体の各セクション、タンク底、タンク屋根、および補助部品に適した寸法にブランクとして分割されます。
切断工程では以下を確保する必要があります。
図面通りのブランク寸法
きれいな切断面、少ない熱変形
許容範囲内の誤差
材料ロスを減らすための合理的なブランク分割
組み立てを容易にするための明確な部品コードマーキング
厚板の場合、切断方法は板厚、材料、および切断面の要件に応じて、CNC切断、プラズマ切断、または酸素アセチレン切断が一般的に使用されます。
4. 溶接開先加工と継手端部の準備
切断後、溶接端部は設計された接合形状に従って加工する必要があります。開先加工は、特に厚板の場合、溶接部の溶け込みを確保するのに役立ちます。
一般的な開先形状には以下が含まれます。
| 開先形状 | 用途 |
|---|---|
| V形開先 | 中板厚用 |
| X形開先 | 厚板用、両面溶接 |
| K形開先 | 変形制御が必要な構造物用 |
| I形開先 | 薄板部品または隅肉溶接用 |
溶接端部が要件を満たさない場合、溶接部は溶け込み不足、ギャップのずれ、アンダーカット、または内部欠陥を引き起こす可能性があります。したがって、ロール成形と組み立ての前に、ブランク端部の清浄度、開先角度、ギャップ、および真直度を注意深く確認する必要があります。
5. 大型タンク製造における鋼板ロール成形技術
鋼板ロール成形は、平らな鋼板をタンクの設計直径に従って円弧または円筒形に成形する工程です。これはOil Storage Tank本体を製造する上で最も重要な工程の一つです。
厚板をロール成形する際には、以下の要素を管理する必要があります。
鋼板の厚さ
鋼板の幅
タンク本体の内径
材料の降伏強度
ロール成形後のスプリングバック能力
ロール成形回数と修正方法
ロール成形後の真円度
タンク本体の高さ方向の真直度
スプリングバック現象は、鋼板ロール成形でよく見られる問題です。ロール成形機から離れた後、鋼板は成形された直径よりもわずかに開く傾向があります。したがって、エンジニアとオペレーターは、正確な形状を得るために、ロール成形半径、ロール成形回数、および直径の検査方法を調整する経験が必要です。
6. 鋼板のタンク本体への組み立て
ロール成形後、鋼板は組み立て工程に入ります。タンクのサイズに応じて、タンク本体はセクションごと、またはリングごとに組み立てられます。
タンク本体の組み立てにおける重要な要件には以下が含まれます。
各セクションの真円度の確保
溶接端部間のギャップの管理
2枚の板間の端部ずれの管理
治具、支柱、または仮付け溶接による一時固定
本溶接前の寸法確認
変形を抑制するための適切な組み立て順序の確保
組み立て工程が不正確な場合、その後の溶接プロセスは管理が困難になり、変形や全体寸法のずれが生じやすくなります。
7. 貯油タンクの溶接に求められる技術要件とは?
溶接は、貯油タンクの強度と気密性を直接決定する工程です。Oil Storage Tankの溶接部は、機械的特性、気密性、形状、および欠陥に対する耐性の要件を同時に満たす必要があります。
溶接プロセスの管理
溶接前に、材料、板厚、溶接位置、および適用規格に適した溶接プロセスを決定する必要があります。溶接プロセスは以下を明確に規定する必要があります。
溶接方法
溶接材料
電流、電圧、溶接速度
必要に応じた予熱温度
層間温度
溶接層数
溶接順序
層間清掃の要件
溶接工の管理
溶接工は、溶接の種類、溶接姿勢、およびプロジェクト規格に適した技能を持っている必要があります。工業用貯油タンクの場合、多くの溶接部は長さが長く、溶接位置が複雑で、高い品質が要求されるため、溶接工の経験は非常に重要な要素です。
溶接変形の管理
厚板を溶接する際、溶接部に集中する熱は収縮と変形を引き起こす可能性があります。管理対策がなければ、タンク本体は真円度の歪み、反り、または寸法のずれが生じる可能性があります。
対称溶接
合理的な溶接区間の分割
内側から外側へ、または中心から両側への溶接順序
治具と支柱の使用
入熱量の管理
各工程後の寸法確認
8. 貯油タンク製造における非破壊検査 (NDT)
非破壊検査、すなわちNDTは、製品を損傷することなく、溶接部の内部または表面の欠陥を検出するための重要な工程です。
一般的に適用されるNDT方法には以下が含まれます。
| 方法 | 目的 |
|---|---|
| VT – 目視検査 | 溶接部の外観検査 |
| PT – 浸透探傷検査 | 亀裂または表面欠陥の検出 |
| MT – 磁粉探傷検査 | 磁性材料の表面および表面近傍の亀裂検出 |
| UT – 超音波探傷検査 | 超音波による溶接部内部欠陥の検査 |
| RT – 放射線透過検査 | 放射線撮影による内部欠陥の検査 |
プロジェクト規格、溶接位置、およびタンクの重要度に応じて、NDT検査の割合は異なる場合があります。高い要求が課される貯油タンクの場合、重要な溶接部は、気密試験または運転前に安全性を確保するため、より詳細な検査が必要となることがよくあります。
9. 工業用貯油タンクの気密検査プロセス
溶接が完了し、要求されるNDT検査が実施された後、貯油タンクは使用中の漏洩がないことを確認するために気密検査を受ける必要があります。
一般的な気密検査プロセスには以下が含まれます。
ステップ1:外観検査
溶接部全体、タンク本体表面、タンク底、タンク屋根、ノズル、マンホール、フランジ、および補助部品を検査します。亀裂、アンダーカット、表面のピット、または溶接不足などの欠陥は、気密試験の前に修正する必要があります。
ステップ2:寸法検査
直径、高さ、真円度、傾斜、タンク底の平坦度、およびその他の重要な寸法を測定します。寸法検査は、タンクが気密であるだけでなく、設計通りの形状であることを確認するのに役立ちます。
ステップ3:溶接部の気密試験
タンクの種類と技術要件に応じて、油浸透試験、真空試験、低圧ガス試験、または溶接部の局所的な漏洩検査方法が使用される場合があります。
ステップ4:水圧試験または水張り試験
多くの工業用貯蔵タンクにとって、水張り試験は気密性と全体的な安定性を確認するための重要なステップです。試験中は、水位、タンク本体の変形、溶接部、タンク底、および接続部からの漏洩現象を監視する必要があります。
ステップ5:受入記録の作成
気密試験が要件を満たした後、検査結果は品質記録に記録される必要があります。これには、寸法検査報告書、NDT結果、気密試験報告書、水張り試験報告書(該当する場合)、および関連する材料証明書が含まれます。
10. 表面仕上げと防食塗装
貯油タンクは、特に屋外、沿岸地域、化学工場、または油蒸気、塩分、高湿度のある地域など、腐食リスクの高い環境で稼働することがよくあります。したがって、表面清掃と塗装の工程は非常に重要な役割を果たします。
一般的な仕上げプロセスには以下が含まれます。
溶接スラグ、バリ、油汚れの除去
表面清掃のためのショットブラストまたはサンドブラスト
表面粗さの検査
防食プライマー塗装
必要に応じた中間塗装
仕上げ塗装
塗膜厚の検査
要求がある場合の密着性検査
適切な塗装システムは、貯油タンクの寿命を延ばし、メンテナンスコストを削減し、運転中の安全性を確保するのに役立ちます。
LILAMA 10の工業用貯油タンク製造における強み
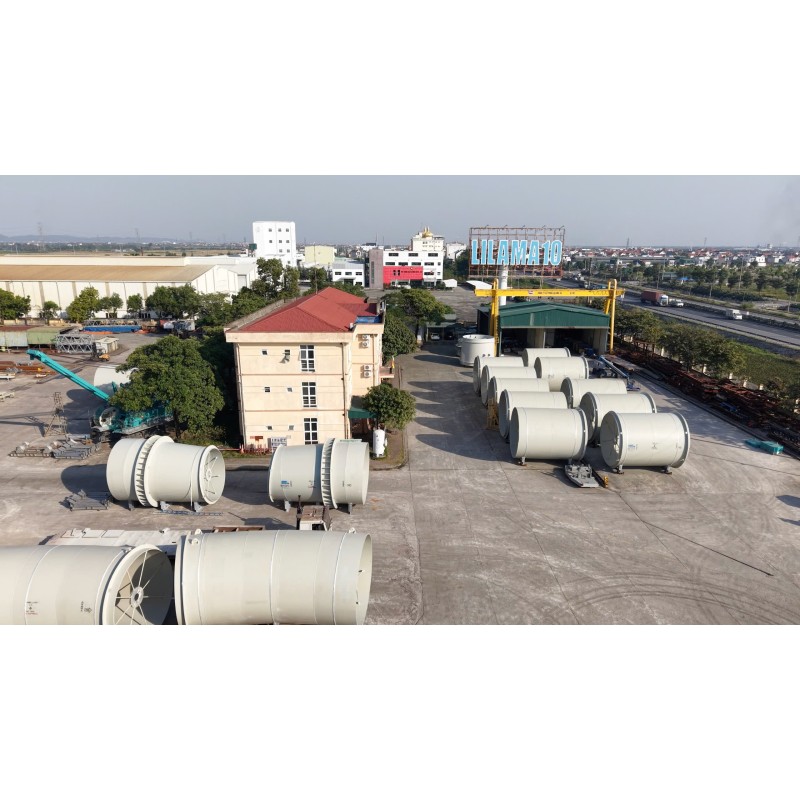
重工業プロジェクトにおける経験を持つLILAMA 10は、エネルギー、石油精製、化学、火力発電産業向けのタンク、鋼構造物、および非標準設備の製造と設置において強みを持っています。
主な強みは以下の通りです。
鋼構造物および工業設備の製造経験
石油精製、化学、火力発電、水力発電、セメントプロジェクトへの参加能力
設備および鋼構造物製造のための工場システム
厚板加工、ロール成形、組み立て、および大型構造物溶接の能力
経験豊富な溶接工、エンジニア、QA/QC、および建設担当者のチーム
各工程における品質管理能力
現場での設備および構造物設置経験
国内外のプロジェクトの技術要件に対応する能力
ベトナムでOil Storage Tankの製造業者を探している顧客にとって、LILAMA 10は設計、製造、品質検査、および工業設置を組み合わせた能力により、有望な選択肢となります。
CATALOG
関連カタログ
PICKUP
技術・サービス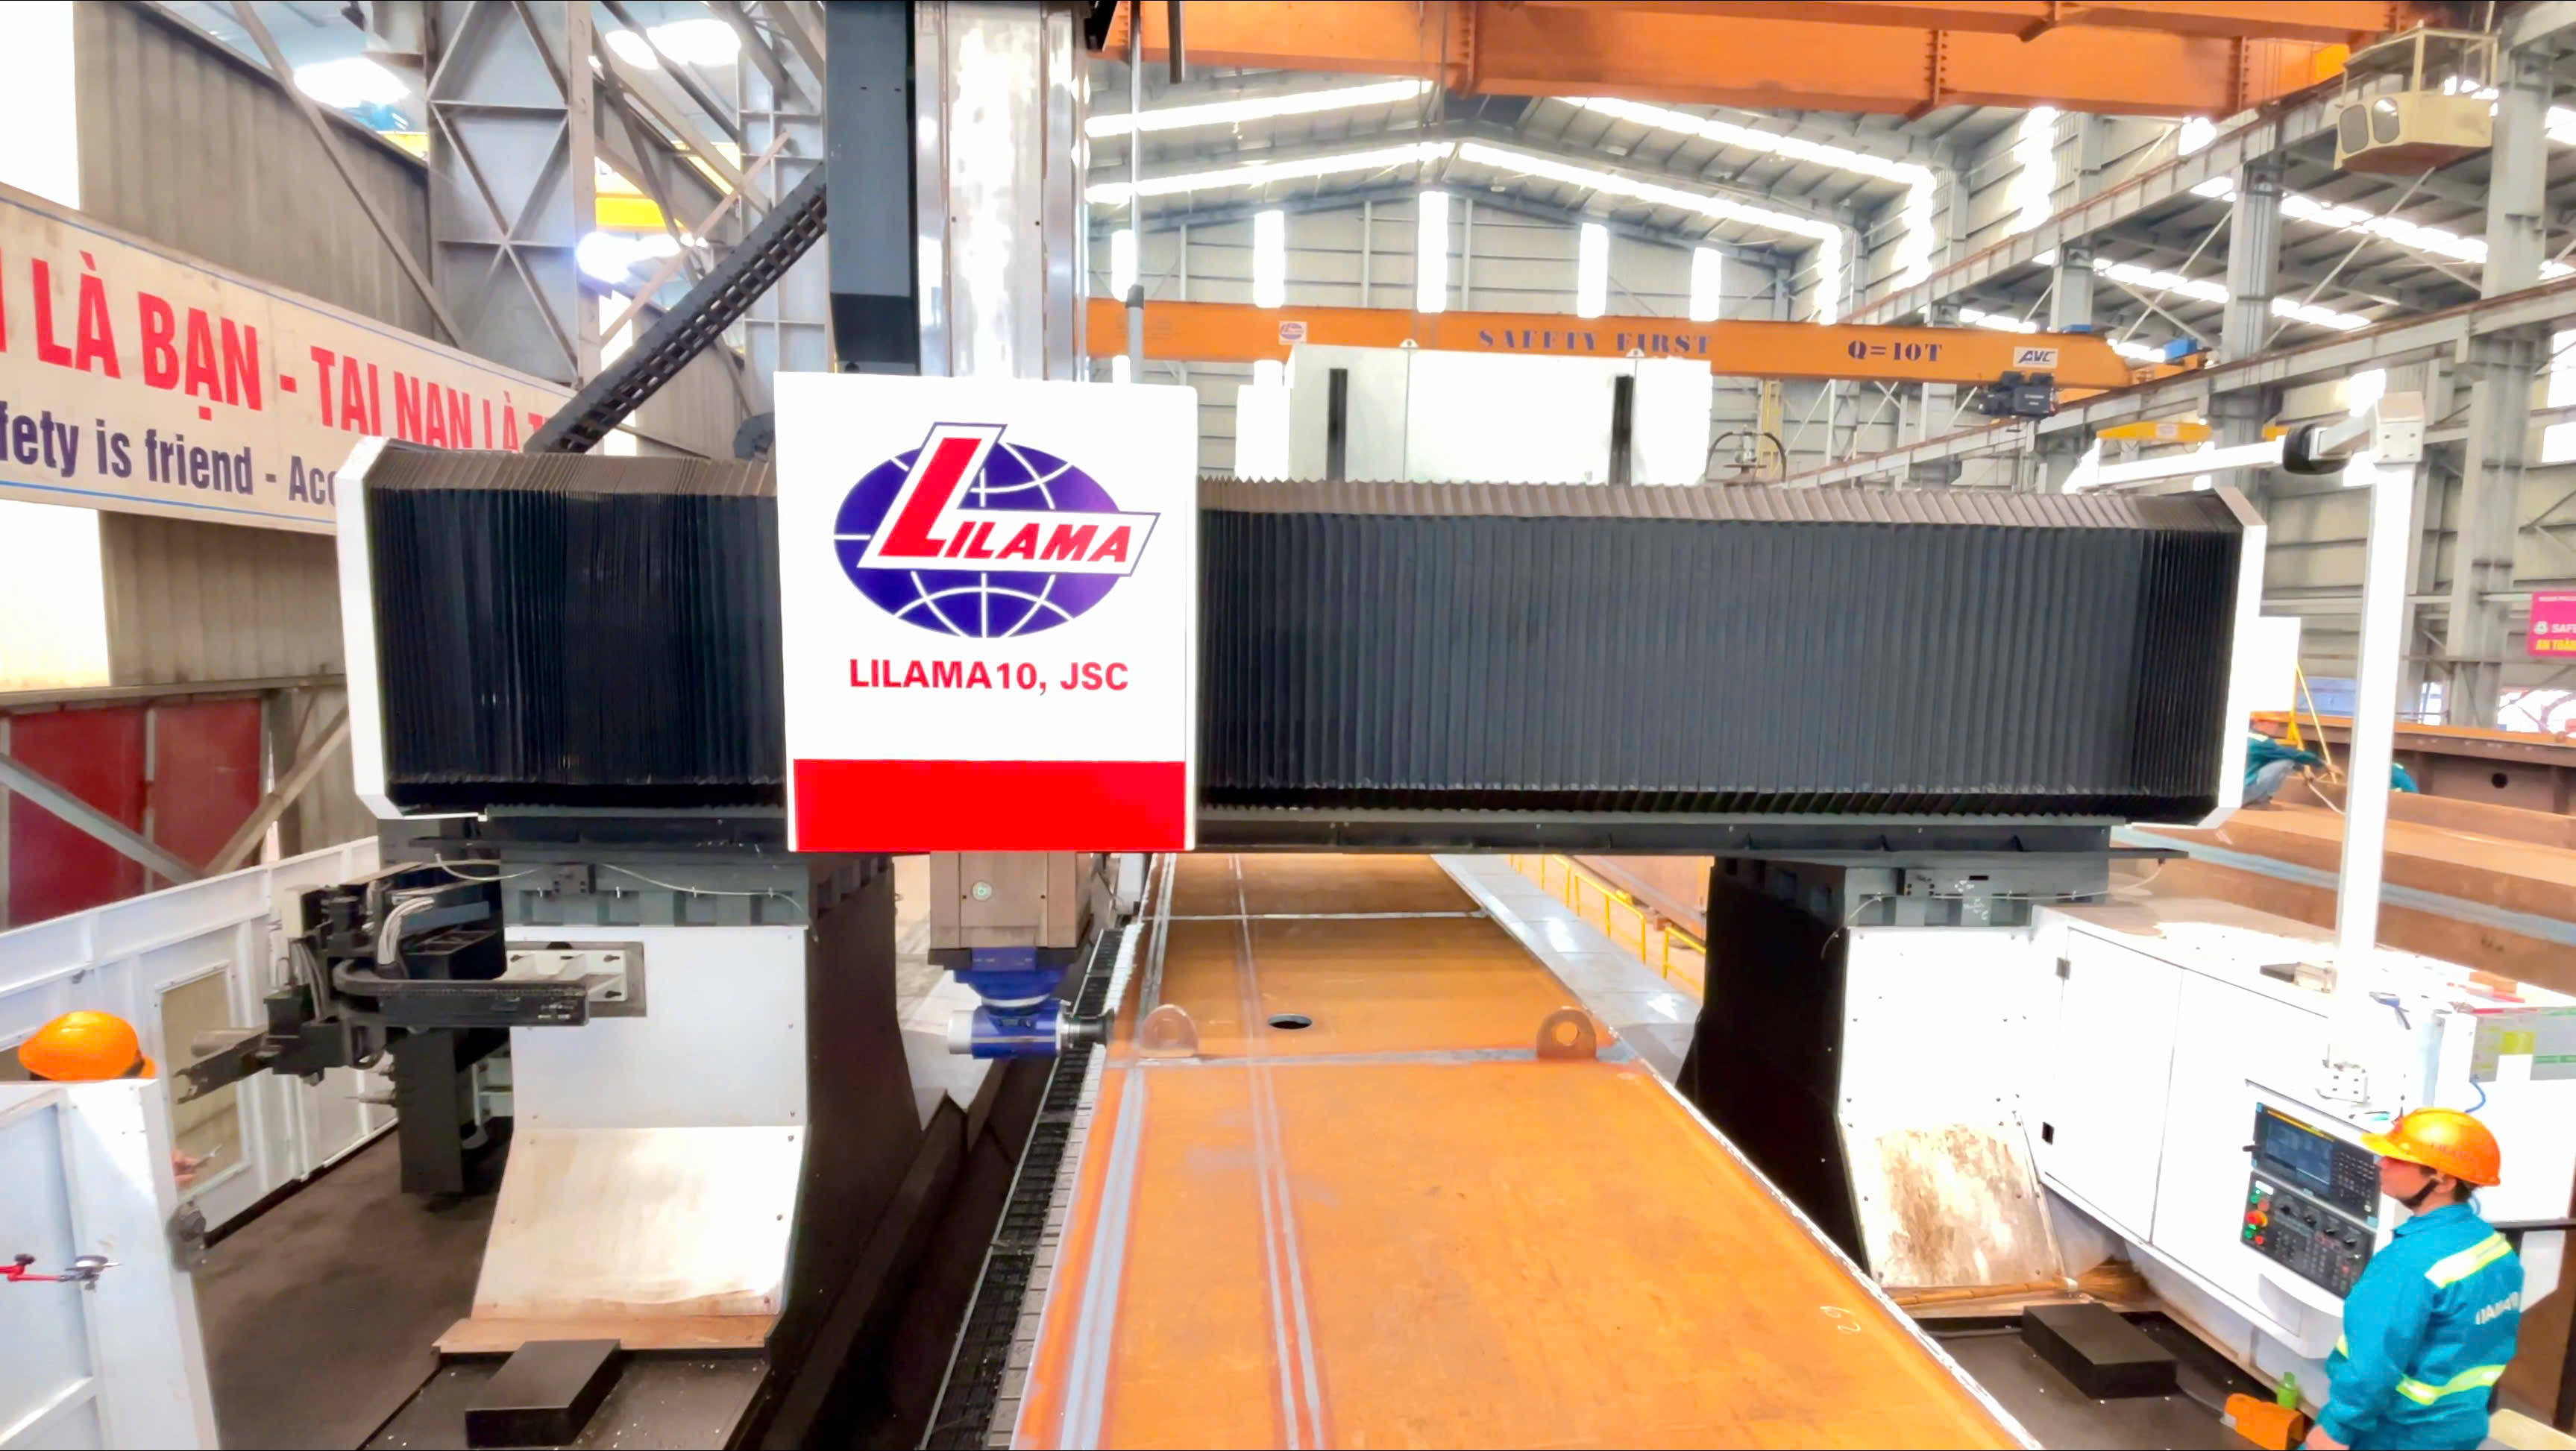
CONTACT
お問い合わせ