SERVICES
技術・サービス
ハウジングおよびCNCブロックの精密穴加工 – 穴位置および同軸度の制御 - SEIKO INDUSTRY VIETNAM
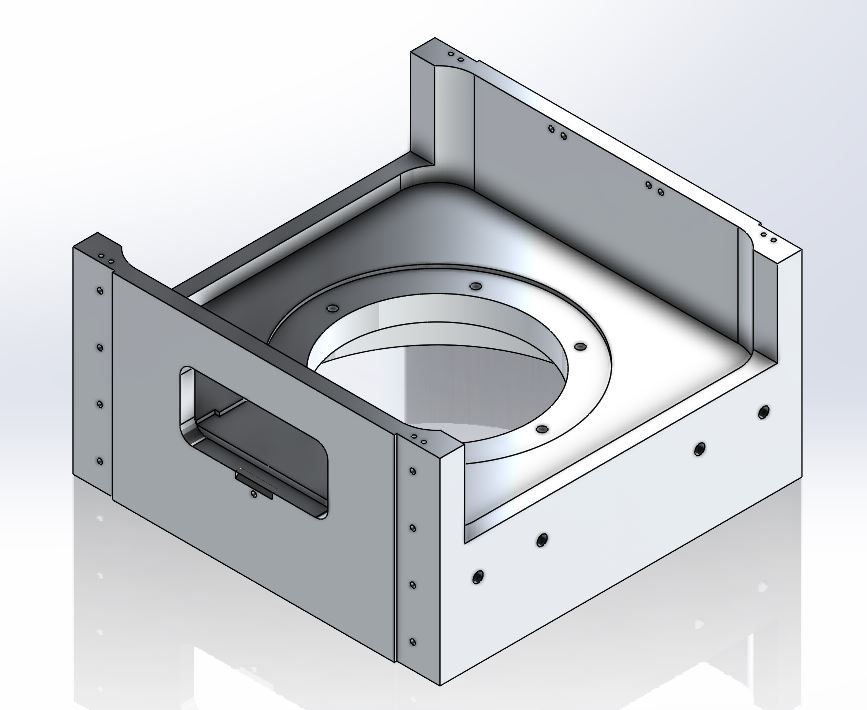
ハウジングとブロックは、多くの嵌合面、中空部、位置決め穴、およびシャフト、ベアリング、またはその他の部品を取り付けるための穴を特徴とする機械部品です。CNC加工において、これらの部品群の品質は、個々の穴の直径精度だけでなく、穴と基準面との位置関係や幾何学的関係にも依存します。例えば、同一のシャフトを支持する2つの穴を持つハウジングの場合、両方の穴の直径が公差内であっても、設計要件に従って軸が一直線に並んでいないと、組み立てが困難になる可能性があります。したがって、精密な穴加工には、適切な位置決め基準、切削方法、および検査の選択を組み合わせる必要があります。
SEIKO INDUSTRY VIETNAMでは、OKUMAおよびMORI SEIKIの横型CNCマシニングセンタ(HMC)システムと精密測定機器を組み合わせることで、技術図面に基づく複雑な加工要件に対応するための設備基盤を構築しています。
ハウジングとブロックのCNC穴加工で管理すべき要素とは?
ハウジングとブロックには、ベアリング取り付け穴、ブッシュ取り付け穴、位置決め穴、ボルト穴、またはオイルおよびエア通路など、さまざまな機能を持つ多様な種類の穴があります。機能に応じて、各種類の穴にはサイズ、形状、位置に関する独自の要件があります。
穴の直径と寸法公差
ベアリング、ブッシュ、または位置決めピンを取り付ける穴の場合、穴の直径は部品間の嵌合精度に直接影響します。サイズが許容範囲を超えると、部品が組み立てられなかったり、設計通りの動作条件を保証できなかったりする可能性があります。
CNC加工において、厳しい公差が要求される穴は、穴あけ、穴拡張加工、リーマ加工またはボーリング加工による仕上げ加工を組み合わせる必要がある場合があります。具体的な方法は、図面上のサイズ、深さ、材料、および技術要件によって異なります。
穴の位置と穴の中心距離
複数のボルト穴または位置決め穴を持つブロックの場合、穴の中心位置は設計基準システムに従って管理する必要があります。組み立てユニットの場合、穴の位置ずれは、ピン、シャフトの取り付け、または部品間の接続を困難にする可能性があります。したがって、直径の検査に加えて、図面に指定された基準に対する穴軸の位置を評価する必要があります。
同軸度と直角度
同一軸上に2つのベアリング取り付け穴を持つハウジングの場合、穴間の同軸度要件は特に重要です。穴軸間のずれは、シャフトの取り付けや駆動ユニットの動作条件に影響を与える可能性があります。
同様に、嵌合面に対して垂直に設計された穴の場合、穴軸方向のずれは、組み立て後の部品の位置を変更する可能性があります。
これらの要件は、直径寸法のみに依存するのではなく、図面に規定された基準システムと幾何公差に従って管理する必要があります。
真円度、円筒度、および表面粗さ
サイズと位置に加えて、穴の実際の形状も嵌合品質に影響を与える可能性があります。真円度、円筒度、および表面粗さは、対応する技術要件がある位置、特に精密なベアリングまたはブッシュの取り付け面で考慮する必要があります。
CNCによるハウジングとブロックの精密穴加工プロセス
ハウジングとブロックの穴加工には、通常、複数の工程を組み合わせる必要があります。実際の順序は、ワークの形状、材料、穴の位置、および組み立て要件に基づいて選択されます。
加工基準と治具計画の決定
穴加工の前に、基準面と図面上の位置間の寸法関係を決定する必要があります。異なる面に複数の穴を持つハウジングの場合、位置決め基準の選択は、穴間の相対位置を制御する能力に直接影響します。加工基準が適切に設定されていない場合、部品は各位置で寸法を満たすことができますが、組み立て時にずれが生じる可能性があります。
さらに、治具は切削中にワークを安定して保持し、特に薄肉ハウジングや中空部が多い部品の場合、許容範囲を超える変形を引き起こさないようにする必要があります。
基準面の加工と初期穴の作成
治具に固定した後、必要な面は技術計画に従って加工され、後続の工程の基礎を形成します。穴は、要求されるサイズと形状に応じて、ドリル加工またはヘリカル補間フライス加工によって初期作成できます。大径穴や高精度が要求される穴の場合、荒加工段階では通常、仕上げ加工ステップのために適切な取り代を残します。工程の配置は、工具のアクセス性、穴の深さ、工具の剛性、および切りくず排出能力を考慮する必要があります。
リーマ加工またはボーリング加工による穴の仕上げ加工
直径と表面品質に関して高精度が要求される穴の場合、ドリル加工のみでは技術要件を完全に満たせない場合があります。
一般的に検討される2つの方法は次のとおりです。
- リーマ加工:リーマを使用して、事前に作成された穴を仕上げ加工します。適切な加工条件下で直径と表面品質の制御が必要な用途に適しています。
- ボーリング加工:切削工具を使用して穴を拡大または仕上げ加工します。加工計画に応じて、穴軸の位置調整や幾何学的精度の向上に役立つ場合があります。
方法の選択は、公差、サイズ、穴の深さ、材料、および機械-工具-治具システムの剛性に依存します。すべての穴で両方の工程を実行する必要があるわけではありません。
穴の寸法と位置の検査
加工後、穴の品質は図面に規定された特性に従って検査する必要があります。穴の直径は、適切な穴測定器またはゲージを使用して検査できます。穴の位置、複数の穴軸間の関係、または基準面に対する穴の位置に関する要件がある部品の場合、3D座標測定機(CMM)が使用できる機器の1つです。完成品の検査結果に加えて、生産中の工具の状態、治具の条件、および寸法の監視も、製品間の品質の一貫性を維持する能力にとって重要です。
CNC穴加工の精度に影響を与える要因
高精度CNCマシニングセンタを使用する場合でも、穴の品質は生産プロセス中の多くの要因によって影響を受けます。
治具の安定性:クランプ力によってワークが移動または変形した場合、加工後の穴の位置と形状が要件を満たさない可能性があります。これは、薄肉ハウジング、中空部のある部品、または位置決め面が限られている部品で注意すべき問題です。
切削工具の剛性:深穴加工や突出し量の大きい工具を使用する場合、工具の振動やたわみは
切りくず排出能力:穴に切りくずが堆積すると、摩擦が増加し、切削プロセスに影響を与え、加工面を損傷する可能性があります。深穴の場合、クーラント供給方法と切りくず排出に特に注意を払う必要があります。
工具の摩耗と熱変動:繰り返し生産では、切削工具の状態は時間とともに変化する可能性があります。機械、ワーク、および加工環境の温度も寸法に影響を与える可能性があります。したがって、厳しい公差を持つ特性については、加工条件の監視と定期的な検査が必要です。
SEIKO INDUSTRY VIETNAMにおけるハウジングとブロックのCNC加工能力
SEIKO INDUSTRY VIETNAMは、立型CNCマシニングセンタ、横型CNCマシニングセンタ、5軸加工機、CNC旋盤、その他の補助設備を含む設備システムを備え、精密機械加工の分野で事業を展開しています。多くの嵌合面を持つハウジングおよびブロック形状の部品の場合、HMCシステムは、多方向からの加工配置能力と、製品要件に応じた平面フライス加工、穴あけ、穴加工工程の組み合わせ能力により、注目すべき設備群です。OKUMAおよびMORI SEIKI横型マシニングセンタシステムSEIKOは、OKUMA MB-8000HおよびMORI SEIKI HS5000、NH5000/8PPC、HS500、HG500モデルを含む横型マシニングセンタを所有しています。
その中でも、OKUMA MB-8000Hは800 × 800 mmのパレットを使用する横型マシニングセンタであり、比較的大型の部品の加工計画に適しています。MORI SEIKIの横型マシニングセンタは、箱型部品、ブロック、および複数の面や複数の穴位置の加工が必要な製品の加工配置能力を補完します。
加工設備と検査システムの組み合わせ
CNCシステムに加えて、SEIKOはMITUTOYOおよびACCRETECH製の3D座標測定機、KEYENCE製の画像測定機、MITUTOYO製の表面粗さ計、および多数の測定工具とゲージを備えています。
これらの設備は、穴の寸法、嵌合位置から、図面に基づく幾何学的および表面要件まで、製品のさまざまな特性の検査をサポートします。
相互に関連する複数の穴を持つ部品の場合、CNC加工と座標測定を組み合わせることで、個々の穴の寸法だけでなく、管理すべき特性間の位置関係も評価できます。
ハウジングとブロックの精密穴加工の応用
精密穴加工のニーズは、各部品の機能に応じて異なる技術要件を持つ多くの機械製品群で発生します。シャフトとベアリングを取り付けるハウジング:同一のシャフトを支持するために使用される穴は、組み立て要件を満たすために、サイズ、位置、および幾何学的関係が管理される必要があります。さらに、ハウジングとカバーまたは関連部品との嵌合面も、平面度と直角度を要求される場合があります。
複数のドリル穴、タップ穴を持つブロック:この種の部品は、通常、位置決め穴、ボルト穴、または内部通路のシステムを持っています。用途に応じて、要件は穴の中心距離、位置公差、ねじ品質、および穴経路間の正確な交差に焦点を当てる場合があります。
精密治具と固定具:位置決めピン、ガイドブッシュ、またはクランプ機構を取り付ける穴は、基準面に対して適切な位置にある必要があります。これらの位置でのずれは、次の生産工程で固定される部品の精度に影響を与える可能性があります。複雑な組み立て要件を持つ製品の場合、加工方法の選択は、製品の外部形状のみに基づいて行うのではなく、図面と各表面の機能から始める必要があります。
SEIKO INDUSTRY VIETNAMにおける図面に基づくCNCハウジングおよびブロック加工
ハウジングとブロックの精密穴加工には、直径、穴の位置、および嵌合面間の幾何学的関係の同時制御が必要です。これらの要件を満たすためには、生産プロセスにおいて、適切な基準の選択、加工方法、CNC設備、および検査を組み合わせる必要があります。
OKUMA、MORI SEIKIの横型マシニングセンタシステム、その他のCNCマシニングセンタ、および精密測定設備により、SEIKO INDUSTRY VIETNAMは、複数の面と嵌合穴を持つ製品を含む、図面に基づく精密部品加工要件を受け入れ、評価するための設備システムを所有しています。
ハウジング、ブロック、または精密機械部品の加工を必要とする企業は、SEIKO INDUSTRY VIETNAMに連絡し、図面、材料、公差、数量、および品質要件を提供することで、適切な加工計画に関するコンサルティングを受けることができます。
会社情報
精密加工 / 治具
SEIKO INDUSTRY VIETNAM CO., LTD.(SIV)は、秋田精工(日本)が100%出資する精密機械加工会社であり、2012年10月17日に設立され、2013年11月から本格的に操業を開始しました。同社は、ベトナム北部で多くの大手製造企業が集積するフンイエン省タンロン工業団地IIに位置しています。 SIVは、半導体製造装置向けの精密部品加工および治具製作を専門としており、材料調 ...
PICKUP
技術・サービス
CONTACT
お問い合わせ