
SERVICES
技術・サービス
揚水式水力発電用水圧鉄管向け厚板製作工程 – Lilama 10
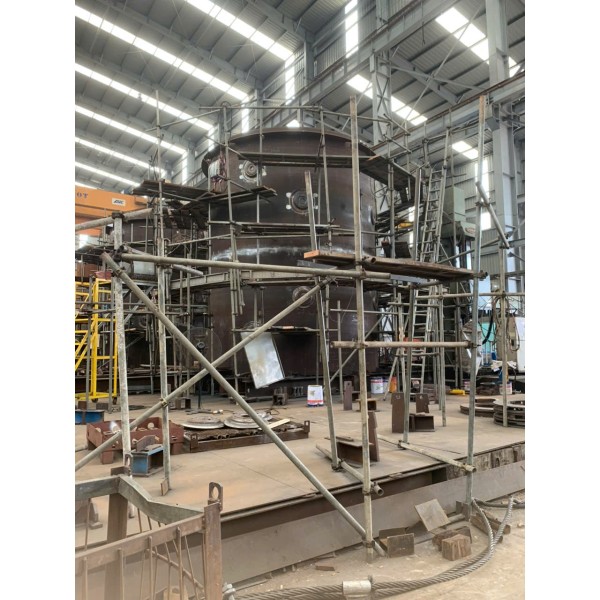
エネルギープロジェクト、特に揚水発電所において、圧力導水路(ペンストック)システムには、専用設備と厳格な技術プロセスを用いた厚板加工が必要です。Lilama 10は、長年の鋼構造物製造経験を通じて、国内外のプロジェクトにおける高品質要件を満たす統合生産能力を段階的に確立してきました。
Lilama 10の厚板加工能力
統合生産プロセス
設計、板材切断、圧延、溶接、熱処理から表面コーティングまで、Lilama 10は生産時間を最適化し、一貫した品質管理を保証し、信頼性の高い納期をサポートするクローズドループ製造プロセスを運用しています。
豊富なプロジェクト実績
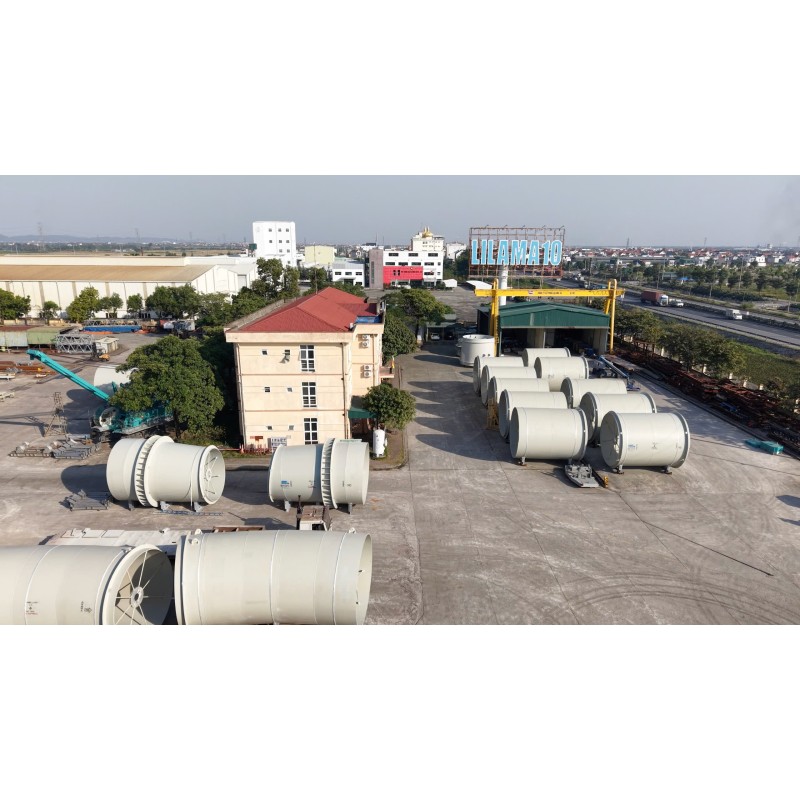
Lilama 10は、高圧構造物を含む多数の大規模な鋼構造物および厚板加工プロジェクトに参加し、安定した効率的な生産ノウハウを蓄積しています。
熟練した技術者
約400名の認定溶接工および機械技術者を擁するLilama 10は、国際規格に準拠した複雑な構造溶接作業を実行可能です。
主要設備
3本ロール板曲げ機(MG社製、イタリア):厚板の圧延および成形に適しています
50トンから600トンまでのクレーンシステム:大口径パイプおよび重量構造物の安全な取り扱いと輸送
多様な溶接システム:TIG、MIG/MAG、SAW、厚肉部および耐荷重接合部用の半自動および自動溶接
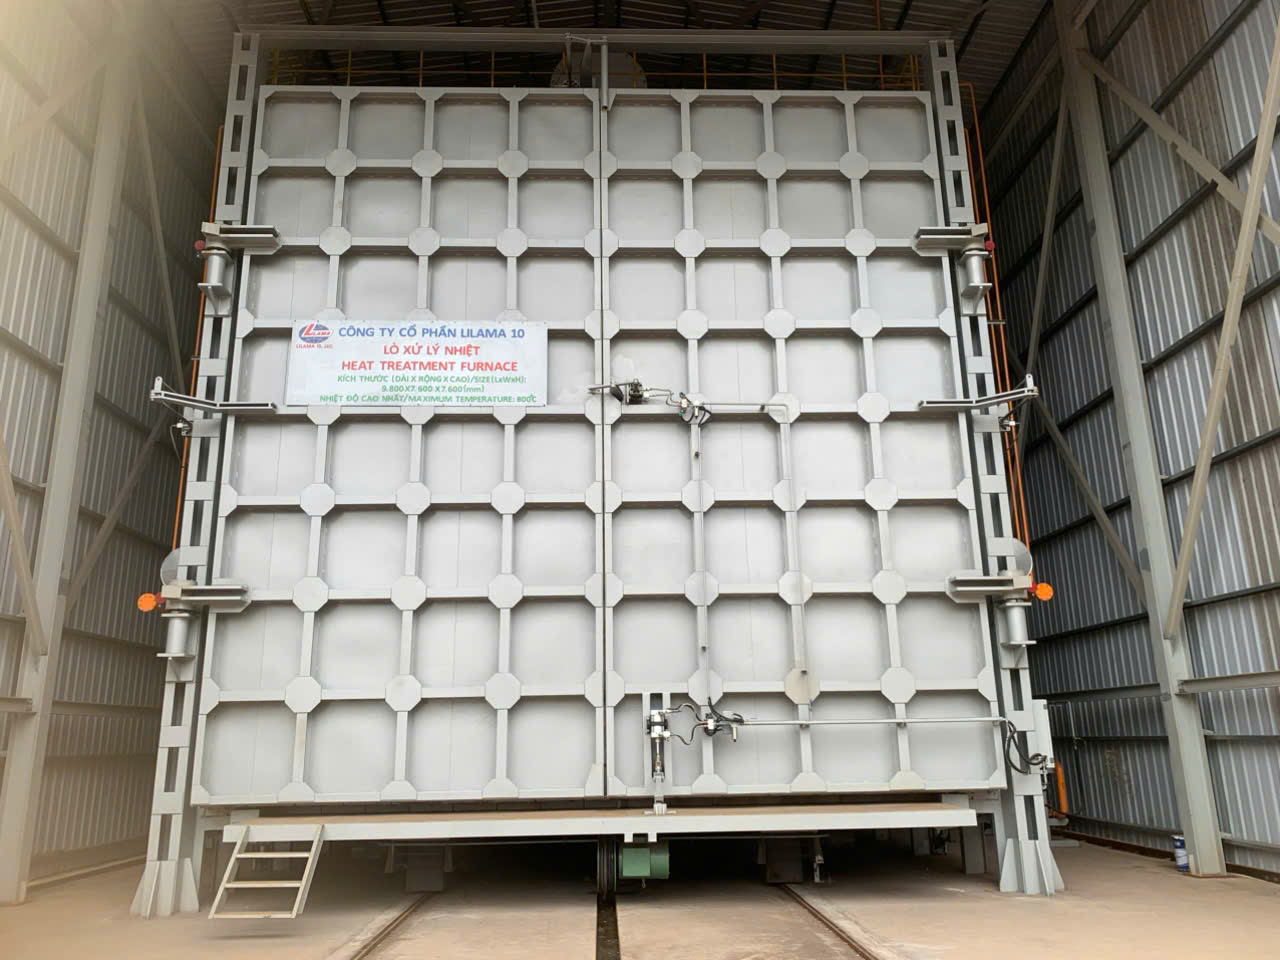
大型PWHT炉(溶接後熱処理炉):溶接後の応力除去および機械的特性の安定化のため
表面処理および保護:ショットブラスト、防食コーティング、および耐久性と耐用年数を向上させるための仕上げプロセス
揚水発電所用ペンストックの厚板加工プロセス
圧力導水路の寸法精度、気密性、および長期耐久性を確保するため、Lilama 10は以下の標準化されたプロセスを適用しています。
ステップ1 – 材料準備と板材切断
鋼板は受入検査を受け、設計寸法を達成し、公差を最小限に抑え、組立精度を向上させるため、CNC機械によって切断されます。
ステップ2 – 板材圧延とパイプ成形
切断された板材は円筒状に圧延されます。真円度、均一な厚さ、および構造安定性を確保するため、パラメータは継続的に監視されます。
ステップ3 – 開先加工と仮組立
板材の端部は溶接仕様に従って開先加工され、適切な溶け込みを確保します。パイプセクションは順序通りに位置合わせされ、組み立てられ、真直度と接合部の一貫性を維持します。
ステップ4 – 構造溶接
板厚と接合部の位置に応じて、半自動および自動溶接方法が適用されます。
プロジェクトの要件に応じて、溶接品質を確認するため、非破壊検査(UT、MT、RT、またはTOFD)が実施されます。
ステップ5 – 溶接後熱処理(PWHT)
溶接後、パイプセクションは大型PWHT炉に入れられ、残留応力を除去し、設計で指定された機械的特性を達成します。
ステップ6 – 表面清掃
不純物を除去し、コーティングの密着に適した表面粗さを生成するため、ショットブラストが実施されます。
ステップ7 – 防食コーティング
実際の水力発電所の運転条件下での耐食性を確保するため、厳格なプロセス管理の下で工業用コーティングシステムが適用されます。
揚水発電所用ペンストック製造における応用
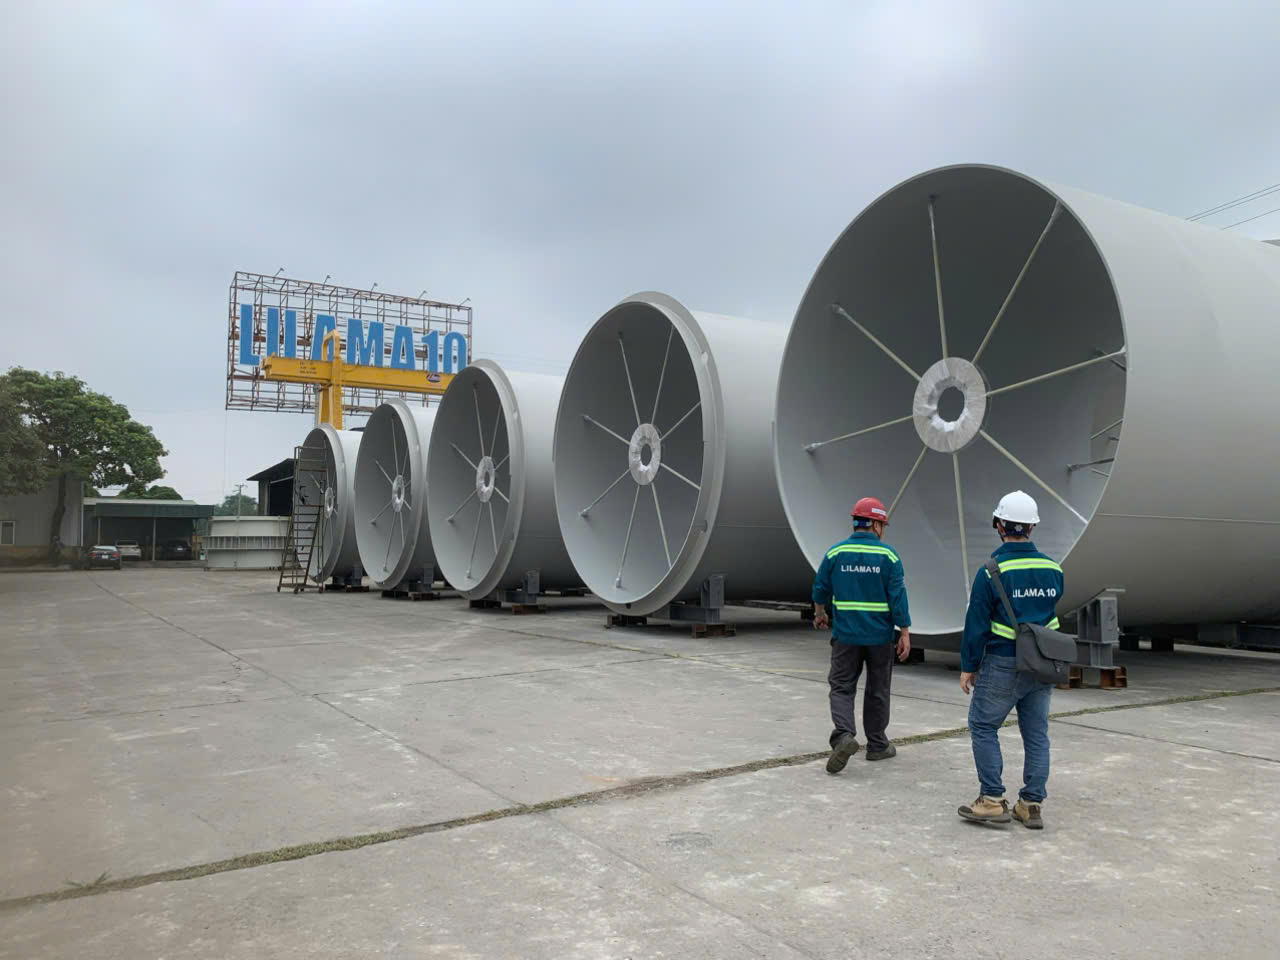
この加工プロセスは、揚水発電所用の圧力ペンストックを含むプロジェクトに適用されており、構造物は高荷重に耐え、優れた気密性を維持し、数十年間にわたって信頼性高く稼働する必要があります。
すべての製品は、設置現場に納入される前に、熱処理、検査、およびコーティングを受けます。
Lilama 10は、ベトナム国内外の大規模エネルギープロジェクト、特に厚板加工と高圧鋼構造物を必要とするプロジェクトとの提携を継続することを目指しています。
Lilama 10の厚板加工能力
統合生産プロセス
設計、板材切断、圧延、溶接、熱処理から表面コーティングまで、Lilama 10は生産時間を最適化し、一貫した品質管理を保証し、信頼性の高い納期をサポートするクローズドループ製造プロセスを運用しています。
豊富なプロジェクト実績
Lilama 10は、高圧構造物を含む多数の大規模な鋼構造物および厚板加工プロジェクトに参加し、安定した効率的な生産ノウハウを蓄積しています。
熟練した技術者
約400名の認定溶接工および機械技術者を擁するLilama 10は、国際規格に準拠した複雑な構造溶接作業を実行可能です。
主要設備
3本ロール板曲げ機(MG社製、イタリア):厚板の圧延および成形に適しています
50トンから600トンまでのクレーンシステム:大口径パイプおよび重量構造物の安全な取り扱いと輸送
多様な溶接システム:TIG、MIG/MAG、SAW、厚肉部および耐荷重接合部用の半自動および自動溶接
大型PWHT炉(溶接後熱処理炉):溶接後の応力除去および機械的特性の安定化のため
表面処理および保護:ショットブラスト、防食コーティング、および耐久性と耐用年数を向上させるための仕上げプロセス
揚水発電所用ペンストックの厚板加工プロセス
圧力導水路の寸法精度、気密性、および長期耐久性を確保するため、Lilama 10は以下の標準化されたプロセスを適用しています。
ステップ1 – 材料準備と板材切断
鋼板は受入検査を受け、設計寸法を達成し、公差を最小限に抑え、組立精度を向上させるため、CNC機械によって切断されます。
ステップ2 – 板材圧延とパイプ成形
切断された板材は円筒状に圧延されます。真円度、均一な厚さ、および構造安定性を確保するため、パラメータは継続的に監視されます。
ステップ3 – 開先加工と仮組立
板材の端部は溶接仕様に従って開先加工され、適切な溶け込みを確保します。パイプセクションは順序通りに位置合わせされ、組み立てられ、真直度と接合部の一貫性を維持します。
ステップ4 – 構造溶接
板厚と接合部の位置に応じて、半自動および自動溶接方法が適用されます。
プロジェクトの要件に応じて、溶接品質を確認するため、非破壊検査(UT、MT、RT、またはTOFD)が実施されます。
ステップ5 – 溶接後熱処理(PWHT)
溶接後、パイプセクションは大型PWHT炉に入れられ、残留応力を除去し、設計で指定された機械的特性を達成します。
ステップ6 – 表面清掃
不純物を除去し、コーティングの密着に適した表面粗さを生成するため、ショットブラストが実施されます。
ステップ7 – 防食コーティング
実際の水力発電所の運転条件下での耐食性を確保するため、厳格なプロセス管理の下で工業用コーティングシステムが適用されます。
揚水発電所用ペンストック製造における応用
この加工プロセスは、揚水発電所用の圧力ペンストックを含むプロジェクトに適用されており、構造物は高荷重に耐え、優れた気密性を維持し、数十年間にわたって信頼性高く稼働する必要があります。
すべての製品は、設置現場に納入される前に、熱処理、検査、およびコーティングを受けます。
Lilama 10は、ベトナム国内外の大規模エネルギープロジェクト、特に厚板加工と高圧鋼構造物を必要とするプロジェクトとの提携を継続することを目指しています。
CATALOG
関連カタログ
PICKUP
技術・サービス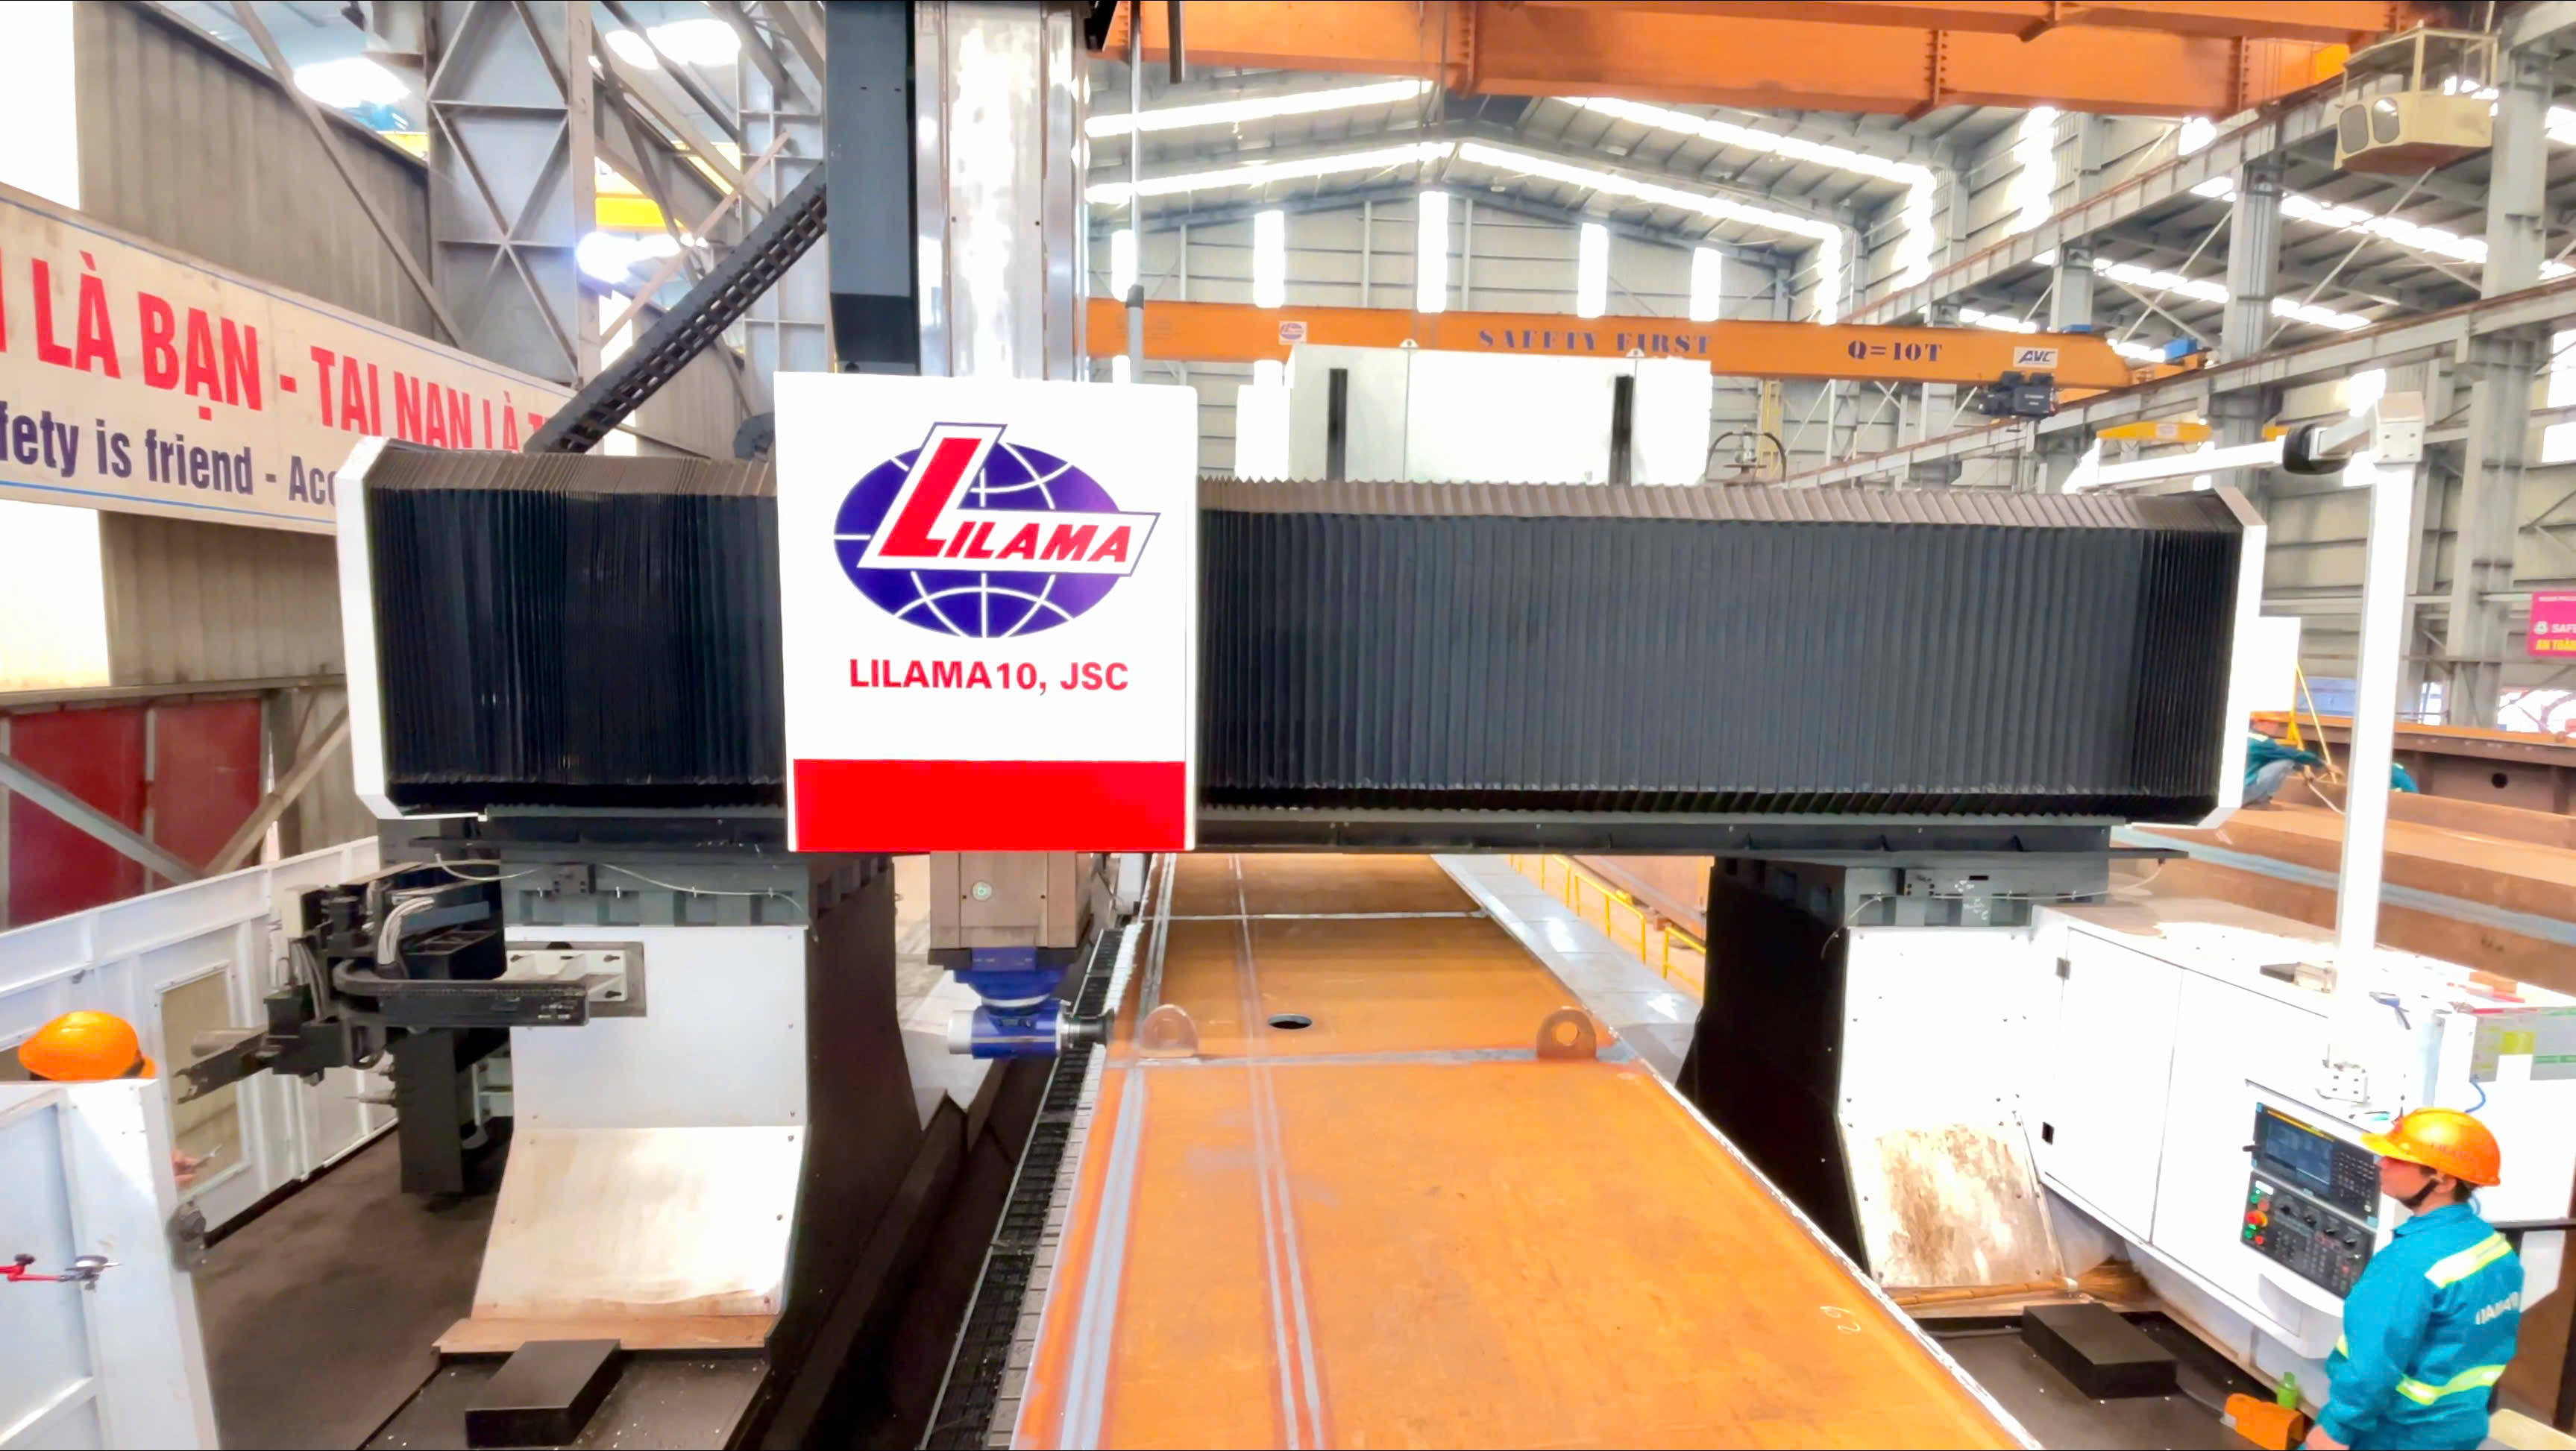
CONTACT
お問い合わせ