
SERVICES
技術・サービス
エルボ継手用ステンレス鋼ロストワックス鋳造におけるガス気孔制御ソリューション

ロストワックス鋳造によるステンレス鋼製エルボおよび管継手の製造において、最も重要な課題の1つはガス欠陥の管理です。適切に除去されない場合、CNC加工後に微細な気孔が発生し、部品が配管システムに組み込まれた際に空気や液体の漏れにつながる可能性があります。
小林キャスティングベトナムでは、ワックスパターンおよびステンレス鋳造における20年以上の経験と高度な精密設備を組み合わせた、包括的なガス欠陥管理プロセスを開発しました。このアプローチにより、すべての製品において優れた密閉性能、滑らかな表面、高い寸法精度を保証します。
1. ワックスインジェクションとワックスパターン品質管理
ワックスパターンは専用のワックス射出機を使用して成形され、高い安定性、滑らかな表面、および設計寸法の正確な再現性を保証します。
射出後、ワックスパターンはZEISS製3D CMMシステムおよび光学測定装置を使用して定期的に検査され、ワックスの収縮と寸法の一貫性を監視します。
➡️ この検査プロセスにより、精密な寸法が維持され、ステンレス鋳造中の寸法偏差に起因する不適合品の発生を防ぎます。
2. 完全なワックス除去のための最適化されたクラスター組立
クラスター組立段階において、小林のエンジニアは以下の点を確実にするために、最適化された湯口および通気経路を設計します。
脱ワックス時、すべてのワックスが鋳型から完全に除去され、内部に残留ワックスが残らないこと
注湯時、溶融ステンレス鋼が鋳型内に滑らかかつ均一に流れ込み、空気巻き込みや湯境を防ぐこと
➡️ その結果、鋳型は清潔で通気性が良い状態を保ち、最終鋳造品におけるガス欠陥を大幅に削減します。
3. セラミックシェル形成と管理された保管
セラミックシェルは、温度・湿度管理された環境で形成および硬化され、高いシェル強度を確保し、注湯中のひび割れを防ぎます。
適切な環境管理が行われない場合、セラミックシェルはひび割れたり、湿気を吸収したり、弱くなったりする可能性があり、ガス欠陥や鋳造欠陥につながります。
4. ステンレス鋼検査と溶解管理
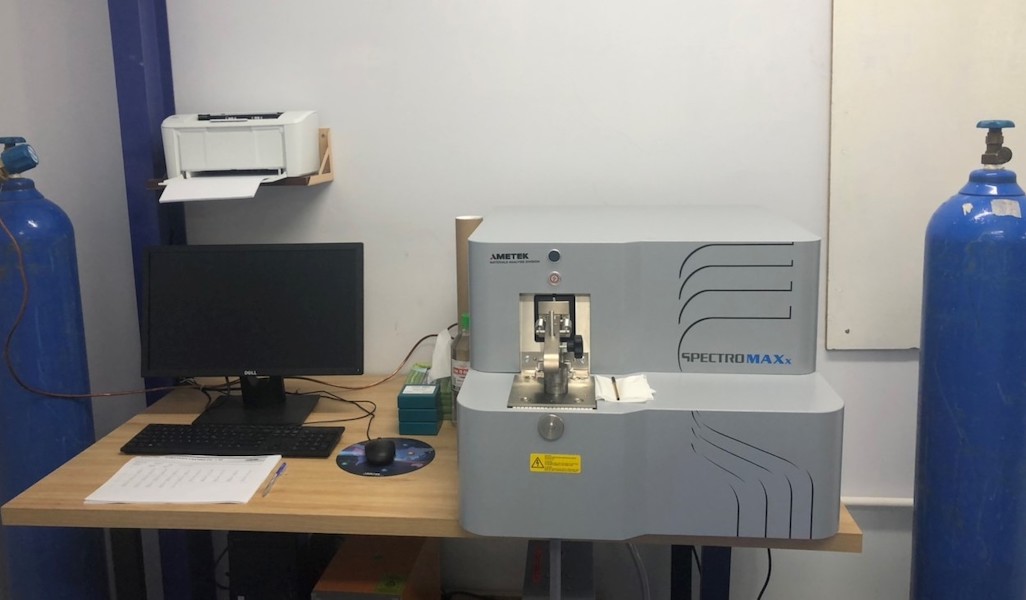
溶解および注湯前に、ステンレス鋼材料は発光分光分析装置(AMETEK SPECTRO)を使用して分析され、SUS304、SUS316L、およびその他の指定されたグレードへの適合性が確認されます。
その後、金属は誘導炉で溶解され、管理された温度で注湯されることで、安定した金属の流れを確保し、鋳型内でのガス発生を最小限に抑えます。
5. 機械加工と最終検査
鋳造後、部品は高精度CNC機械を使用して精密機械加工され、要求される公差を満たします。
最後に、各部品は圧力および漏れ試験を受け、実際の使用条件下でガスや液体の漏れがないことを確認します。
ワックスインジェクション、クラスター組立からステンレス鋳造、CNC加工、漏れ試験に至るまで、完全に統合された管理プロセスを導入することで、小林キャスティングは、特に優れた密閉性能が要求されるステンレス鋼製エルボおよび管継手において、高い合格率を達成しています。
📞 ガス欠陥の削減、精度の向上、優れた耐久性の提供を実現する、お客様の製品に最適なステンレス鋼ロストワックス鋳造ソリューションについて、小林キャスティングまでお問い合わせください。
小林キャスティングベトナムでは、ワックスパターンおよびステンレス鋳造における20年以上の経験と高度な精密設備を組み合わせた、包括的なガス欠陥管理プロセスを開発しました。このアプローチにより、すべての製品において優れた密閉性能、滑らかな表面、高い寸法精度を保証します。
1. ワックスインジェクションとワックスパターン品質管理
ワックスパターンは専用のワックス射出機を使用して成形され、高い安定性、滑らかな表面、および設計寸法の正確な再現性を保証します。
射出後、ワックスパターンはZEISS製3D CMMシステムおよび光学測定装置を使用して定期的に検査され、ワックスの収縮と寸法の一貫性を監視します。
➡️ この検査プロセスにより、精密な寸法が維持され、ステンレス鋳造中の寸法偏差に起因する不適合品の発生を防ぎます。
2. 完全なワックス除去のための最適化されたクラスター組立
クラスター組立段階において、小林のエンジニアは以下の点を確実にするために、最適化された湯口および通気経路を設計します。
脱ワックス時、すべてのワックスが鋳型から完全に除去され、内部に残留ワックスが残らないこと
注湯時、溶融ステンレス鋼が鋳型内に滑らかかつ均一に流れ込み、空気巻き込みや湯境を防ぐこと
➡️ その結果、鋳型は清潔で通気性が良い状態を保ち、最終鋳造品におけるガス欠陥を大幅に削減します。
3. セラミックシェル形成と管理された保管
セラミックシェルは、温度・湿度管理された環境で形成および硬化され、高いシェル強度を確保し、注湯中のひび割れを防ぎます。
適切な環境管理が行われない場合、セラミックシェルはひび割れたり、湿気を吸収したり、弱くなったりする可能性があり、ガス欠陥や鋳造欠陥につながります。
4. ステンレス鋼検査と溶解管理
溶解および注湯前に、ステンレス鋼材料は発光分光分析装置(AMETEK SPECTRO)を使用して分析され、SUS304、SUS316L、およびその他の指定されたグレードへの適合性が確認されます。
その後、金属は誘導炉で溶解され、管理された温度で注湯されることで、安定した金属の流れを確保し、鋳型内でのガス発生を最小限に抑えます。
5. 機械加工と最終検査
鋳造後、部品は高精度CNC機械を使用して精密機械加工され、要求される公差を満たします。
最後に、各部品は圧力および漏れ試験を受け、実際の使用条件下でガスや液体の漏れがないことを確認します。
ワックスインジェクション、クラスター組立からステンレス鋳造、CNC加工、漏れ試験に至るまで、完全に統合された管理プロセスを導入することで、小林キャスティングは、特に優れた密閉性能が要求されるステンレス鋼製エルボおよび管継手において、高い合格率を達成しています。
📞 ガス欠陥の削減、精度の向上、優れた耐久性の提供を実現する、お客様の製品に最適なステンレス鋼ロストワックス鋳造ソリューションについて、小林キャスティングまでお問い合わせください。
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ