
BLOG
ナレッジ
技術・サービス
揚水発電用圧力鋼管にはどのような技術的要件が求められますか?
2026-07-22
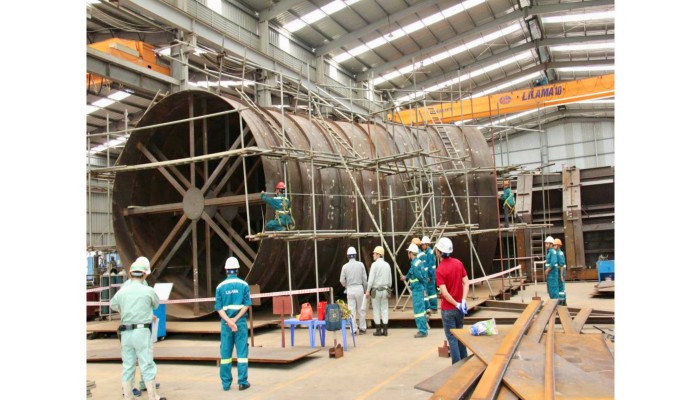
ペンスストックとは?
ペンスストックは、貯水池、サージタンク、または取水口から水力発電所のタービンに水を送るために使用される密閉されたパイプラインまたは水路です。揚水発電システムでは、異なる標高にある2つの貯水池の間で水が循環します。
- 電力需要が低い場合、余剰電力は下部貯水池から上部貯水池へ水を汲み上げるために使用されます。
- 電力需要が増加すると、上部貯水池からの水がタービンを介して流され、発電されます。
同じ水路が発電と揚水の両方のプロセスに関与するため、圧力部品は常に変化する流量、圧力、および運転モードの条件下で機能する必要があります。したがって、揚水発電は大規模な電力貯蔵システムと見なされます。
揚水発電におけるペンスストックは通常のパイプラインとどう違うのか?
通常の工業用パイプラインと比較して、揚水発電におけるペンスストックは、大きな水圧、水撃現象による過渡圧力、およびシステムが揚水モードと発電モードを切り替える際の繰り返し荷重に耐える必要があります。さらに、大口径と厚肉鋼板により、真円度、エッジのずれ、溶接品質、および変形制御に関する要件がより厳しくなります。したがって、ペンスストックは単なる通常の送水管としてではなく、重要な圧力鋼構造物として設計および製造される必要があります。
ペンスストックパイプラインの重要な技術要件
設計荷重の完全な特定
材料または肉厚を選択する前に、設計部門はパイプラインに作用する可能性のあるすべての荷重組み合わせを完全に特定する必要があります。通常考慮すべき荷重には以下が含まれます。
| 荷重の種類 | 評価内容 |
| 運転圧力 | 発電、揚水、および切り替えモードにおける圧力 |
| 過渡圧力 | バルブの開閉または流量変化時の水撃 |
| 自重 | パイプ本体、コーティング、付属品、およびパイプ内の水 |
| 熱荷重 | 膨張、収縮、および温度差 |
| 地震荷重 | プロジェクトの場所と要件による |
| 基礎変位 | 支持部またはアンカーブロックでの沈下、移動 |
| 外部圧力 | 土、岩、地下水、またはパイプ内の真空 |
| 施工荷重 | 吊り上げ、輸送、据え付け、および耐圧試験 |
| 疲労荷重 | 揚水、発電、起動、および停止のサイクル |
重要な点の1つは、設計圧力が通常の運転圧力と等しいと見なされるべきではないということです。最終的な値は、過渡水力解析、不利な運転条件、および適用される規格に応じた安全係数に基づいて決定される必要があります。
適切な材料の選択
ペンスストックの製造材料は、通常、以下の要件を同時に満たす必要があります。
- 適切な降伏強度と引張強度。
- 設計温度における衝撃靭性。
- 良好な溶接性。
- 管理された化学成分。
- 鋼材ロット間の均一性。
- 溶接中の耐亀裂性。
- 厚板鋼板を巻く際の成形性。
- 完全な材料証明書。
高強度鋼の場合、降伏強度を高めることで肉厚と構造物の重量を減らすことができます。しかし、材料の強度が高いほど、溶接技術、入熱、予熱温度、および水素制御に対する要件はより厳しくなります。したがって、材料の選択は公称強度のみに基づいて行うべきではありません。以下を同時に評価する必要があります。
- 供給能力。
- 加工性。
- 製造業者の溶接能力。
- 検査要件。
- 現場での補修条件。
- ライフサイクルコスト。
溶接プロセスの管理
溶接は、ペンスストックの品質を決定する工程の1つです。パイプラインには以下が含まれる場合があります。
- 各パイプセクションの縦溶接。
- セクション間の円周溶接。
- コーンセクションでの溶接。
- 曲がりセクションの溶接。
- 分岐溶接。
- フランジ、補強リング、またはアンカー部品との接続溶接。
製造前に、製造業者は以下に適合する溶接手順を策定し、承認する必要があります。
- 鋼種。
- 肉厚。
- 継手形状。
- 溶接位置。
- 溶接方法。
- 溶接材料の種類。
- 周囲温度条件。
- 溶接後の機械的特性要件。
溶接プロセス中に管理する必要があるパラメータには以下が含まれます。
- 予熱温度。
- 層間温度。
- 入熱。
- 溶接速度。
- 溶接順序。
- 保持時間。
- 溶接棒および溶剤の保管条件。
- 層間清掃。
- 溶接後の変形。
厚板鋼板または高強度鋼の場合、拡散性水素の管理は低温割れのリスクを低減する上で特に重要です。
巻取りおよび溶接時の変形管理
ペンスストックの製造において、変形は多くの段階で発生する可能性があります。
- ブランク切断。
- 鋼板巻取り。
- 縦溶接の仮付け。
- 多層溶接。
- パイプセクションの組み立て。
- 補強リングの溶接。
- コーンセクションまたは分岐の溶接。
- 吊り上げおよび輸送。
最初から管理措置が講じられていない場合、溶接後の形状修正はコストを増加させ、スケジュールに影響を与え、材料品質を低下させる潜在的なリスクがあります。通常検討される解決策には以下が含まれます。
- 変形補償量の計算。
- 適切な治具の設計。
- 合理的な溶接分割。
- 対称溶接またはバランス溶接。
- 溶接順序の管理。
- 入熱の制限。
- 各工程での形状測定。
- 適切な回転装置、治具、および吊り上げ装置の使用。
- 承認された手順に従ってのみ熱による矯正を実施。
大口径の構造物の場合、測定および検査は完成後のみに行われるべきではありません。誤差が蓄積する前に検出するために、中間検査ポイントを設ける必要があります。
溶接部の非破壊検査
ペンスストックの溶接部は、設計図書またはプロジェクト規格で指定された範囲、方法、および合否判定基準に従って検査される必要があります。一般的に使用される方法には以下が含まれます。
- 目視検査 – VT。
- 浸透探傷検査 – PT。
- 磁粉探傷検査 – MT。
- 超音波探傷検査 – UT。
- 放射線透過検査 – RT。
- フェーズドアレイ超音波探傷検査 – PAUT。
- 回折波超音波探傷検査 – TOFD。
各方法には独自の適用範囲と限界があります。選択は以下に基づいて行う必要があります。
- 継手の種類。
- 肉厚。
- 材料。
- 構造物の形状。
- 検出する必要がある欠陥の種類。
- 両側からのアクセス可能性。
- データの保存および検索要件。
TOFDとPAUTは、検査データを記録し、深さ方向の欠陥を評価する上で利点があります。しかし、それらが自動的に他のすべての方法を置き換えるわけではありません。NDT計画は、プロジェクトの特定の要件に適合するシステムとして構築される必要があります。米国開拓局(Bureau of Reclamation)も、鋼製ペンスストックおよび圧力水路の検査に関する独自のガイドラインを維持しており、ライフサイクル全体にわたる検査活動が構造物の安全管理の重要な部分であることを示しています。
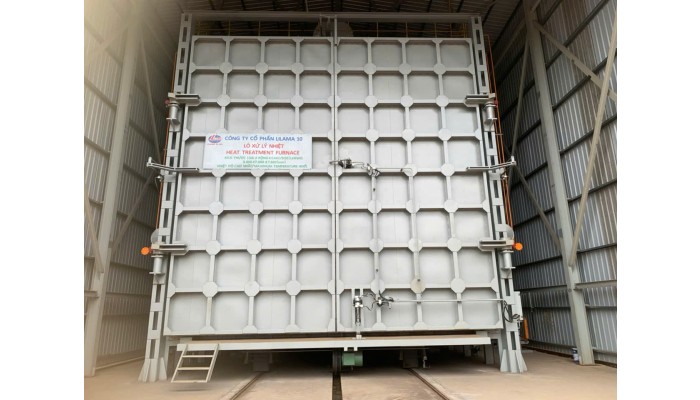
溶接後熱処理の要件の検討
PWHT – Post Weld Heat Treatmentは、適切な場合に残留応力を制御したり、溶接部の状態を改善したりするための溶接後熱処理プロセスです。ただし、すべてのペンスストック溶接にPWHTが必要であると自動的に仮定すべきではありません。この要件は以下に依存します。
- 材料。
- 肉厚。
- 継手の種類。
- 設計規格。
- 機械的特性要件。
- 応力状態。
- 使用条件。
- 発注者の特定の規定。
大型構造物の場合、PWHTが要求されると、温度を達成するだけでなく、製造業者は以下も管理する必要があります。
- 加熱速度。
- 各位置間の温度差。
- 保持時間。
- 冷却速度。
- 温度センサーの配置。
- 温度プロファイルの記録と保存。
- 処理中の変形。
- 全体処理または局部処理の可能性。
腐食防止
ペンスストックは以下の影響を受ける可能性があります。
- 水と湿度。
- 溶存酸素。
- 堆積物と固体粒子。
- 周囲の土壌または岩石環境。
- 地下水。
- 外面での結露。
- 換気制限条件。
- コーティング損傷箇所での腐食。
表面保護システムは以下に基づいて選択する必要があります。
- ペンスストックが露出しているか埋設されているか。
- 水の状態。
- 流速。
- メンテナンスのためのアクセス可能性。
- 設計寿命。
- 工場および現場での施工条件。
パイプラインの内面については、コーティングの密着性、耐水性、耐流動性、および補修条件を同時に考慮する必要があります。
品質管理と記録のトレーサビリティ
ペンスストックの場合、品質検査は最終製品の受入検査だけではありません。各パイプセクションは、入力材料から最終検査結果まで追跡可能である必要があります。品質記録には以下が含まれる場合があります。
- 材料証明書。
- 切断図とヒートナンバーの追跡。
- 溶接手順書。
- 溶接士およびNDT要員の認定。
- 寸法検査報告書。
- 溶接日誌。
- 温度プロファイル。
- NDT報告書。
- 溶接補修記録。
- 清掃および塗装記録。
- 受入検査報告書。
- 竣工図。
記録のデジタル化と各パイプセクションへの識別コードの付与は、以下の際の混乱のリスクを低減します。
- 輸送。
- 現場での集積。
- 順序通りの設置。
- 接続部の照合。
- 施設稼働後のメンテナンス。
輸送および設置のための設計
ペンスストックのセクションは、製造要件を完全に満たしていても、物流および現場の条件に適合するように設計されていない場合、大きな困難を引き起こす可能性があります。製造分割の段階から、以下を考慮する必要があります。
- クレーンおよび現場設備の吊り上げ能力。
- 陸上または水上輸送時の許容寸法。
- 吊り耳の位置。
- 輸送中の剛性。
- 支持時の変形可能性。
- 設置順序。
- 現場溶接部の位置。
- NDT作業スペース。
- パイプライン内の換気および安全条件。
- 溶接後のコーティング補修能力。
コーンセクション、曲がりセクション、分岐、または複雑な形状の構造物の場合、工場での仮組み計画は、実際の条件にできるだけ近い形でシミュレートする必要があります。
ライフサイクル全体にわたる検査とメンテナンス
稼働後も、ペンスストックは定期的に検査される必要があります。通常、注意が必要な領域には以下が含まれます。
- 溶接部。
- 支持部。
- アンカーブロック。
- 曲がり部。
- 移行部。
- 分岐部。
- 基礎またはコンクリートとの接触箇所。
- 漏洩または結露現象のある領域。
- コーティングが劣化している領域。
検査活動には以下が含まれる場合があります。
- 目視観察。
- 肉厚測定。
- コーティング検査。
- 疑わしい箇所の溶接部検査。
- 変形監視。
- 漏洩検査。
- 異常振動の評価。
- 運転データとの比較。
揚水発電の繰り返し荷重特性のため、サイクル数データと運転履歴もパイプラインの状態評価において価値があります。
LILAMA 10の圧力パイプラインおよび揚水発電用鋼構造物製造における能力
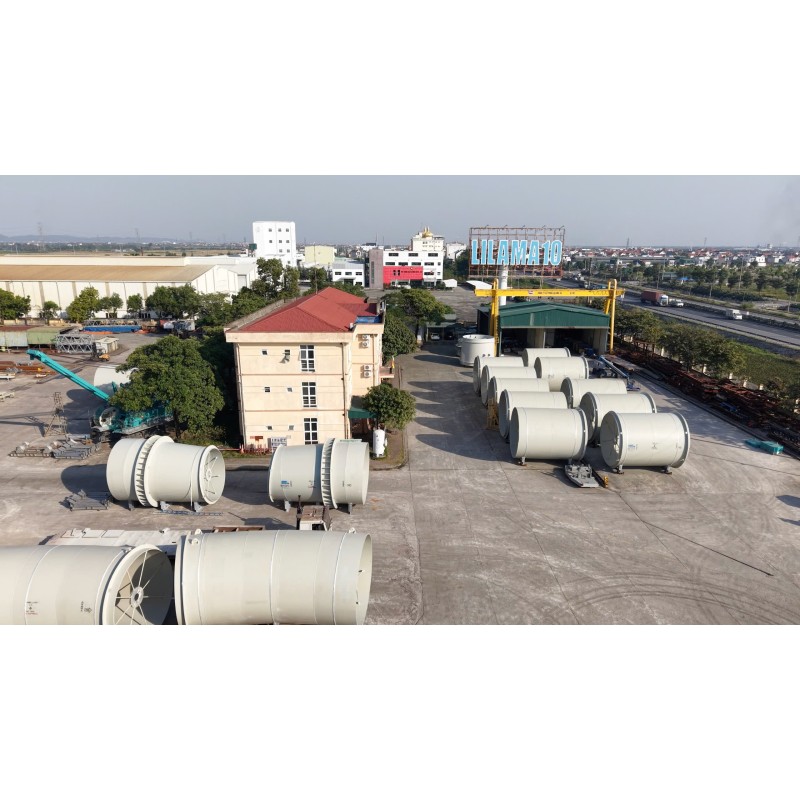
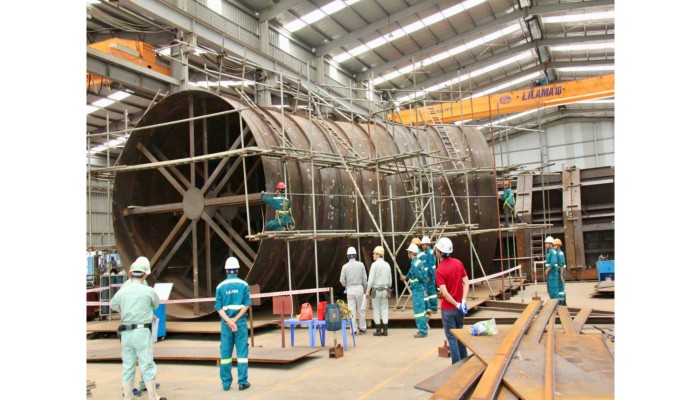
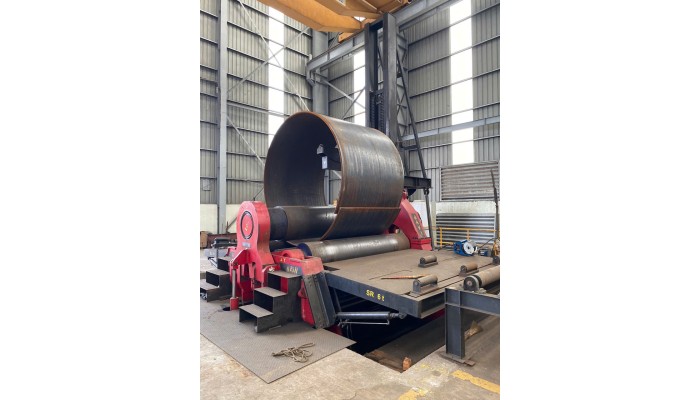
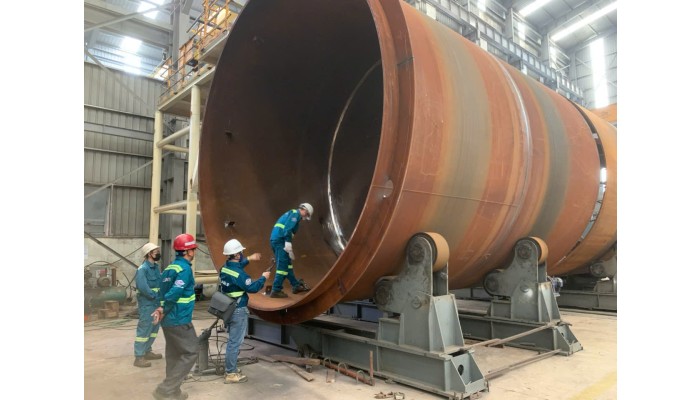
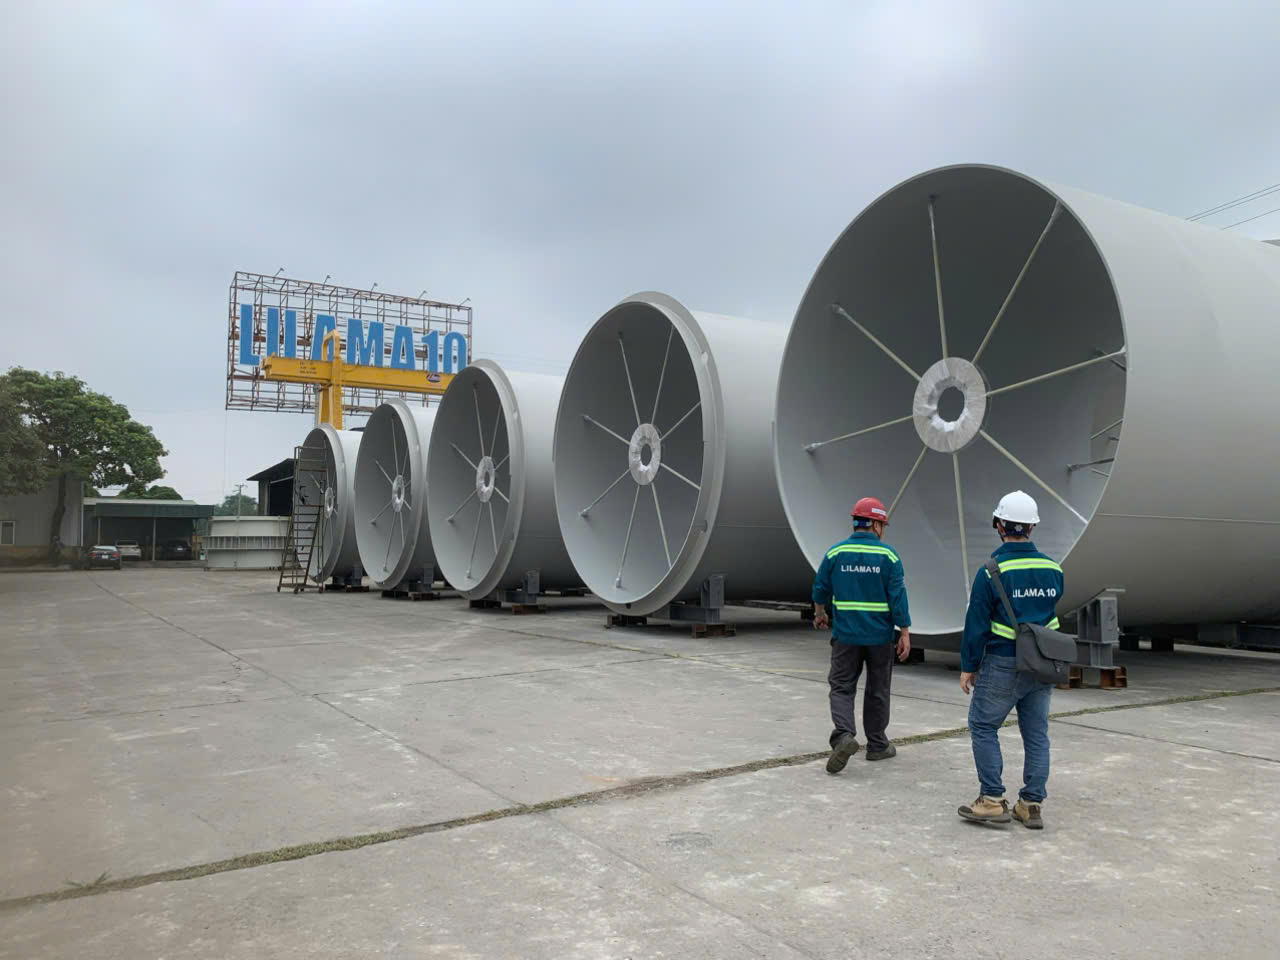
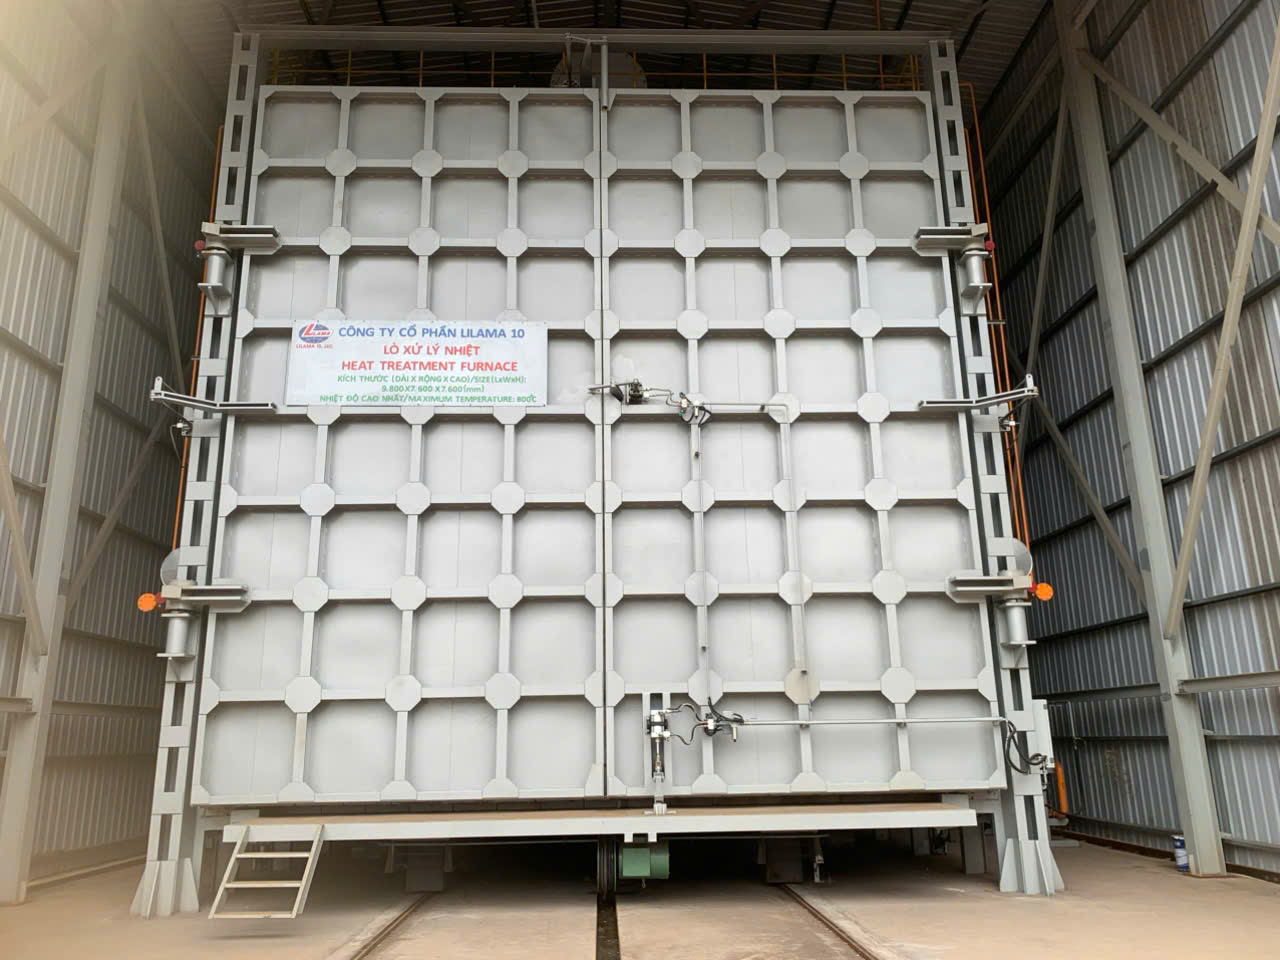
多くの水力発電およびエネルギープロジェクトへの参加経験により、LILAMA 10は、品質とスケジュールの厳しい要件を満たす大規模な圧力パイプラインおよび鋼構造物の製造・設置能力を蓄積してきました。同社は、ナムグム(ラオス)、ナムトゥーン1、イアリ拡張、チアン拡張などのプロジェクトに参加し、現在、バックアイ揚水発電プロジェクトを実施しています。大規模鋼構造物加工用の工場システムと設備に加えて、LILAMA 10は、非破壊検査(NDT、TOFD)、溶接後熱処理(PWHT)技術、および製造プロセス全体にわたる品質管理手順を統合的に展開しています。これらは、現代の水力発電プロジェクトにおけるペンスストックおよび圧力設備に対する要件を満たす上で、同社にとって重要な能力です。
PICKUP
技術・サービス
CONTACT
お問い合わせ