
SERVICES
技術・サービス
アルミニウムダイカストにおけるガス欠陥(巣)抑制対策 – 真空装置とスプレーロボットの活用
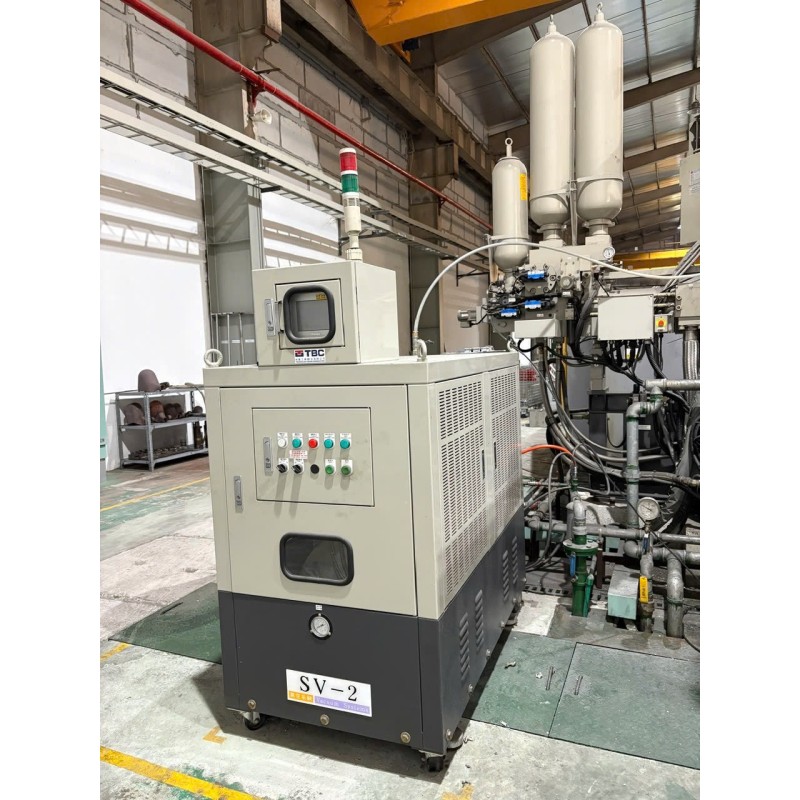
アルミダイカストにおけるポロシティ欠陥とは?ポロシティとは、アルミニウムのダイカスト工程中に金属内部に気泡や空隙が発生する現象です。これは、アルミニウム鋳造品の強度と使用性能に深刻な影響を与える欠陥の一種です。特に、自動車部品や電子部品など、高品質が要求される部品においては重要です。
- アルミダイカストにおけるポロシティの主な原因
+ 溶融アルミニウムに巻き込まれるガス
溶融アルミニウムが金型に注入される際、空気の流れに巻き込まれて金属内部に気泡が発生することがあります。
+ 不純物や湿気の混入:
溶融金属中の湿気や不純物が鋳造プロセス中にガスを発生させ、それが鋳物内部に閉じ込められます。
+ 冷却方法:
冷却時の温度差が金属の不均一な収縮を引き起こし、その結果、鋳物内部にポロシティや空洞が形成されます。
+ 不適切な離型剤の使用(不足または過剰):
離型剤の量が不足すると、溶融金属の金型充填能力が低下し、過剰だと残留物が残り、ポロシティ欠陥を引き起こします。
- ヤマグチにおけるポロシティ抑制策
アルミニウムダイカスト製品のポロシティを最大限に抑制するため、当社では複数の技術と最適な生産管理策を組み合わせています。
+ 鋳造条件の最適化:
材料特性と製品要件に基づき、温度、圧力、射出速度を適切に設定することで、安定した品質を確保し、欠陥を最大限に抑制します。
+ 真空装置の使用:
真空装置は鋳造プロセス中に発生する空気やガスを除去し、特に複雑な形状の製品においてポロシティを効果的に低減します。
+ 金型内のガス抜き構造の改善:
ガス抜き溝の位置と設計を最適化することで、ガス排出効率を高め、溶融アルミニウムの金型充填性を向上させ、ポロシティを防止します。
+ オーバーフローの追加:
鋳造プロセス中に余分なガスを金型外へ排出する効果を高め、ガスの蓄積を減らし、製品の緻密性を向上させます。
- ヤマグチのアルミダイカスト技術の強み
🔹 420トンから800トンまでの鋳造機システムにより、多様な生産ニーズに対応します。
🔹 最大6.5kgまでの部品を製造可能です。
🔹 月間約45,000個の生産能力を誇ります。
🔹 工場内で一貫加工を行うことで、高品質と迅速な納期を実現します。
- 品質保証・生産体制
1. 品質管理システム
当社では、鋳造から表面処理に至るまで、各工程で外観検査と精度検査を含む厳格な品質管理プロセスを実施しています。
2. 先進的な設備と技術
最新のダイカスト機システムとショットブラスト機を組み合わせることで、複雑な形状の製品であっても均一な品質を保証します。
3. 柔軟な納期対応能力
生産スケジュールを最適化することで、お客様のご注文に柔軟かつ迅速に対応することが可能です。
ヤマグチでは、鋳造条件の最適化、真空装置の使用、ガス抜き設計の改善、オーバーフローの追加により、アルミニウムダイカスト製品のポロシティ欠陥を最大限に抑制しています。さらに、420トンから800トンまでの鋳造機システムにより、2~3mmの薄肉製品や最大6.5kgの重量部品にも対応可能です。設計から完成までの一貫生産体制により、安定した品質と短い納期でアルミニウムダイカスト製品を提供することをお約束します。
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ