SERVICES
技術・サービス
射出成形時のボイドでお困りの方へ
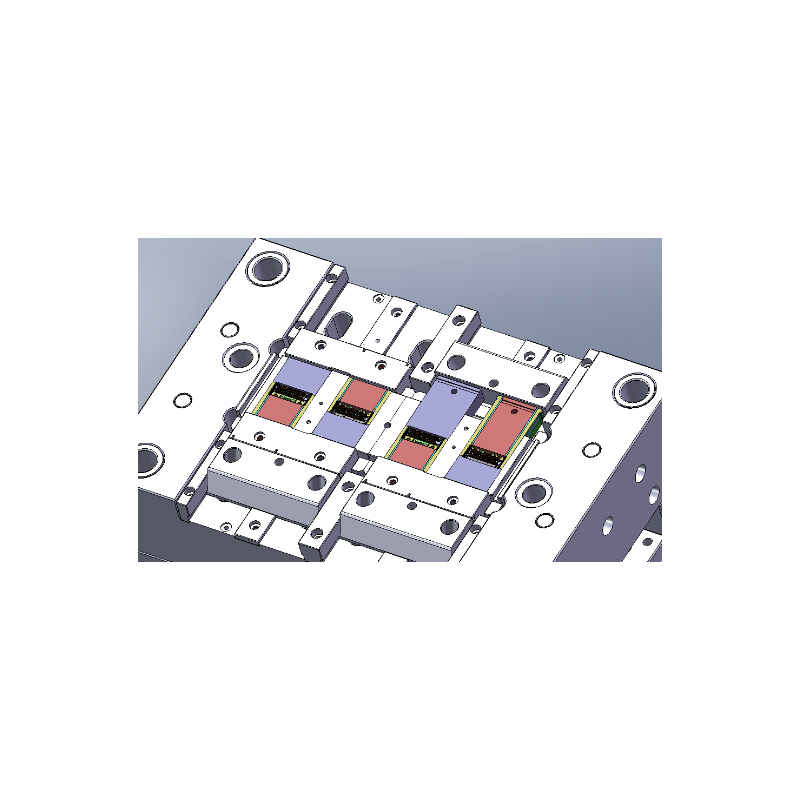
射出成形時のボイドでお困りの方へ
~金型メンテナンスサービスでガス巻き込み・圧力不足を根本改善~
射出成形における「ボイド(空洞)」は、樹脂内部に空気やガスが残った状態で固化し、内部欠陥として発生するトラブルです。外観上は見えにくい場合でも、強度低下・クラック・寸法不安定などの重大な品質問題につながるため、量産現場では早期改善が求められます。
■ ボイドとは
ボイドとは、射出時の樹脂流動中に空気や揮発ガスが巻き込まれ、適切に排出されないまま固化した内部空洞のことです。主な原因には、ガス抜き不足、保圧不足による充填不良、冷却ムラによる収縮差などが挙げられます。内部欠陥であるため外観検査では発見が難しく、製品機能上のリスクが高い不良です。
■ 対象部品と用途
ボイドは、電子部品ハウジング、コネクタ、機構部品、厚肉形状のブロック部品などに多く見られます。特に樹脂が厚い部分やリブで囲まれた空間はガス滞留が起きやすく、100t以下の成形機でも頻発することがあります。
■ 改善メリットと注意点
ボイドの改善により、
製品強度・信頼性の向上
内部欠陥の削減による歩留まり改善
成形条件の安定化
製品の長期耐久性向上
などの効果が得られます。
一方で、単純に保圧を上げるだけでは樹脂の逆流やバリ発生を招くため、金型構造・冷却・ガス抜きの総合的な見直しが必要です。
■ 加工精度を高めるための工夫
ボイド対策には、樹脂流動とガス排出に着目した金型メンテナンスが有効です。
真空成形の導入:キャビティ内の空気を事前に排出し、ガス巻き込みを防止。
ベント(ガス抜き)構造の改善:滞留ガスを効率的に排出し、圧力・融着性を向上。
保圧条件の最適化:収縮を補うため、適切な時間・圧力で内部密度を確保。
金型冷却の均一化:冷却ラインの追加・清掃により温度ムラを解消し、収縮差を低減。
精密金型においては、冷却ラインの詰まりや摩耗がボイド発生と密接に関係するため、定期的な金型メンテナンスが不可欠です。
■ 発注者が押さえるべきポイント
ボイド改善を依頼する際には、下記の情報を共有することでより精度の高い提案が可能です。
ボイド発生箇所の断面情報・推定深さ
製品肉厚分布、リブ構造などの形状情報
現在の保圧条件・冷却条件
使用樹脂のガス発生特性・乾燥状態
金型のガス抜き構造・冷却ライン配置
特に厚肉部品では冷却ムラがボイド発生の主要因となるため、金型側の改善効果が大きく現れます。
■ SHINKO PRECISION VIETNAMの金型メンテナンスサービスの特徴
SHINKO PRECISION VIETNAMでは、ボイド発生の三大要因である「ガス巻き込み・保圧不足・冷却ムラ」を総合的に分析し、再発防止まで見据えた対策を実施しています。
100t以下の精密金型を得意とする技術力
金型長寿命化を前提としたガス抜き・冷却設計の改善提案
日本・中国・台湾・ベトナムの連携ネットワークによる高精度部品の供給体制
海外パートナー工場での高精度金型部品加工(日本品質 × ベトナムコスト)
流動解析・冷却解析を含む金型設計コンサルティング
ボイドが解消しない、内部欠陥が減らない、成形条件の調整だけでは限界がある…。
そのようなお悩みは、金型メンテナンスと設計最適化により大きく改善できます。
現象や金型仕様をご共有いただければ、最適な改善策をご提案します。
~金型メンテナンスサービスでガス巻き込み・圧力不足を根本改善~
射出成形における「ボイド(空洞)」は、樹脂内部に空気やガスが残った状態で固化し、内部欠陥として発生するトラブルです。外観上は見えにくい場合でも、強度低下・クラック・寸法不安定などの重大な品質問題につながるため、量産現場では早期改善が求められます。
■ ボイドとは
ボイドとは、射出時の樹脂流動中に空気や揮発ガスが巻き込まれ、適切に排出されないまま固化した内部空洞のことです。主な原因には、ガス抜き不足、保圧不足による充填不良、冷却ムラによる収縮差などが挙げられます。内部欠陥であるため外観検査では発見が難しく、製品機能上のリスクが高い不良です。
■ 対象部品と用途
ボイドは、電子部品ハウジング、コネクタ、機構部品、厚肉形状のブロック部品などに多く見られます。特に樹脂が厚い部分やリブで囲まれた空間はガス滞留が起きやすく、100t以下の成形機でも頻発することがあります。
■ 改善メリットと注意点
ボイドの改善により、
製品強度・信頼性の向上
内部欠陥の削減による歩留まり改善
成形条件の安定化
製品の長期耐久性向上
などの効果が得られます。
一方で、単純に保圧を上げるだけでは樹脂の逆流やバリ発生を招くため、金型構造・冷却・ガス抜きの総合的な見直しが必要です。
■ 加工精度を高めるための工夫
ボイド対策には、樹脂流動とガス排出に着目した金型メンテナンスが有効です。
真空成形の導入:キャビティ内の空気を事前に排出し、ガス巻き込みを防止。
ベント(ガス抜き)構造の改善:滞留ガスを効率的に排出し、圧力・融着性を向上。
保圧条件の最適化:収縮を補うため、適切な時間・圧力で内部密度を確保。
金型冷却の均一化:冷却ラインの追加・清掃により温度ムラを解消し、収縮差を低減。
精密金型においては、冷却ラインの詰まりや摩耗がボイド発生と密接に関係するため、定期的な金型メンテナンスが不可欠です。
■ 発注者が押さえるべきポイント
ボイド改善を依頼する際には、下記の情報を共有することでより精度の高い提案が可能です。
ボイド発生箇所の断面情報・推定深さ
製品肉厚分布、リブ構造などの形状情報
現在の保圧条件・冷却条件
使用樹脂のガス発生特性・乾燥状態
金型のガス抜き構造・冷却ライン配置
特に厚肉部品では冷却ムラがボイド発生の主要因となるため、金型側の改善効果が大きく現れます。
■ SHINKO PRECISION VIETNAMの金型メンテナンスサービスの特徴
SHINKO PRECISION VIETNAMでは、ボイド発生の三大要因である「ガス巻き込み・保圧不足・冷却ムラ」を総合的に分析し、再発防止まで見据えた対策を実施しています。
100t以下の精密金型を得意とする技術力
金型長寿命化を前提としたガス抜き・冷却設計の改善提案
日本・中国・台湾・ベトナムの連携ネットワークによる高精度部品の供給体制
海外パートナー工場での高精度金型部品加工(日本品質 × ベトナムコスト)
流動解析・冷却解析を含む金型設計コンサルティング
ボイドが解消しない、内部欠陥が減らない、成形条件の調整だけでは限界がある…。
そのようなお悩みは、金型メンテナンスと設計最適化により大きく改善できます。
現象や金型仕様をご共有いただければ、最適な改善策をご提案します。
PICKUP
技術・サービス
CONTACT
お問い合わせ